批量深孔加工频繁换刀、产能受限?苏氏高钴加长钻高钴材质具备出色的耐磨性,连续批量作业时磨损速率低,大幅减少换刀频次,提升流水线生产效率。刀体采用标准化生产,不同批次产品性能稳定,确保批量加工件孔径统一,降低废品率,降低采购成本。切削刃经钝化处理,锋利度持久,长期维持稳定切削性能,加长设计适配批量深孔加工需求,无需分段作业,适用于零部件批量制造、大型设备批量生产等场景,采购后为批量生产提供稳定轻松不费力的钻孔解决方案苏氏 1/2 柄钻采用 12.7mm 通用柄径,适配台钻、CNC 等多类设备,高速钢基材搭配精密磨制刃口,钻孔稳定不打滑。佛山合资麻花钻头
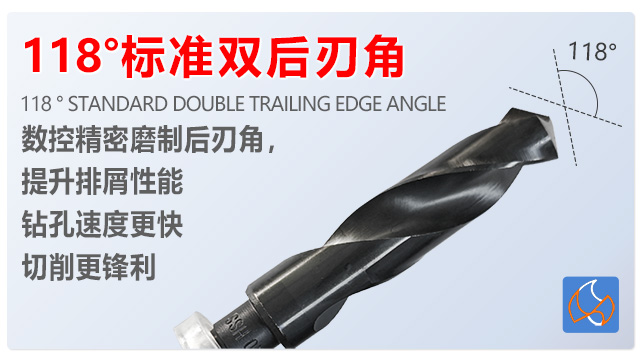
重载钻孔时钻头柄部打滑、扭矩传递不足?苏氏 1/2 柄钻柄部采用精密滚花工艺,与钻夹头贴合紧密,装夹牢固不打滑,确保高扭矩传递稳定,轻松应对大直径钻孔、厚料加工等重载场景。刀体选用高硬度合金工具钢,刚性充足,重载切削时不易弯曲变形,确保孔径精度与垂直度。切削刃经精细研磨,锋利度高,降低重载加工阻力,减少刃口崩损。螺旋槽导程合理,排屑顺畅不堵塞,及时带走切削热量,避免工件过热变形,适用于重型机械维修、建筑钢结构加工等重载场景,采购后彻底解决重载钻孔打滑、效率低的痛点。广东麻花钻头批发工业上想降低成本,苏氏氮化钻很合适,性比价高,加工活还靠谱,大规模批量生产时用着很省心。
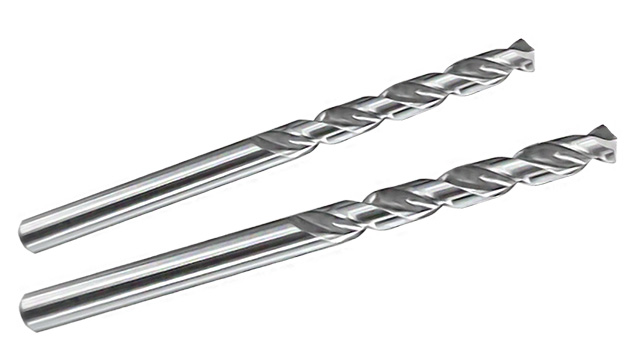
苏氏 1/2 柄钻专为13~36.0毫米刃径稳定加工的钻孔作业设计,12.7mm 通用柄部夹持力强,与设备主轴贴合紧密,高速旋转时径向跳动小,确保钻孔的垂直度与同轴度,满足工业生产中的精度要求。钻头选用高速钢材质,含碳量与合金元素配比科学,经真空淬火处理后,硬度与韧性达到平衡,既能承受较大的切削压力,又不易发生断裂或崩刃。刃口采用特殊研磨工艺,切削角度为135°,在加工普通钢材、有色金属、工程塑料等多种材质时,均能展现出色的切削性能,钻孔无毛刺、孔径误差小。排屑槽采用大容积设计,配合合理的螺旋升角,排屑流畅不堵塞,即使在连续批量作业中,也能保持稳定的加工效率。同时,钻头的耐热性表现优异,长时间连续作业后仍能维持良好的切削状态,减少停机换钻时间,降低生产成本,深受中小型企业与加工技工的青睐。
电动车配件厂在加工电池外壳零件时,由于电池外壳需要钻的孔尺寸多样,且外壳材质具有一定硬度,普通钻头往往难以满足需求。一方面,普通钻头尺寸不全,无法适配多种孔的加工;另一方面,在钻削较硬的电池外壳材质时,表现不佳,钻孔困难。苏氏 1/2 柄钻的刃径范围为 13 - 36mm,能够满足电池外壳多种尺寸孔的加工需求。同时,其通用柄径设计,在更换设备时无需更换钻头,操作简便。在钻削电池外壳时,苏氏 1/2 柄钻能够轻松不费力、稳定地完成钻孔任务。这使得电动车配件厂能够出色的完成电池外壳加工,无需准备大量不同尺寸的钻头,能够减少了库存压力,降低了库存积压带来的周转占用问题,使企业生产周转更加灵活。工业加工中遇到要钻深孔还得耐磨的情况,苏氏高钴加长钻刚好能满足,规格和长度都很实用。
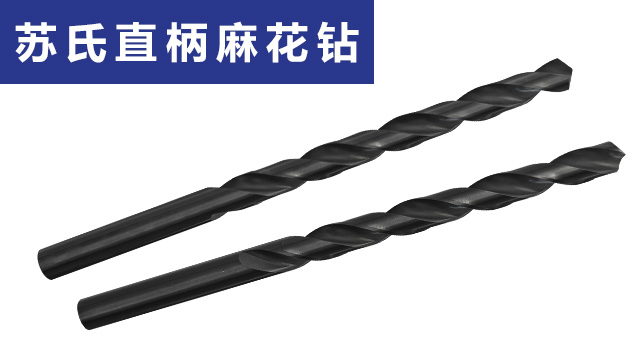
航空配件厂在加工高硬度合金零件时,普通钻头显得力不从心。这类零件材质特殊,硬度较高,普通钻头要么根本无法钻动,要么在钻削过程中极易出现崩刃现象,一旦崩刃,零件就会报废,造成巨大损失。苏氏高钴麻花钻通过在高速钢中添加 8% 钴元素,明显提升了硬度和强度。面对高硬度合金零件,它能够轻松应对,钻削过程顺畅,不易发生崩刃情况。这使得航空配件厂在加工过程中,能够保证钻孔精度,极大地减少了零件报废率。不*降低了原材料浪费带来的成本损失,还能确保产品质量达到航空配件的严格标准,提升了客户对企业的信任度,为企业赢得更多合作机会。苏氏直柄氮化麻花钻直柄设计安装便捷,适配家用、小型工业设备,排屑顺畅,减少因卡钻导致1断裂的可能。江苏特长麻花钻头
在工业领域的苏氏锥柄钻,莫氏锥柄优势,连接牢固,可支持较大规格的钻头,适用于重型工业大尺寸钻孔作业。佛山合资麻花钻头
在一些重型五金加工场景中,如大型机械零件加工、钢结构钻孔等,普通钻头往往因强度不足,无法承受高硬度的切削负荷,容易出现钻头断裂、崩刃等问题,导致加工中断,增加生产成本。苏氏锥柄钻采用高硬度合金材质制作,经过特殊热处理工艺,提升了钻身整体强度与韧性,能够承受重型加工场景下的高硬度切削负荷。即便在加工厚壁钢结构件或大型金属法兰盘时,也能保持良好的切削性能,不易出现断裂或崩刃。这种出色的抗负荷能力,让重型五金加工更加轻松不费力,减少因工具损坏导致的加工延误与成本增加,确保重型加工任务的顺利完成。佛山合资麻花钻头








