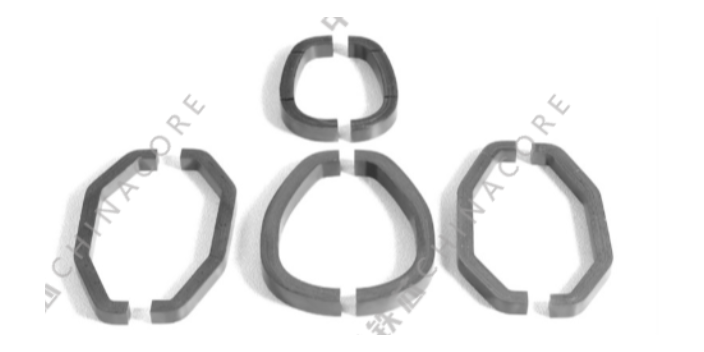
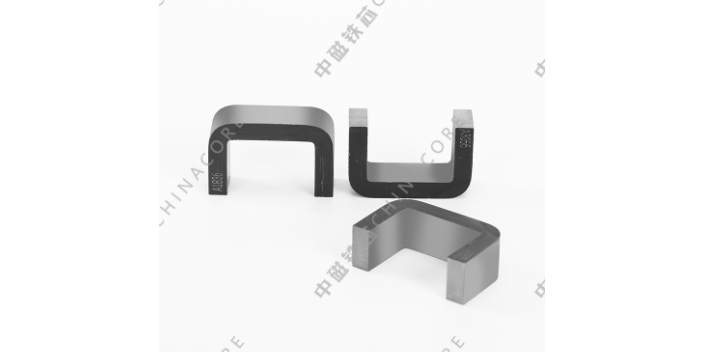
大中型铁芯大多采用分片拼接结构,由多组铁芯片材、铁轭部件组合成型,拼接结构的设计与工艺把控,直接决定磁路完整性与结构可靠性。拼接结构的重点设计思路为分段成型、组合闭环,将大型铁芯拆解为多个小型构件,降低单一构件的加工、转运、成型难度,适配大尺寸设备的装配需求。拼接位置会避开磁场重点流转区域,选择磁通量偏小的铁轭部位,减少拼接缝隙对主磁路的影响。拼接端口经过精细修整,保证贴合平整、间隙均匀,避免出现大缝隙、错位贴合的情况,减少磁力线外泄与磁路损耗。装配拼接过程中,通过特需固定配件锁紧拼接部位,防止设备运行震动导致拼接松动、结构偏移。同时,拼接位置会增设绝缘防护配件,隔离局部电场,避免拼接缝隙产生局部放电问题。拼接成型后的铁芯,整体磁路连贯、结构稳固,兼顾加工便捷性与运行稳定性,广泛应用于大型变压器、工业电抗器、高压配电设备等场景,满足大功率电力设备的使用需求。 铁氧体材料常用于高频变压器铁芯,因其具有较高的电阻率,能有效抑制高频涡流。环型切割铁芯电话
铁芯的叠装工艺对磁性能的影响不容忽视。叠片之间的间隙、错位和毛刺都会导致局部磁通畸变,增加附加损耗。因此,在叠装过程中需要严格控制叠压系数,即实际叠片厚度与理论厚度之比。过低的叠压系数意味着气隙过多,磁阻增大;过高则可能压坏绝缘涂层。现代替产线通常采用自动叠装和液压压紧设备,确保压力均匀且可重复。叠装完成后,还需要进行退火处理,以消除加工应力对磁性能的影响。对于晶粒取向硅钢片,退火还能恢复其取向特性,使磁导率得到改善。 镇江纳米晶铁芯批发商联锁铁芯利用级进模在冲床连续冲压过程中自动完成叠铆,形成整齐且紧密的铁芯叠片结构。
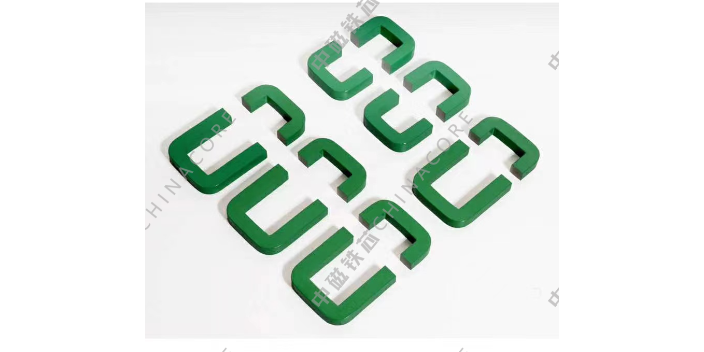
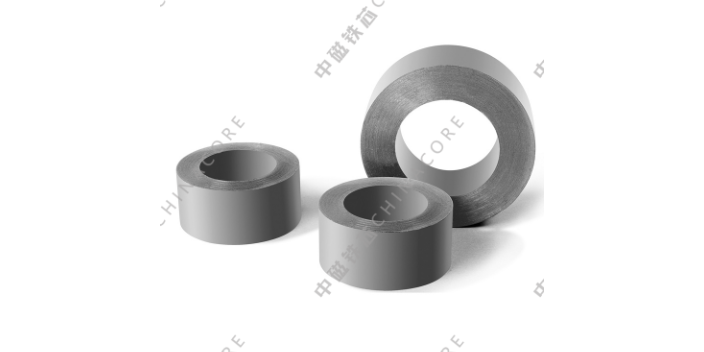
卷绕型硅钢铁芯结构稳定性强、故障率低,长效运维可进一步维持其电磁性能,延长配套电气设备的整体使用周期。铁芯长期通电运行时,表面会积攒灰尘、水汽等杂质,堆积过多会影响散热效果,加速绝缘层老化,因此需要定期对铁芯及设备内部进行除尘、处理,保持运行环境干燥洁净。虽然卷绕铁芯一体成型不易松动,但长期高频震动与负荷波动仍会影响固定结构,需定期检查铁芯装配固定部位,确认无移位、松动、形变等情况,及时加固安装结构。设备运行过程中需避免长期超温、超负荷运行,防止硅钢材质磁性能衰减、绝缘层老化脱落,维持磁路稳定状态。对于长期停机闲置的设备,需做好防潮、防锈防护,避免铁芯基材氧化生锈,改变原有磁路属性。常态化的基础运维操作,能够持续保持卷绕铁芯的结构完整性与电磁稳定性,减少性能衰减,保证设备长期平稳运行。
矩型切气隙非晶材料铁芯在轨道交通牵引变流器中的应用,满足了高功率和高可靠性的要求。牵引变流器中的平波电抗器和滤波电感需要承受数千伏的电压和数千安培的电流,工作环境极其恶劣。非晶合金的高饱和磁感应强度为应对这种大电流提供了可能,而其低损耗特性则减少了在密闭变流器柜体内的发热。矩型截面使得电感可以更好地适应柜体的空间布局,提高功率密度。气隙的设计确保了在牵引电机启动、制动等工况下的大电流冲击时,电感不会饱和,保证了变流器的安全运行。此外,轨道交通设备需要承受强烈的振动和冲击,非晶铁芯通过特殊的封装和固定工艺,能够效果抵抗这些机械应力,保持长期稳定。这种高可靠性和高功率密度的结合,使得矩型切气隙非晶铁芯成为新一代轨道交通牵引系统磁性元件的重要选择。 铁芯叠压工序依靠恒压设备把控压紧力度,力度过大划伤绝缘层,力度不足扩大片间间隙,两类情况会加剧发热。
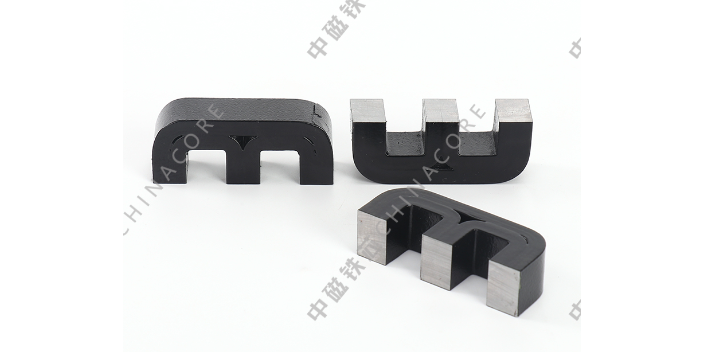
交直流混合供电电路运行时,线路会叠加固定直流电流分量,闭环非晶铁芯极易出现单向偏磁饱和,整机温升速度升高,器件滤波变压功能失效,矩形切气隙铁芯可解除这类偏磁问题。人工开设的均匀气隙,可打散单向集聚磁通,均衡铁芯正反方向磁化程度,拓宽磁滞回线区间,提升铁芯直流偏磁耐受阈值。同等尺寸外形下,切气隙铁芯可承载更大直流叠加电流,电路电流波动时,不会出现单侧磁畴饱和卡死状态,磁化进退流程更加均衡。气隙填充绝缘垫片后,间距恒定不变,长期交变电磁振动下,抗偏磁能力不会衰减,适配变频器母线滤波、光伏直流电抗器、车载DC-DC变压模块使用。相较于开口拼接铁芯,一体式切割气隙整体性更强,磁路其余位置无断点,全域漏磁更少,偏磁治理效果更稳定,器件运行温升更平缓。 铁芯的振动主要源于磁致伸缩效应,合理的夹紧力和结构设计可以有效降低运行噪音。金昌硅钢铁芯批发
在电机设备中,定子铁芯和转子铁芯之间的微小气隙对整体磁阻和运行性能有着重要影响。环型切割铁芯电话
在微特电机和精密仪器中,铁芯的加工精度要求较高。除了常规的导磁和机械性能外,槽形的分度精度往往需要达到角分级水平。任何微小的几何偏差都会导致电机在运行时产生转矩波动、齿槽转矩增大,严重影响位置精度和运行平稳性。因此,这类铁芯通常采用高精度级进模冲压,并在叠装后进行精密磨削或线切割加工。同时,为了防止片间短路,对毛刺的把控和绝缘涂层的均匀性也有着极为严苛的标准。微特电机的铁芯通常采用,以减少涡流损耗。此外,微特电机的铁芯还需要考虑磁各向异性,即不同方向的磁性能差异,因此需要选择合适的材料和轧制方向。在叠装过程中,需要采用特殊的夹具和工艺,以确保铁芯的同心度和垂直度。此外,微特电机的铁芯通常需要进行退火处理,以去除冲压应力,复合磁性能。 环型切割铁芯电话