苏氏 1/2 柄钻亮点在于 12.7mm 通用柄径设计,完美适配台钻、CNC 机床、手电钻等多类钻孔设备,无需额外适配配件,安装便捷且夹持稳固,高速旋转时不易打滑偏移,大幅降低作业误差。钻头采用高速钢基材,经严格调质处理,兼具出色的硬度与韧性,能应对钢、铜、铝合金等多种常见金属材质加工,适配工业批量生产与小型加工场景。刃口经数控精密磨制,135° 标准钻尖角度可均匀分散切削压力,减少钻孔时的振动与崩刃可能性,确保孔径误差较小。 排屑槽采用抛物线螺旋设计,结合优化的槽宽与螺旋角,排屑效率比普通钻头提升明显,能够避免碎屑堆积导致的卡钻、堵孔问题,确保连续作业的顺畅性。表面经防锈处理,耐磨损、抗腐蚀,延长使用寿命的同时降低更换频率,尤其适合中小型加工厂、维修车间的高频次使用,是兼顾实用性、稳定性与性价比的通用型钻孔工具。苏氏锥柄钻采用高速钢材质,能承受大切削力度,不易断裂,适合重型卡车车架等厚重钢板钻孔作业。广东1/2柄麻花钻头商家
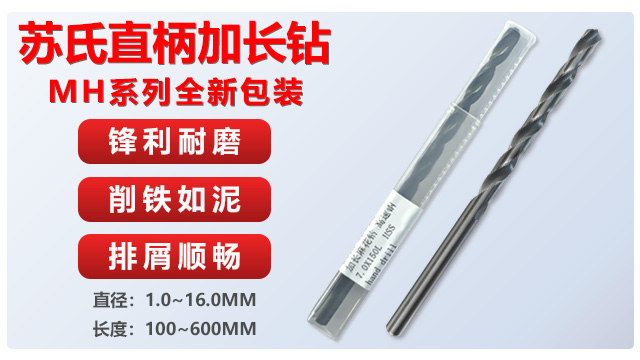
恶劣加工环境下,加长钻头易生锈、磨损快、寿命短?苏氏高钴加长钻不*具备高钴材质的耐磨特性,表面还经过特殊防锈处理,能抵御潮湿、多切削液等复杂环境侵蚀,延长使用寿命。刀体整体强度高,抗疲劳性能优异,在反复深孔作业中不易出现断裂、变形,降低采购更换频率。切削刃适配多种难加工材质,无论是高温环境下的合金加工,还是潮湿环境中的不锈钢加工,都能稳定输出,适用于重型机械维修、户外设备制造等复杂场景,采购后无需担心环境影响,确保作业持续稳定。佛山特长麻花钻头现货在工业加工的苏氏高钴钻,8% 钴元素增强耐用性,针对不锈钢等难加工材料,可稳定轻松加工,减少工具损耗。
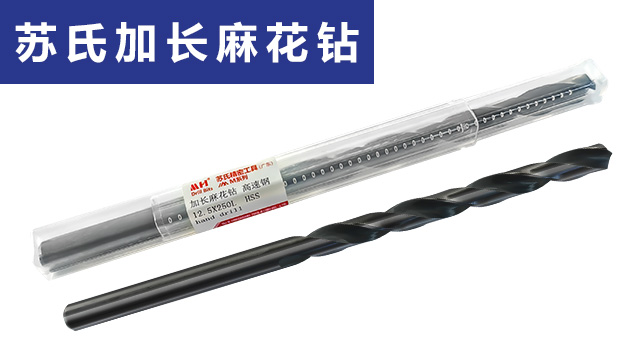
不锈钢深孔加工粘刀、发热严重、钻头易磨损?苏氏高钴加长钻采用高钴高速钢材质,钴元素提升刀体高温硬度与耐磨性,轻松应对不锈钢高硬度、强粘性特性,彻底解决粘刀、磨损快的痛点。 加长刀体长度能够适配深孔加工,刚性充足,钻孔时不易抖动,保障深孔垂直度与同轴度。 切削刃角度经特殊优化,减少切削阻力与热量产生,配合顺畅螺旋槽设计,顺畅排出碎屑与热量,避免工件过热变形。 适用于不锈钢设备制造、管道深孔加工等场景,采购后大幅降低不锈钢深孔加工损耗,提升加工效率。
数控精密磨制刃口 ——精细切削的优势:数控精密磨制刃口技术是苏氏麻花钻头实现高精度切削的关键所在,这项技术体现了苏氏钻头的加工水平。我们采用高精度的数控磨床,对钻头刃口进行自动化打磨,每一个参数都经过电脑精确磨制,确保刃口的角度、锋利度和对称性都达到较高的标准。与传统手工磨制刃口相比,数控精密磨制的刃口误差更小,一致性更好,每一个钻头的性能都能保持稳定。锋利的刃口能快速切入材料,减少切削力,降低设备的负荷,同时也能保证钻孔的精度,使孔径误差在 0.01mm 以内。普通钻头手工磨制的刃口往往存在角度不一致、锋利度不足等问题,导致钻孔精度低、效率差,而苏氏麻花钻头凭借数控精密磨制的刃口,能明显提高钻孔效率和质量,为您节省大量的工作时间和成本。苏氏高钴加长钻结合高钴材质与加长设计,适配模具冷却孔等深孔加工,能应对几十厘米深的模具钢钻孔。

1/2 柄钻 —— 多材料兼容,操作便捷:1/2 柄钻的高速钢材质经过多元素合金化处理,通过调整材质中的合金成分比例,使其能够同时适应木材、塑料、Q235 钢等多种材料的钻孔需求,用户在加工不同材料时,无需频繁更换钻头,减少了换刀次数,提高了工作效率。柄部的滚花纹理间距为 0.8mm,这种精细的纹路设计使夹持摩擦力增加 30%,在装卸钻头时不易打滑,操作更加便捷安全,即使在手上有油污的情况下,也能稳稳地握住钻头进行装卸。刃口同心度误差≤0.02mm,保证了钻孔时的径向跳动小,孔径精度可达 H10 级,能够满足多数日常加工和小型生产对精度的要求。苏氏高钴钻精密磨制刃口能均匀分散压力,加工 316L 不锈钢等硬料时,磨损速度降低 30%。潮州1/2柄麻花钻头厂家现货
苏氏 1/2 柄高钴钻,通用柄部搭配高钴材质,既适配各类设备又能攻克硬料,钻孔效率与耐用性双重在线。广东1/2柄麻花钻头商家
加长钻 —— 管道安装的灵活能手:在狭窄的管道井或天花板内作业,苏氏加长钻的长度优势立显。其钻体长度从 150mm 到 300mm 不等,比普通钻头长一倍以上,能轻松穿过龙骨间隙给墙体打深孔。加长的排屑槽采用变螺旋角设计,近柄端螺旋角增大至 35 度,增强排屑动力,在钻穿混凝土预制板时,能将碎石屑顺畅排出。高速钢材质经过调质处理,抗弯强度达 2500MPa,即便在钻孔时受力不均,也不易弯曲。对比普通加长钻,其柄部加粗至 10mm,夹持更稳固,在安装消防管道时,给金属支架钻深孔再也不用反复调整姿势。广东1/2柄麻花钻头商家







