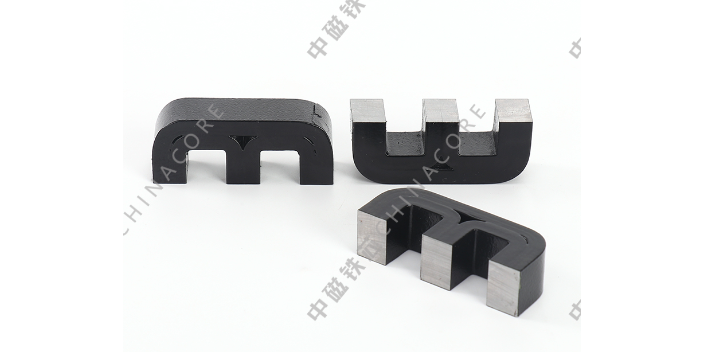
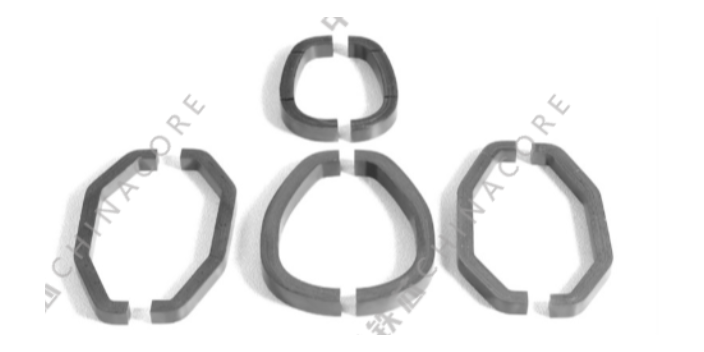
铁芯的接地系统设计是保障高压设备安全运行的隐形防线。在强电场环境中,处于悬浮状态的铁芯会感应出高电位,若绝缘破损导致多点接地,将形成短路环流,瞬间产生高温烧毁铁芯。因此,铁芯必须通过特需的接地片可靠接地,且全系统只能有一个接地点。接地片通常采用铜箔或镀锡铜带,一端插入铁芯叠片深处,另一端引出至油箱外部。为了防止接地片在运输或运行中因振动而断裂,其引出路径需经过精心设计,避开油流冲击强烈的区域。同时,在铁芯与夹件、拉板等金属结构件之间,必须设置足够爬电距离的绝缘屏障,这些绝缘件需具备耐油、耐电弧及高机械强度的特性,确保在极端过电压或内部放电情况下,依然能维持电气隔离,防止故障扩大。 铁芯表面的防锈处理为了美观,更是为了防止氧化层增厚影响叠片间的绝缘效果。南昌异型铁芯供应商
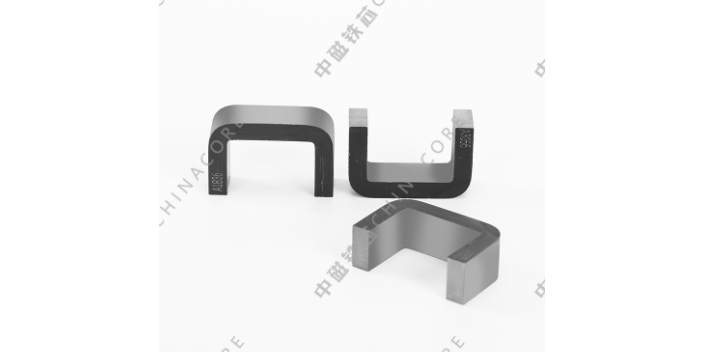
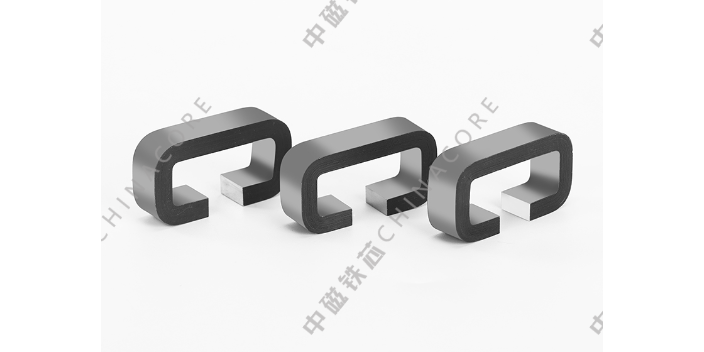
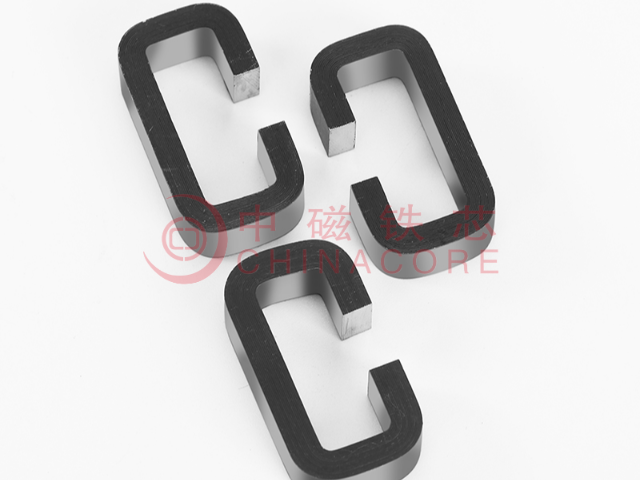
卷绕型坡莫合金矩型切气隙铁芯在航空航天及防护电子领域的应用,对其环境适应性提出了更高要求。在这些特殊场合,设备可能面临剧烈的温度变化、机械冲击或振动。坡莫合金材料本身具有良好的温度稳定性,而矩型切气隙结构在设计时需充分考虑热膨胀系数的匹配。气隙垫片材料的选择需与铁芯和骨架的热膨胀特性相协调,防止因温度循环导致气隙尺寸发生变化,进而引起电感量漂移。此外,封装材料需具备耐高低温和抗老化性能,确保铁芯在极端环境下依然能够维持稳定的电磁性能,保障关键设备的正常运行。 沧州矩型铁芯CD型开口铁芯支持拆分,线圈可提前缠绕后拼接,适配互感器与光伏电感,可根据设备需求更改壁厚、叠厚尺寸。
退火工序是铁芯生产流程里占据重要时长的环节,无论是叠片铁芯还是卷绕铁芯,经过机械加工后,都需要通过退火改变内部状态。硅钢片在剪切、冲压、卷绕、叠装的过程中,外力会打乱材料内部原本的晶体排布,进而影响磁场传递的过程,退火就是借助高温环境,让内部晶体重新排布。车间配备的井式退火炉,是完成这道工序的主要设备,炉体内部可以容纳整筐待处理的铁芯,关闭炉盖后,系统逐步提升炉内温度,升温速度保持平缓,避免温度骤变对材料造成额外影响。达到设定温度后进入恒温阶段,时长根据铁芯规格、板材厚度做出调整,保证热量可以渗透到构件每一处。恒温结束后开始梯度降温,缓慢回落至常温,整个过程不急于求成。炉内会持续通入保护气体,隔绝氧气,防止铁芯表面产生氧化层,保持板材原本的金属质感。完成退火的铁芯,整体韧性与磁场传导状态都会回归正常标准,这道工序也成为把控铁芯使用状态的关键一步,贯穿大部分铁芯品类的生产全程。
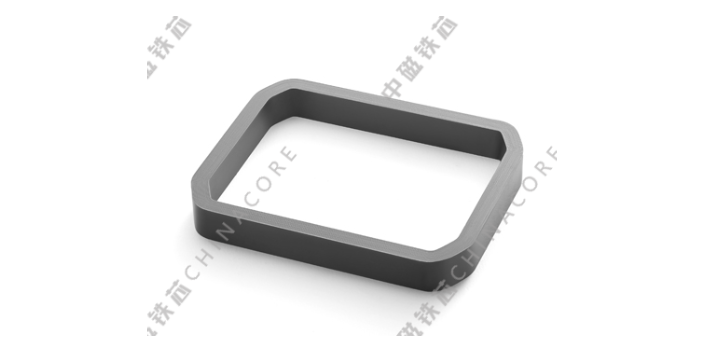
卷绕型坡莫合金矩型切气隙铁芯的加工过程包含多个严谨的工序。在将卷绕成型的矩形铁芯进行切割时,需要确保切口的平整度与垂直度。切割完成后,通常需要对切口边缘进行研磨或酸蚀处理,以去除加工过程中产生的金属碎屑和毛刺残渣。随后,利用金属环箍或不锈钢带对铁芯进行绑扎固定,并在切口处垫入规定厚度的非磁性垫片以维持气隙宽度。这一系列工序旨在保证气隙尺寸的稳定性,防止因机械应力或装配误差导致磁场分布不均,进而影响铁芯的电磁性能,确保其在实际应用中能够按照设计预期工作。 大型电机的定子铁芯沿轴向分成多个叠片段,段间留有通风槽以改善散热效果。
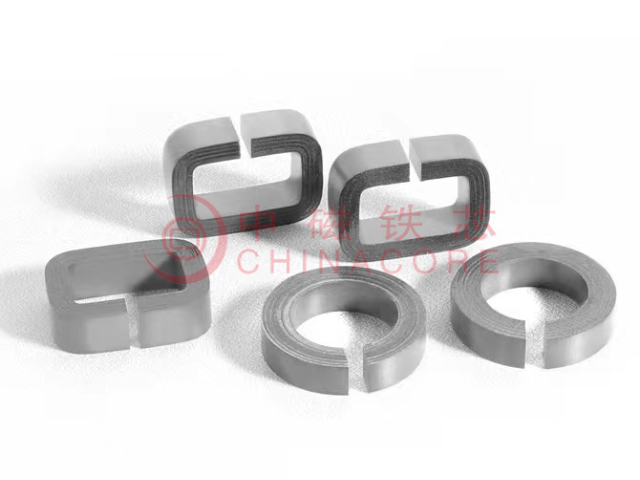
卷绕型坡莫合金矩形切气隙铁芯采用先卷绕成型、后切隙加工的标准化生产流程,兼顾一体结构稳定性与磁路可调性。生产初期通过特需矩形卷绕设备,将预处理后的坡莫合金带材按照预设长宽、叠厚参数连续环绕成型,设备全程调控恒定张力,避免薄型带材拉伸形变、层间松紧不均,保障矩形框架结构规整、密度均匀。成型后的铁芯先完成真空退火处理,消除卷绕工艺产生的机械应力,规整内部磁畴结构,恢复材料原生磁性能,再进入切割工序。切割环节采用特需精密切割设备,在矩形铁芯侧边开设规整、对称的自主气隙,气隙切面平整光滑,无毛刺、无崩边问题,很大程度降低切割对铁芯基体结构的损伤。加工完成后辅以绝缘打磨与固化处理,稳定气隙间距,杜绝后期运行中气隙偏移、闭合等问题,整套流程可批量产出规格统一的带隙矩形铁芯。 非晶合金铁芯的厚度极薄,这种物理特性使其在运行时的空载损耗非常低。陇南阶梯型铁芯销售
纳米晶铁芯具备电路滤波效果,可过滤高频谐波与杂波,让电控设备电流电压输出更稳定。南昌异型铁芯供应商
环型非晶材料铁芯的绝缘涂层技术,对其高频性能起着至关重要的作用。非晶带材在卷绕成磁芯后,每一层带材之间都必须保持良好的电气绝缘,以防止涡流在层间流通导致损耗剧增。现代非晶带材表面涂覆有纳米级的无机绝缘层,这种涂层不此厚度均匀、附着力强,还能承受热处理的高温而不分解。绝缘层的存在使得涡流被限制在单根带材的厚度范围内,极大地提高了材料的等效电阻率。此外,涂层还起到了缓冲应力的作用,减少了卷绕和热处理过程中因机械应力导致的磁性能退化。通过优化涂层的配方和涂覆工艺,可以在保证绝缘性能的同时,提高磁芯的填充系数,即在相同体积下容纳更多的有效磁性材料,进一步提升器件的功率密度。 南昌异型铁芯供应商