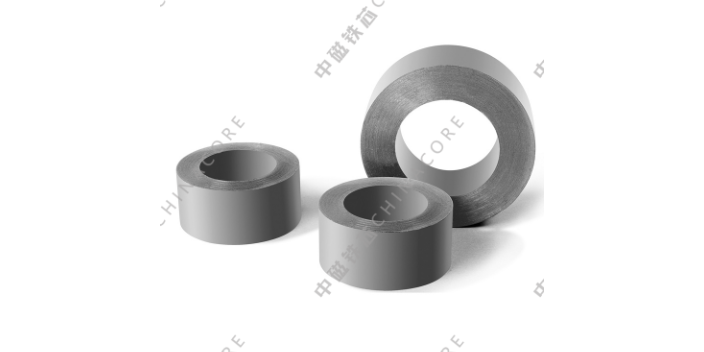
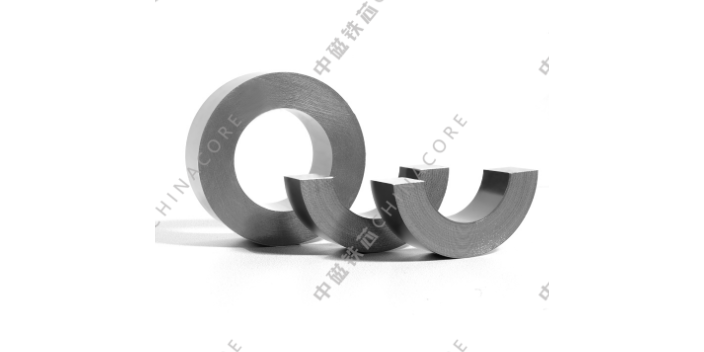
卷绕型坡莫合金铁芯是以镍铁合金带材为重点原料,通过连续卷绕工艺一体成型的软磁导磁构件,是适配微弱磁场、精密信号处理场景的特需铁芯品类。坡莫合金属于镍铁系合金材料,依托特殊的成分配比与微观晶格结构,具备区别于硅钢、非晶材料的磁学特性,磁导率基数更高,矫顽力数值极低,在微弱磁场环境中即可完成磁化响应。该类铁芯摒弃传统叠片拼接模式,采用超薄合金带材连续环绕成型,整体磁路连贯无断点,层间结构紧密均匀,适配精细化电磁设备的运行需求。相较于常规导磁材料,坡莫合金材质磁滞损耗更低,磁致伸缩系数趋近于零,磁场交变过程中产生的机械形变幅度极小,能够有效弱化设备震动与磁场失真问题。凭借独特的材质特性与一体化卷绕结构,卷绕型坡莫合金铁芯广泛应用于精密传感、信号变压、磁屏蔽、低频滤波等领域,成为精密电磁设备不可或缺的重点配套部件。 不同材质的铁芯适配工况各不相同,可根据设备频率、负载大小按需选择,匹配各类生产场景。汕尾铁芯批量定制
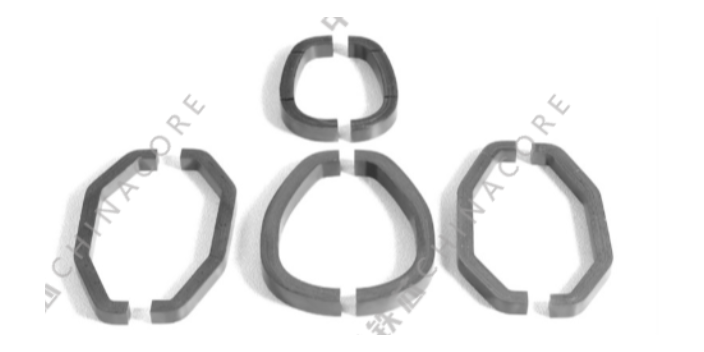
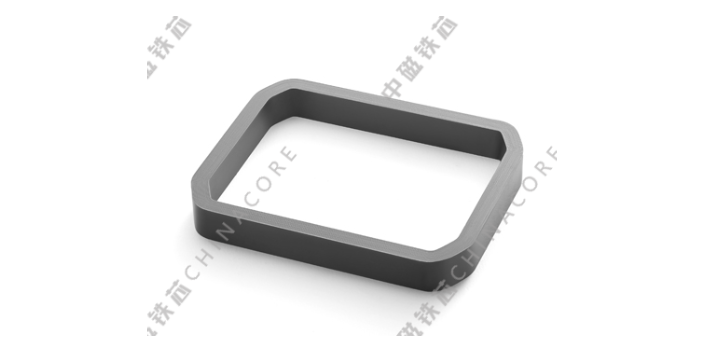
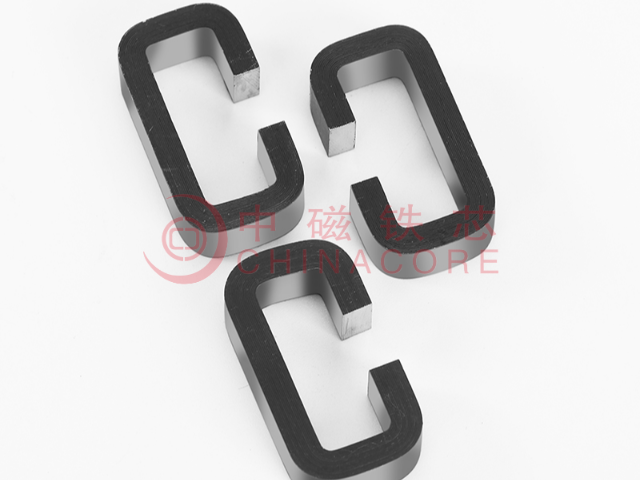
纳米晶铁芯是以铁硅硼铌铜合金为基础原料加工而成的软磁磁芯,整体微观结构由纳米级晶粒与非晶基体两相组合构成,内部晶粒尺寸稳定维持在10至20纳米区间,细小晶粒均匀分散在无序非晶基底内部,这种复合微观构造区别于硅钢、坡莫合金等单一体相软磁材料。原料阶段会将配比精细的金属单质在真空熔炼设备中熔化为液态合金,再借助单辊快淬工艺,以每秒百万摄氏度的冷却速率喷射至高速旋转铜辊表面,形成厚度16至25微米的超薄连续带材,此时带材内部原子呈完全无序排布,不具备完整晶体结构,此作为纳米晶铁芯的前驱半成品。后续通过受控晶化退火工序,在真空或氮气惰性氛围下,将带材加温至450至560摄氏度区间保温处理,让内部无序原子重新规整排列,析出尺寸统一的纳米晶粒,同时依靠合金内铜元素促进晶核生成、铌元素约束晶粒过度长大,避免晶粒尺寸差异造成磁性能波动。成型带材可根据需求卷绕成环形、CD型、矩形等多种铁芯外形,卷绕完成后再次低温去应力退火,消除卷制过程产生的机械内应力,减少磁化过程中的能量损耗。材料内部正负磁致伸缩系数相互抵消,磁化过程中结构形变幅度微弱,设备运行阶段振动噪音数值更低,适配对环境噪音存在管控要求的电子装置。 淄博UI型铁芯批量定制随着设备容量的增大,铁芯的散热问题变得尤为突出,通常需要设计专门的冷却风道。
卷绕型环形铁芯可适配多种软磁带材原料,不同材质的带材属性决定铁芯此终的工况适配范围,行业会根据设备运行频率、负荷状态、环境条件完成针对性选材。冷轧硅钢带材适配常规工频电力场景,带材厚度均匀,机械稳定性强,能够承受长期连续负荷运行,适配民用与工业常规电力设备。非晶合金带材质地轻薄,磁响应速度快,高频损耗更低,多用于新能源逆变、高频开关电源等动态工况设备。坡莫合金带材磁导率偏高,弱磁感应能力强,适合精密信号采集、磁屏蔽、低频传感等细分场景。所有适配环形卷绕的带材均经过前期冷轧、分条、修边处理,带材边缘平整无毛刺,厚度误差范围小,能够保障卷绕过程中层间紧密贴合,不会出现空隙、褶皱、偏移等问题。选材环节结合设备磁路需求、运行时长、安装空间综合匹配,让环形铁芯的结构与材质完全贴合设备实际运行工况。
环形非晶铁芯通电空载状态下会产生固定能耗,能耗主要分为磁滞损耗、涡流损耗、剩余损耗三类,损耗大小由基材、厚度、结构、频率共同决定,可通过工艺调控能耗数值。磁滞损耗来源于交变磁场下内部磁畴往复翻转摩擦,非晶无序原子结构弱化磁畴摩擦阻力,磁滞损耗占比远低于同规格硅钢环形铁芯;涡流损耗由交变磁通感应圈层环流产生,铁芯采用27μm超薄带材卷绕,层间绝缘隔离阻断跨层环流,缩小单圈层涡流面积,以此降低涡流能耗。剩余损耗占比数值偏小,多由卷绕残留应力、基材微量杂质、圆环同轴度偏差引发,可通过精细化退火工序降低剩余损耗。开口铁芯因气隙存在,空载励磁需要额外补充磁通能量,空载损耗会同步升高,环形无气隙结构无需额外励磁能耗,工频工况空载能耗可得到有效压抑。工况频率越高,铁芯整体损耗幅越明显,相较于纳米晶铁芯,非晶铁芯高频损耗幅更快,更适配百千赫兹以内中低频工况使用。设计器件时,可通过调整圆环截面积、带材厚度,匹配工况频率,平衡铁芯损耗与器件制作成本。 卷铁芯采用连续的硅钢带卷绕而成,这种结构消除了传统叠片中的接缝磁阻。
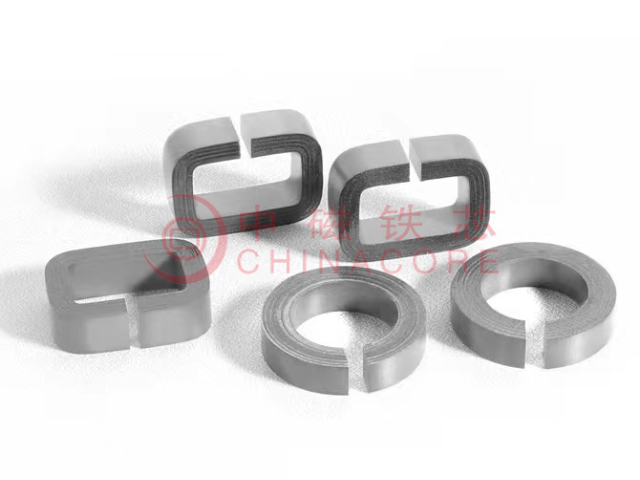
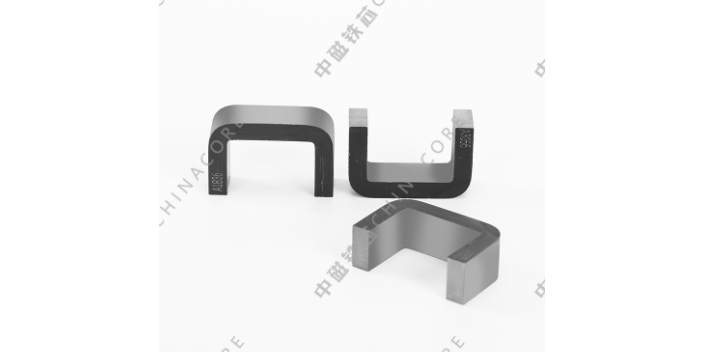
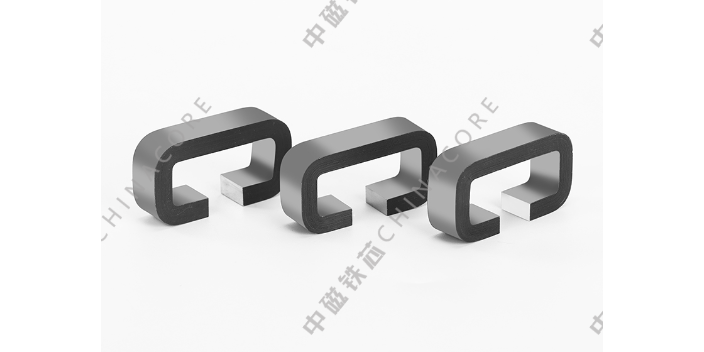
绝缘浸漆是铁芯深加工环节,经过退火、切气隙后的铁芯可通过浸漆处理形成多层防护结构,同步优化电气绝缘与物理防护能力。铁芯层间自带原料绝缘涂层,但在加工、装配、户外使用过程中,表层涂层容易出现磨损、脱落,浸漆工艺会在铁芯整体外部包裹绝缘树脂漆膜,隔绝铁芯与线圈、外壳的直接接触,降低漏电。浸漆分为真空浸漆与普通浸泡两种操作方式,真空浸漆会在密闭腔体抽走空气,让漆液充分渗入铁芯层间缝隙,漆膜附着均匀,内部不会产生气泡,适配小型精密铁芯;普通浸泡工艺操作流程简单,多用于大功率大尺寸铁芯,降低加工耗时。漆液选用耐温绝缘树脂,区分常温、中温、高温多款型号,户外、密闭柜体高温运行场景选用耐温等级更高的漆料。浸漆完成后送入烘干箱固化,把控烘干温度与时长,让漆膜完全凝固,固化后的铁芯表面形成硬质保护膜,能够阻隔粉尘、潮湿空气、轻微化学腐蚀环境带来的损伤,同时减少铁芯层间震动摩擦产生的声响,延长整套电磁设备稳定运行周期。 CD 开口铁芯可拆分组装,方便线圈预先缠绕,适配光伏电感、互感器生产,支持按图纸调整壁厚、叠厚基础尺寸。湘潭CD型铁芯批量定制
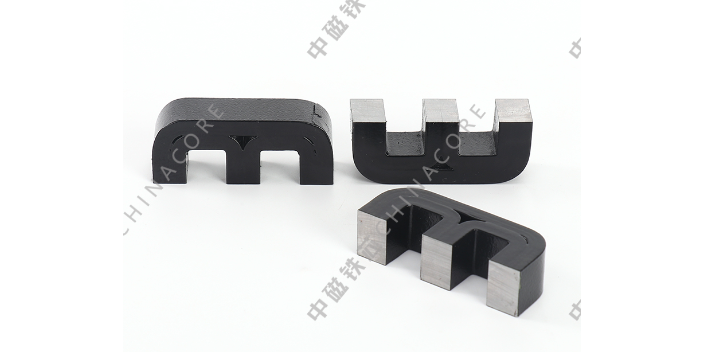
工厂配备模具开发车间,可根据客户图纸制作异形铁芯模具,样品测试达标之后,再启动大批量成品加工生产。汕尾铁芯批量定制
铁芯行业的技术迭代,主要围绕材料应用、设备升级、工艺优化三个方向逐步推进。早年铁芯加工以纯人工叠装、简易炉体退火为主,如今自动化设备逐步普及,开卷、剪切、卷绕等工序大多由机械设备完成,人工更多负责巡检、调整、收尾工作。硅钢材料也在持续更新,不同硅含量、不同轧制工艺的板材陆续推出,对应衍生出更多品类的铁芯产品,适配新型电气设备的设计需求。退火工艺也在不断优化,炉体的温控系统、气体供给系统持续升级,炉内温度分布、氛围把控更加稳定,适配更多材质与规格的铁芯热处理需求。行业内的生产企业会持续关注设备与材料的新动态,结合自身产品方向,逐步引入新设备、试用新材料、调整作业流程。这种循序渐进的变化,不会颠覆基础生产逻辑,却能让整条生产线的运转更加顺畅,产品品类更加丰富。依托行业整体的发展,铁芯制造不断适配下游电气产业的更新,跟上市场发展的脚步。 汕尾铁芯批量定制