铁芯的材料选择还与绿色和可持续发展密切相关。传统硅钢片的生产过程能耗较高,且含有硅等合金元素。非晶合金虽然损耗低,但其制造过程需要速度凝固技术,能耗也不低。纳米晶合金在性能上具有优势,但原材料中含有钴等贵金属,成本较高且资源有限。因此,材料科学家正在探索更加绿色和经济的替代方案。例如,通过改进硅钢片的轧制和退火工艺,进一步降低损耗;开发无钴或低钴的纳米晶材料;以及研究可回收的软磁复合材料。这些努力旨在实现电磁设备全生命周期的环境友好。 在高频开关电源中,铁芯的损耗主要由涡流损耗和磁滞损耗两部分组成。阜新传感器铁芯生产
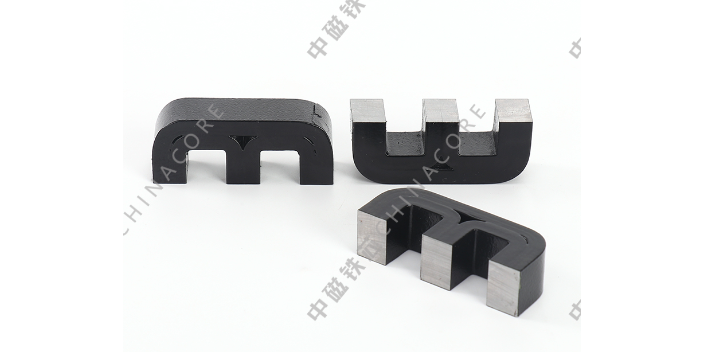
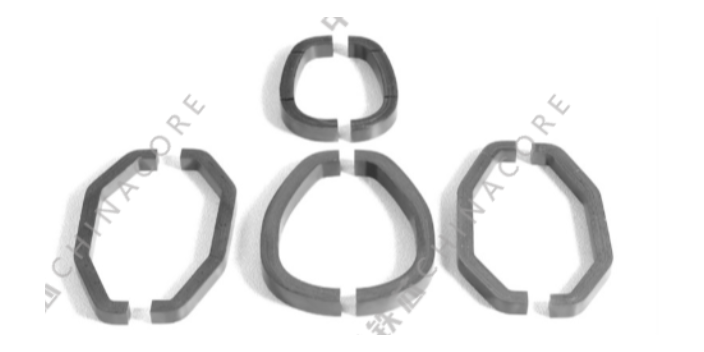
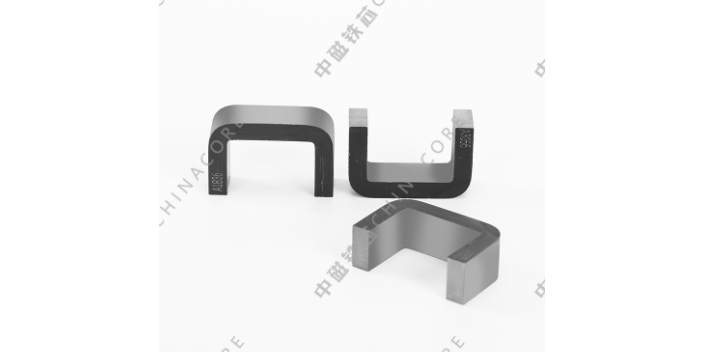
纳米晶铁芯的生产流程分为带材制备、铁芯成型、热处理改性、绝缘封装、成品检测五大连续环节,每一步工序参数都会直接改变铁芯此终电磁表现。推荐环节为金属带材制备,工厂入库铁、硅、硼、铌、铜高纯金属锭,通过光谱仪器抽检原料成分杂质含量,杂质超标会干扰后续晶粒析出效果;原料送入真空感应熔炼炉,隔绝空气高温熔合,熔融合金通过窄缝喷嘴匀速喷射到水冷高速铜辊,极速冷却得到非晶前驱薄带,带材厚度可根据订单需求调整16μm、20μm、25μm三种规格,薄带厚度越薄,高频工况下涡流产生量越少。第二环节为铁芯卷绕成型,裁切定长的纳米晶带材匹配数控卷绕设备,依托工装模具卷制环形、矩形、CD、EE等各类铁芯轮廓,卷绕张力全程自动调控,张力过大易撕裂超薄带材,张力过小会导致铁芯层间间隙扩大,降低叠片系数,成型后铁芯边缘做钝化打磨处理,去除毛刺防止绝缘层破损。第三环节是重点晶化退火工序,成型铁芯分层放入密封退火炉,通入惰性气体隔绝氧化,设置分段升温曲线,慢速升温规避铁芯内外温差过大引发晶粒不均,恒温保温完成纳米晶粒析出后,按固定速率冷却至室温,部分互感器特需铁芯会在降温阶段施加定向磁场,调整内部磁畴排布,进一步压缩磁化损耗数值。 石嘴山ED型铁芯叠压后的铁芯内径和槽型尺寸必须满足设计要求,以保证电机的运行平稳性。
家用楼宇、工地配电、光伏支路漏电保护开关,内部重点磁元件多选用小型环形非晶铁芯,适配民用低压交流电路防护工况。民用电路负载波动频繁,家电启停会叠加杂波电流,常规铁芯易受杂波干扰,出现误跳闸、失灵问题,环形非晶闭环磁路可屏蔽线路杂散磁场,区分工作电流与漏电失衡电流,提升电路判断稳定性。低压220V/380V工频工况下,铁芯励磁能耗偏低,开关常年通电待机能耗微弱。微型圆环内径小巧,适配开关内部狭小腔体,穿线装配便捷,适配自动化开关生产线组装。成品铁芯多采用PET绝缘全包处理,防潮防尘,适配家装吊顶、工地配电箱潮湿多尘环境。电路出现火线零线失衡、对地漏电时,铁芯快速感应磁通变化,联动开关执行断电动作,响应时序平稳。材质抗老化能力适配家装长效使用周期,适配批量标准化漏电元器件量产组装,适配民用低压配电全域配套使用。
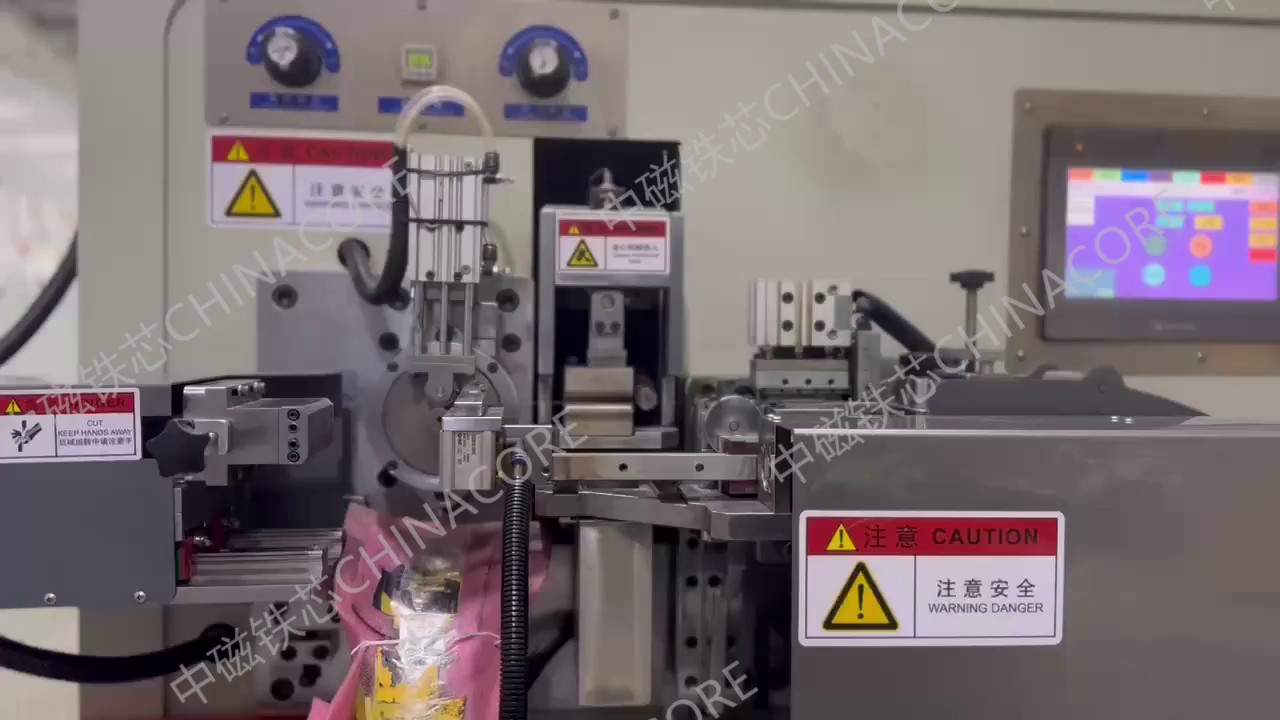
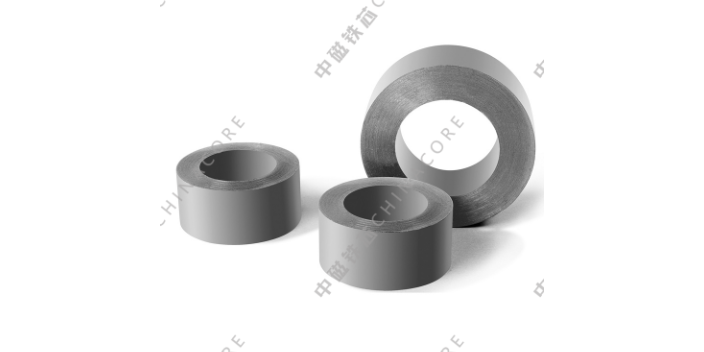
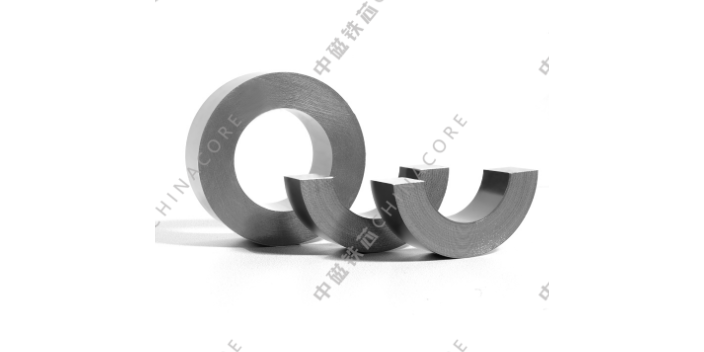
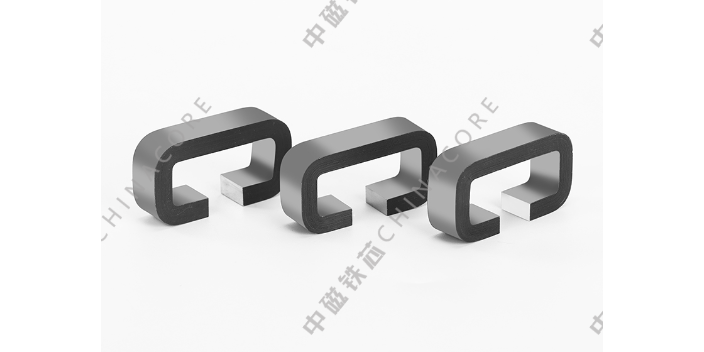
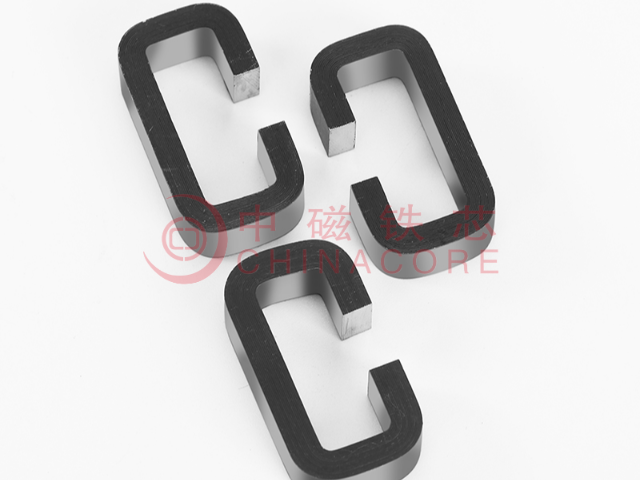
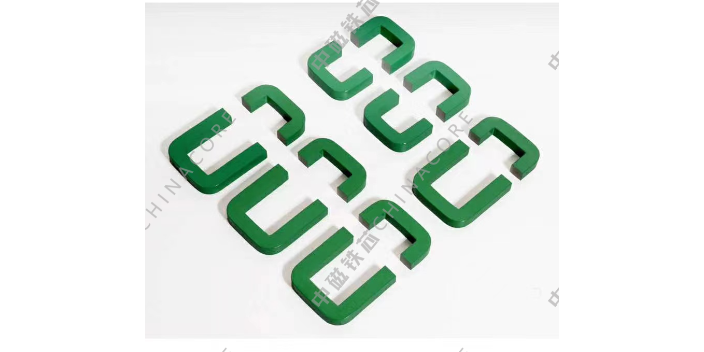
卷绕铁芯采用半自动卷绕设备完成成型加工,整套工序分为卷材上料、张力调节、连续缠绕、裁切出料四道基础步骤。生产前将整卷硅钢带材固定在设备放料轴,通过传动结构牵引带材匀速向前输送,设备内部张力组件会稳定带材拉伸力度,避免缠绕过程中出现松紧不一、层间错位的情况。带材沿着预设模具轮廓持续环绕,按照客户图纸标注的内径、外径、窗宽、窗高参数完成层叠堆积,单只铁芯缠绕时长可控制在15秒区间,设备匀速运转过程中不需要人工持续校正位置。缠绕达到设定层数后,自动裁切机构切断带材,成型铁芯依靠推送结构完成下料,操作人员此需定时收取成品、补充原料卷材。成型后的半成品铁芯内部存在加工产生的机械应力,需要送入退火炉开展高温热处理,消除缠绕过程中金属内部积累的应力,恢复材料原本的磁导特性。退火完成后可根据需求开展切气隙、开口加工,再经过绝缘浸漆处理,在铁芯表层形成防护膜,隔绝潮湿、粉尘环境带来的影响,整套加工流程可根据客户订单规格调整模具、张力参数、缠绕层数,适配环形、C型、矩形多种外形结构。 纳米晶铁芯在高频工况下损耗数值偏低,可承受光伏设备运行产生的谐波,设备长时间运转的升温速度有所放缓。
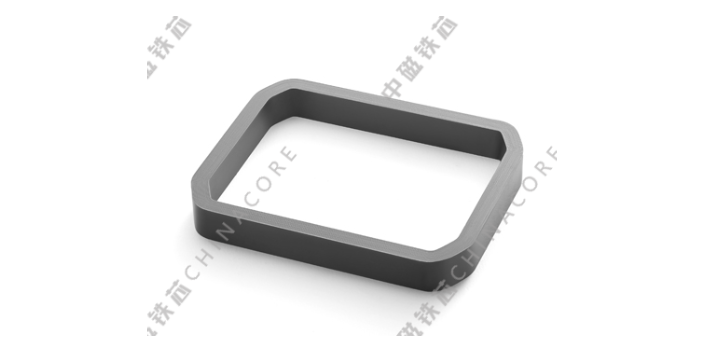
环型非晶材料铁芯的热稳定性,是其在复杂环境中长期可靠运行的重要保证。在实际应用中,电子设备往往会经历较宽的温度变化,磁性材料的性能如果随温度波动过大,将直接影响电路的稳定性。非晶合金的居里温度通常在410℃左右,远高于常规工作温度。在-55℃至125℃的宽温度区间内,其磁导率和损耗等关键参数的变化幅度较小。这种良好的温度特性得益于其非晶态结构,不存在晶界滑移等随温度变化的微观机制。因此,无论是在寒冷的户外配电变压器,还是在发热的密闭机箱内部的开关电源中,环型非晶铁芯都能维持稳定的电感量和低损耗特性,确保整个电力电子系统的性能不发生明显漂移。 铁芯的几何形状多样,除了常见的日字形和口字形,还有立体式和平面式等不同结构。太原交直流钳表铁芯厂家
电枢铁芯同样具备沟槽和齿的结构,电枢线圈卷绕于沟槽之中,这是换向器电动机中常见的构造形式。阜新传感器铁芯生产
铁芯成型之后,绑扎加固是维持结构完整的重要工序,不同结构、不同使用场景的铁芯,会搭配对应的绑扎材料与固定方式,以此应对转运、组装、运行过程中的各类外力。目前车间常用的绑扎材料分为纤维绑带、金属卡扣、绝缘扎线三大类,纤维绑带柔韧性好,不会划伤硅钢片表层绝缘涂层,多用于中小型叠片铁芯与卷绕铁芯,缠绕方式分为环形缠绕与纵向缠绕,多道绑带均匀分布在铁芯表面,分散受力,避免局部压力集中造成板材损伤。金属卡扣硬度高、固定力度强,主要用于大型工业铁芯,卡扣卡入预设卡槽之后,能牢牢锁住整体叠片结构,抵御设备运行产生的持续震动。绝缘扎线则偏向小型微型铁芯,缠绕细密,适配狭小的安装空间。绑扎作业有着固定的操作流程,工作人员会按照统一间距布置绑带,不会随意增减绑扎道数,也不会过度收紧导致硅钢片挤压变形。对于经过退火处理的铁芯,材质韧性发生变化,绑扎力度会适当放缓,兼顾固定效果与板材防护。完成绑扎后的铁芯,整体整体性得到提升,片材之间不会出现松散移位,磁路结构也能长期保持完整。后续在设备组装、长途运输的过程中,绑扎结构可以缓冲颠簸、震动带来的影响,让铁芯始终维持出厂时的形态,保证后续使用后的运行状态稳定。 阜新传感器铁芯生产