
- 品牌
- 赋耘
- 型号
- FY-MH-100
- 类型
- 低倍组织热酸蚀装置
- 工作室尺寸
- 长40*400m250
- 温度波动度
- 误差±1℃
- 加工定制
- 是
- 外形尺寸
- 520x496x550
- 重量
- 20
- 厂家
- 赋耘
- 产地
- 上海
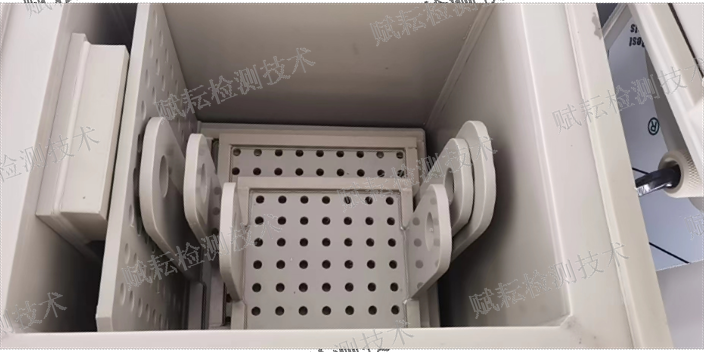
赋耘低倍热酸蚀装置在样品放置方面采用三层样品隔离放置方式,样品托盘可完全取出。这种设计使样品取放较为方便,增加了工作空间。三层托盘可同时放置、处理多排样品。对于每天有大量样品需要处理的用户,电解酸蚀装置能够并列放置多排样品。样品框底部及层板上分布有漏液小孔,有利于腐蚀液在样品之间流通。酸蚀槽的有效空间较大,可按用户需求定制酸蚀槽的尺寸。所有部件可拆卸,便于酸蚀槽的清理。这些设计使得不同样品量的实验室可以根据自身情况选择适合的装置类型铝合金材料的低倍腐蚀可以揭示出气孔、疏松、晶粒度等宏观组织特征,对铝合金的加工和应用具有重要意义。湖南钢铁行业低倍腐蚀厂家直销
国际标准组织修订的ISO4969-2025《钢的低倍组织检验方法》新增数字图像分析要求。新标准规定腐蚀后图像的分辨率需≥150dpi,缺陷测量误差≤±0.1mm。某检测机构通过升级图像处理算法,实现夹杂物面积的自动计算,重复性标准差小于0.05mm²,符合ASTME3标准要求。腐蚀过程的数字化管理系统逐步普及。某汽车零部件企业搭建的腐蚀工艺数据库,记录不同材料的腐蚀参数与效果。通过机器学习算法优化腐蚀剂配方,使高强钢的腐蚀时间从25分钟降至12分钟,同时保持组织对比度稳定,年节约试剂成本20万元。浙江耐强酸低倍腐蚀代理加盟铝合金低倍腐蚀检验的注意事项。
热酸腐蚀是低倍检验中较为常用的方法之一,尤其适用于钢材的低倍组织检验。根据GB/T 226-2015《钢的低倍组织及缺陷酸蚀检验法》的规定,热酸腐蚀法是将试样置于加热的盐酸水溶液中进行浸蚀。典型的操作条件为:盐酸与水的体积比为1:1,溶液温度控制在70±10摄氏度,浸蚀时间约为15至40分钟。在加热条件下,腐蚀反应速度加快,能够在较短时间内使组织特征充分显现。热酸腐蚀法擅长显示宏观偏析、疏松、缩孔、裂纹以及锻造流线等组织特征。在高速钢的低倍组织检验中,采用热酸侵蚀法,溶液成份为1:1的盐酸水溶液,酸蚀温度75±5摄氏度,酸蚀时间15至40分钟,试样经酸蚀后可以观察是否存在缩孔、气泡、翻皮、内裂及夹杂等缺陷。由于热酸腐蚀涉及加热和强酸操作,需要在通风设备中进行,操作人员需做好相应的防护措施
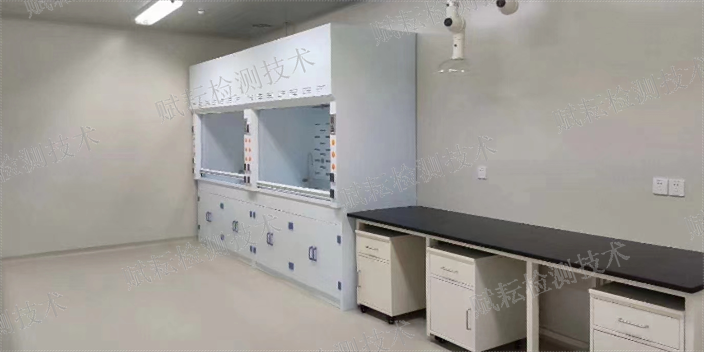
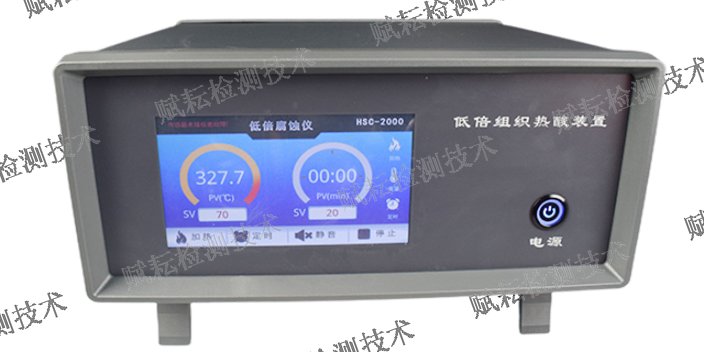
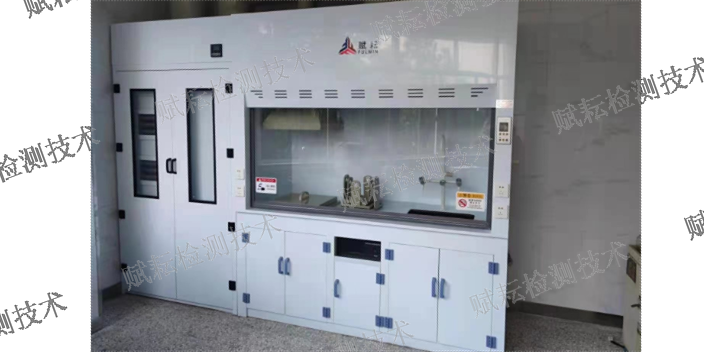
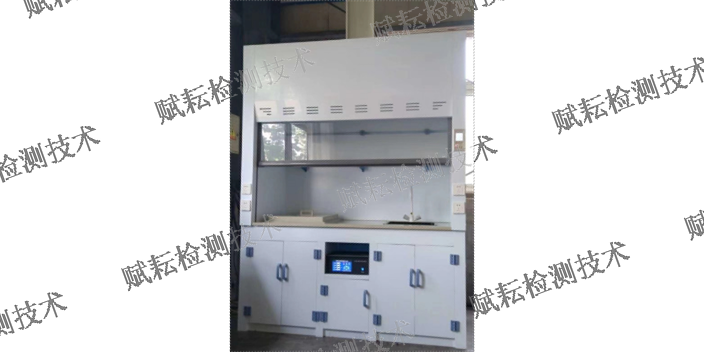
安全与环保设计考量,赋耘低倍腐蚀仪在设计中融入了安全和环保方面的考量。酸蚀槽采用封闭式设计,有助于减少腐蚀溶液挥发对环境和人体的影响。控制单元和酸蚀槽分开设计,可减少酸雾对控制单元电子元器件的腐蚀,延长设备使用寿命。设备设有排液阀门,方便排放腐蚀废液。样品托盘可完全取出,便于清洗。紧凑的酸蚀槽可与抽风柜配合使用,进一步改善工作环境的舒适性。酸雾处理系统的配套使用,使整个低倍腐蚀流程在安全性和环保性方面得到提升。低倍腐蚀如何影响化工设备的安全性和稳定性?
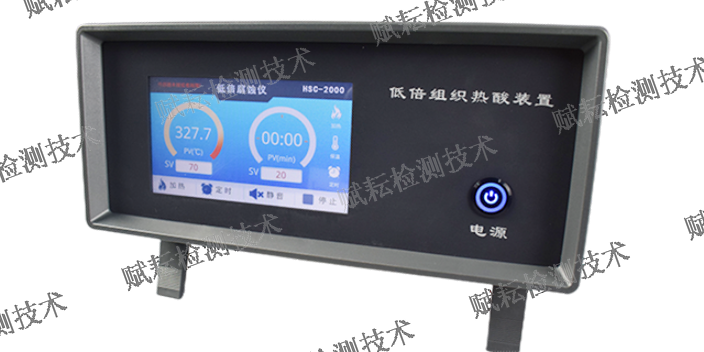
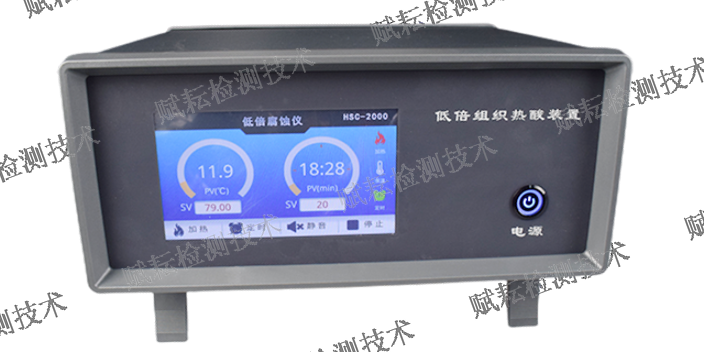
FY-MH-100是赋耘低倍腐蚀仪系列中的热酸蚀型号,采用计算机及可控硅控制低倍组织热酸蚀过程。该装置配备独特的PID温度控制计算方法,控温范围为室温至100摄氏度,温度控制精度误差在±1摄氏度以内。控温时间可在0至99分钟之间设定,具备控温和定时蜂鸣器断续声提示功能。设备采用触摸屏操控显示,操作界面较为直观。控制单元和酸蚀槽采用分开设计,这种布局有助于延长控制单元的使用寿命。酸蚀槽采用特殊高分子材料制作,具有耐酸耐高温的特性。该装置包含控制器、酸蚀槽(含电加热器、温度传感器、样品筐各一个)、排液管及耐酸手套等配件。电源电压为AC-220V 50/60HZ,加热器功率为3Kw(其他功率、电压可定制)。外形尺寸为长520毫米、宽496毫米、高550毫米,重量约20千克低倍腐蚀后金属材料在长期服役中的性能演变?重庆金相低倍腐蚀适合什么行业
金属材料低倍腐蚀后的修复工艺及效果评估?湖南钢铁行业低倍腐蚀厂家直销
面向汽车零部件检测场景,低倍腐蚀会用于零部件原材料以及焊接接头的试样处理工作。汽车零部件品类繁多,不同铸件、锻件、焊接构件,都需要通过金相手段开展状态核验。拿到待检试样之后,先完成切割、打磨修整,把待观测平面处理妥当,再开展低倍腐蚀工序。腐蚀作业完成,试样的宏观组织形貌可以显露出来,工作人员借助目视或者低倍率观测方式,查看试样截面的组织状态。试样加工环节产生的划痕、变形层,会在低倍腐蚀之后进一步显露,因此制样前期打磨工序不能简化。车企配套理化试验室,会根据不同零部件材质,摸索适配的低倍腐蚀操作条件,配合整套制样设备,完成一批批试样的处理,支撑零部件相关试验工作有序推进。湖南钢铁行业低倍腐蚀厂家直销


热酸腐蚀法是低倍检验中应用较为常用的方法,也是钢的低倍组织及缺陷酸蚀检验的仲裁法。根据GB/T 226-2015标准,热酸腐蚀采用工业盐酸水溶液,盐酸与水的体积比为1:1,腐蚀温度通常控制在60至80摄氏度。浸蚀时间根据钢材成分、试样厚度及缺陷类型确定,一般在10至60分钟之间。在热酸腐蚀过程中,需不断搅拌酸液,保证腐蚀均匀。热酸浸蚀速率与温度、腐蚀剂浓度相关,如果参数控制不良,容易出现浸蚀过深的情况,一旦过深则必须重新加工,去除1毫米以上再进行浸蚀。对于不锈钢或高合金钢,需要在盐酸溶液中加入0.1体积的硝酸,以提高腐蚀能力。试样若无特别规定,均应在预先退火后再作酸浸低倍组织试验,硬化状态下的...
- 浙江钢铁行业低倍腐蚀厂家直销 2026-11-02
- 河南锻造流线低倍腐蚀怎么使用 2026-11-02
- 江苏金属制品低倍腐蚀国标 2026-11-01
- 湖北赋耘低倍腐蚀什么价格 2026-10-26
- 江苏赋耘低倍腐蚀 2026-10-25
- 北京锻造流线低倍腐蚀国标 2026-10-19
- 北京金相低倍腐蚀什么品牌性价比高 2026-10-18
- 江西赋耘低倍腐蚀国标 2026-10-18
- 江苏金属制品低倍腐蚀什么品牌性价比高 2026-10-16
- 四川金相低倍腐蚀什么价格 2026-10-16
- 四川流线低倍腐蚀 2026-09-23
- 浙江创新低倍腐蚀怎么选择 2026-09-15
- 浙江现代低倍腐蚀操作说明 2026-09-14
- 上海耐用低倍腐蚀供应商 2026-09-13
- 优势低倍腐蚀供应商 2026-09-13
- 质量低倍腐蚀供应商 2026-09-13

- 正置金相显微镜OEM厂家 11-07
- 江苏替代奥林巴斯金相显微镜代理加盟 11-06
- 广东高倍金相显微镜什么品牌性价比高 11-06
- 上海钛合金金相抛光布哪家性价比高 11-06
- 辽宁高温合金钢金相抛光布代理加盟 11-06
- 上海赋耘国产金相抛光布怎么选 11-06
- 江西反射正置金相显微镜什么品牌性价比高 11-06
- 江苏微电子金相抛光布厂家直销 11-05
- 四川金相抛光布 11-05
- 不锈钢金相抛光布大概多少钱 11-05