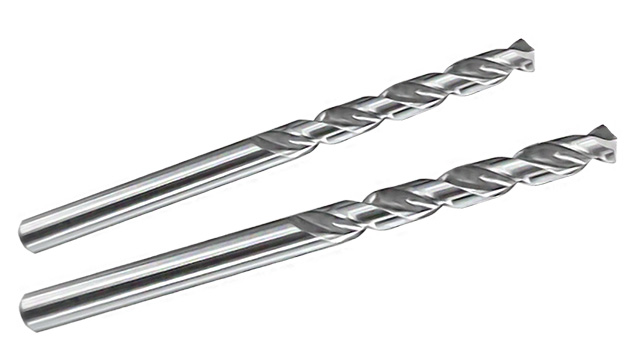
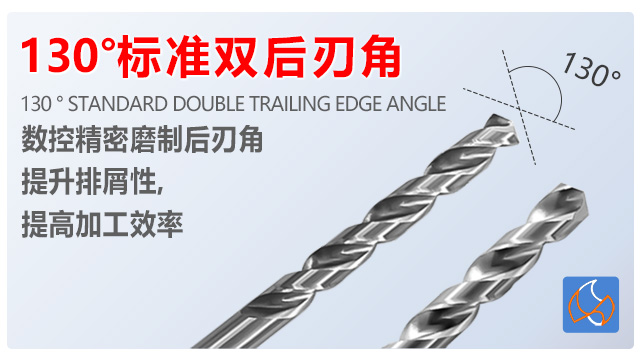
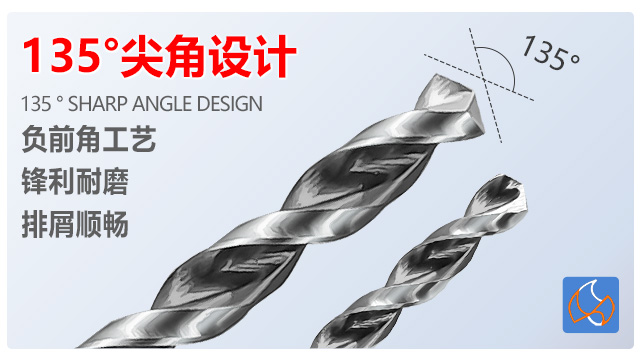
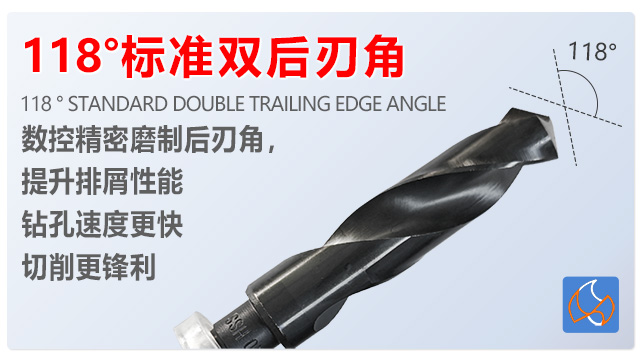
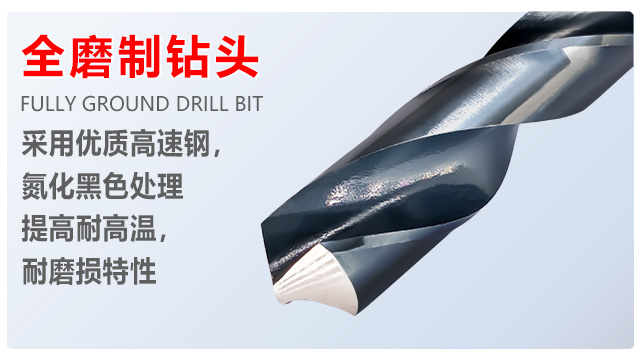
苏氏普钻采用HSS 高速钢材质,是机械加工采购的高性价比选择之一。从采购角度看,其单价远低于含钴钻头,批量采购能大幅降低生产成本,且供货稳定、规格齐全(直径覆盖常用范围),无需为特殊材质等待备货。对加工老师傅而言,这款钻头的 118° 标准顶角设计定心准确,螺旋槽排屑流畅,面对低碳钢、铝、铜等常规材料时钻孔效率不打折。HSS 材质兼具韧性与耐磨性,可承受 650℃高温,手钻、台钻通用,还能反复修磨延长使用寿命,既减少频繁换刀的麻烦,又降低工具损耗成本,完美平衡采购预算与加工需求。 汽车发动机缸体加工中,苏氏高钴加长钻在高速旋转下能够保持稳定,深孔加工的直线度能够满足高精度的要求。特点钻头规格
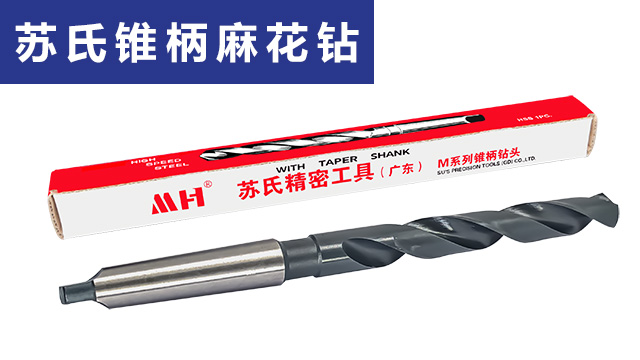
苏氏锥柄钻采用莫氏标准锥度设计,凭借锥面贴合的自锁特性,安装后无需额外锁紧装置即可实现稳固夹持,能够避免加工中常见的打滑、振动问题。对加工老师傅而言,这种结构能减少钻孔时的径向跳动,尤其在大直径钻孔(13mm 以上)和重负荷加工中,孔位同轴度和圆度能够在加工中减少因传导过来的力产生的偏差,无需后续修正工序。HSS 高速钢基材经整体热处理,刚性充足,搭配精磨刃口,切削时受力均匀,孔壁光滑无毛刺。对采购方来说,稳定的加工精度可降低废品率,减少返工成本,而无需频繁更换夹头的设计,也间接延长了设备使用寿命,提升整体生产效益。其适配机械制造、模具加工等高精度需求场景,性价比突出。河北区全磨钻头品牌苏氏高钴加长钻,在能源设备、汽车模具等领域,加工模具钢一些难加工材料时,能满足对工件精度较高的要求。
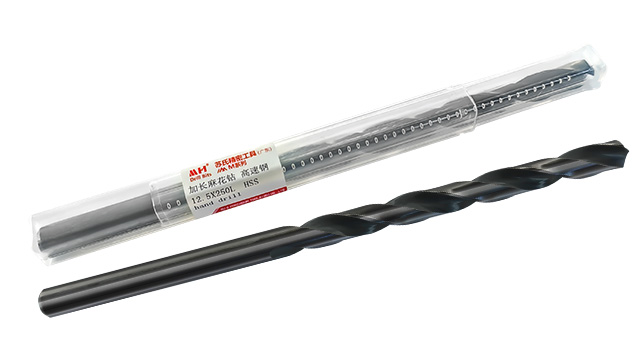
对于一些需要较大钻孔力度的工业场景,比如加工厚钢板、大型铸铁件,普通钻头的柄部支撑力根本不够 —— 钻孔时稍微用力,就可能出现柄部弯曲甚至断裂的情况,不*钻头报废,还可能损坏工件,甚至伤到操作的师傅,造成生产中断和安全稳定性。苏氏锥柄钻的锥柄设计就是为了解决这个问题,它的柄部呈锥形,与设备夹头的接触面积更大,能提供更强的支撑力,即使在需要大力度钻孔的高硬度作业中,也能稳稳承受住切削力,不易出现断裂或弯曲的情况。比如在加工厚度超过 10 厘米的厚钢板时,用苏氏锥柄钻能顺利钻透,整个过程中钻头始终保持稳定,不会出现晃动或断裂的可能。工厂师傅在加工这类硬度较高且需要大力度钻孔的零件时,能更放心地操作,不用时刻担心钻头断裂;采购员选择苏氏锥柄钻,能减少因钻头断裂导致的生产中断,避免工件损坏和安全稳定性,保障生产的连续性,同时也减少了因钻头断裂带来的额外成本损失。
苏氏高钴钻的标准化设计,让采购和老师傅都无需为适配问题烦恼。HSSE 5% 含钴材质兼具高硬度与韧性,适配手钻、台钻、加工中心等多种设备,装夹牢固不打滑,无需额外配备刃具夹头规格夹具。从采购角度,其标准化生产工艺确保多批次产品性能一致,替换时无需调整加工参数,降低设备调试成本;规格齐全且交货周期短,紧急生产需求也能及时响应。加工老师傅使用时,优化的螺旋角设计让切削阻力更小,即使低功率设备也能轻松不费力钻孔,避免设备过载。面对材料中的微小气孔或杂质,钻头不易断裂,降低报废率,无论是批量生产还是零散加工,都能保持稳定表现,设备兼容更灵活。苏氏高钴加长钻,钻头采用8%含钴高速钢材质和刃身加长设计,在一些材料下能够连续进行深孔作业能力出色。
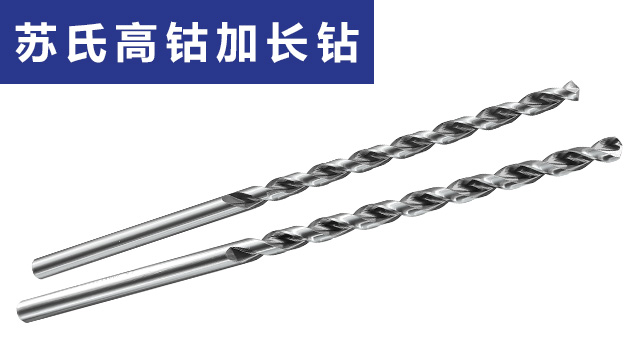
苏氏高钴加长钻通过钴元素合金化处理,在提升硬度的同时保留良好韧性,避免加长型钻头因刚性不足导致的弯曲断裂问题。刃口经数控精磨与氮化处理,切削锋利度持久,磨损速率明显低于普通加长钻。根据实际工况测试,加工 304 不锈钢时,使用寿命可达普通 HSS 加长钻的 2-3 倍;加工碳钢时,单支钻头可完成 800-1500 个孔的钻孔任务。对采购来说,更长的使用寿命意味着更少的采购频次与更低的耗材成本,尤其适合批量生产场景;加工老师傅无需频繁停线换钻,减少调机时间,同时降低断钻导致的工件报废率。苏氏氮化钻经整体热处理,硬度均匀,韧性适中,面对砂眼铸件不易崩刃,适用于机械维修、小批量生产等场景。河南苏氏钻头价格
苏氏 1/2 柄钻,采用统一刃径安装无需调试,能够在连续作业下稳定性佳,适合多种常见加工场景。特点钻头规格
大型挖掘机的铲斗制造中,需要对铲斗的厚重钢板进行钻孔,用于安装斗齿,钻孔力度大,普通钻头容易断裂,导致铲斗加工中断,影响生产进度。苏氏锥柄钻的莫氏锥柄设计能狗承受铲斗钢板钻孔时的传递过来的较大力度,不易断裂,能够稳定完成钻孔作业。工厂师傅用它加工铲斗时,不用频繁更换钻头,能够顺利轻松完成生产;选择苏氏锥柄钻,能保证铲斗的生产进度,减少因钻头断裂导致的成本损失,帮助工厂按时交付挖掘机铲斗,满足工程机械行业的需求。特点钻头规格