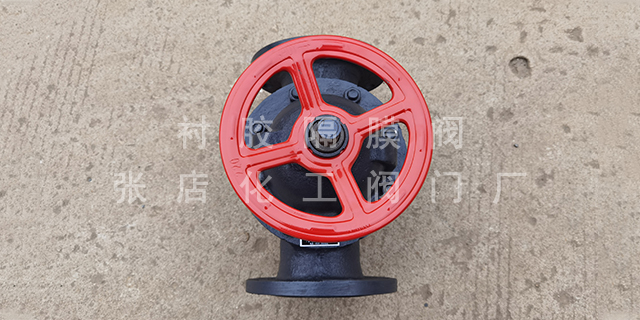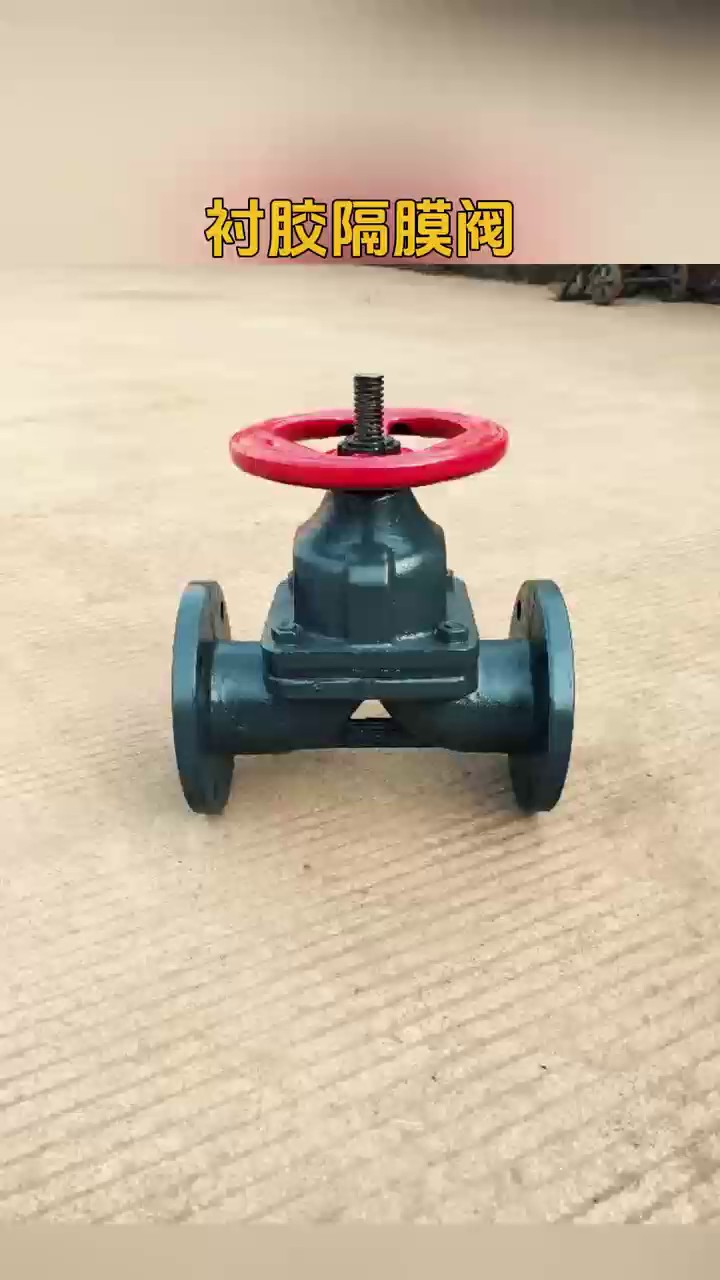
- 品牌
- 化工阀门厂,“晶”牌阀门
- 型号
- 齐全
- 产地
- 山东
- 可售卖地
- 全国
对接后发现衬胶层轻微损伤(划痕、小面积破损,未暴露基材),可现场应急修复:先用无水乙醇清洁损伤部位,去除杂质、油污,待干燥后用用打磨工具轻轻打磨损伤周边,增强修补胶与衬胶层的粘接强度;涂抹用修补胶,修补胶材质需与原衬胶层一致,涂抹厚度略高于原衬胶层,确保覆盖整个损伤部位;修复后用保鲜膜或塑料膜覆盖防护,静置固化至规定时间(通常24小时以上),固化后检查修复部位是否平整、无气泡,必要时进行压力试验,确认无泄漏后方可运行。淄博张店化工阀门厂生产设备先进,检测仪器齐全,技术力量雄厚,产品在国内市场得到很好的评价。海南耐腐蚀衬胶隔膜阀
衬胶隔膜阀
卡箍连接确保居中,锁紧力度适中,避免过松或过紧导致密封失效。三是修复密封面,法兰、管道密封面轻微划痕可通过研磨修复,严重划痕、锈蚀、变形需更换法兰或管道对接端,修复后确保密封面平整度达标;运行中定期清理密封面杂质、油污,避免介质腐蚀。四是加固管道与缓冲振动,检查管道支架,加固松动支架,增设防振支架,避免管道移位、振动;在阀门与管道之间加装膨胀节,吸收热胀冷缩与振动,减少对连接部位的牵拉。管道振动影响:管道系统振动会加剧连接部位泄漏。一是管道支架固定不牢固,运行中介质流动、设备振动导致管道移位,牵拉阀门与管道连接部位,使螺栓松动、密封面贴合间隙增大;二是阀门与管道连接刚性不足,无缓冲装置,振动直接传递至连接部位,加速密封件磨损与螺栓松动。海南耐腐蚀衬胶隔膜阀淄博张店化工阀门厂拥有完整加工及检验设备,在同行业处于较高地位。

手动阀门动作灵活性检查:操作流程如下:第一步,记录阀门全关至全开的行程圈数或角度,确认行程标记清晰准确;第二步,缓慢转动手轮,从全关位置逐步开启至全开位置,再从全开位置关闭至全关位置,全程感受手轮转动阻力,记录是否存在卡顿、卡阻、受力不均现象,正常情况下手轮转动顺畅,阻力均匀,无突然增大或减小的情况;第三步,用力矩扳手检测启闭力矩,启闭力矩需在产品设计允许范围内,无超力矩现象,若力矩过大,需排查阀杆弯曲、填料过紧、隔膜粘连等问题;第四步,检查阀门行程精度,开启至规定行程位置(如1/4、1/2、3/4行程),用百分表、塞尺测量实际行程与标记行程的偏差,偏差需≤±5%,确保调节精度达标。
第二步,初步判断成因,若为新安装阀门短期内泄漏,多为行程偏差、安装不当或杂质卡阻;若为长期运行后泄漏,多为隔膜、阀座老化磨损;第三步,拆解检查,拆卸阀盖,取出隔膜,观察隔膜表面是否有划痕、破损、老化裂纹,检查阀座密封面是否平整、有无磨损变形,清理密封面残留杂质,排查阀杆是否弯曲、连接部位是否松动;第四步,验证成因,更换新隔膜与阀座后重新安装调试,若泄漏消除,说明为密封部件损伤;若仍泄漏,排查行程偏差、阀杆变形等问题。淄博张店化工阀门厂将竭诚为您提供优良的阀门产品和更加完善的阀门销售服务。

故障二:动作迟缓、响应滞后。排查原因:手动阀门填料过紧,阀杆摩擦阻力过大;气动阀门气压不足、气路堵塞,气缸动作无力;电动阀门电机转速异常、减速器磨损,动力传递不畅。处理措施:调整手动阀门填料函压紧力度,平衡密封性与动作灵活性;气动阀门调高工作气压,清路堵塞物,更换老化的过滤器、减压阀;电动阀门检修电机,调整转速参数,更换磨损的减速器部件,确保动力传递顺畅。故障三:行程偏差、定位不准。排查原因:执行机构限位开关、力矩开关校准不当;阀杆与执行机构连接松动,传动偏差;阀门行程标记错误、模糊。淄博张店化工阀门厂已经发展成为生产化工阀门的骨干企业,实力雄厚,设备齐全。海南耐腐蚀衬胶隔膜阀
淄博张店化工阀门厂倡导“人品精品同在,诚信创新永恒”的企业文化。海南耐腐蚀衬胶隔膜阀
气压试验法:适用于气体介质系统或不适宜用水测试的场景(如卫生级、怕水受潮工况),操作流程如下:第一步,关闭阀门至全关位置,做好安全防护措施,气体测试需远离火源、易燃易爆物品,防止泄漏引发风险;第二步,封闭阀门进出口,接入压缩空气(或惰性气体),缓慢升压至测试压力(通常为额定工作压力的1.15倍),升压过程中逐步排查,及时发现早期泄漏;第三步,保压20-30分钟,采用肥皂水涂抹阀门密封面、连接部位、填料函等关键部位,观察是否产生气泡,同时监测压力变化,气泡产生部位即为泄漏点,记录泄漏位置与程度。海南耐腐蚀衬胶隔膜阀


- 陕西耐腐蚀衬胶隔膜阀厂家 2026-10-24
- 内蒙古耐酸碱盐衬胶隔膜阀 2026-10-24
- 江苏耐酸碱盐衬胶隔膜阀厂家 2026-10-23
- 山西气动衬胶隔膜阀生产商 2026-10-23
- 青岛耐腐蚀衬胶隔膜阀 2026-10-19
- 淄博电动衬胶隔膜阀价格 2026-10-08
- 海南耐腐蚀衬胶隔膜阀 2026-10-05
- 湖北耐腐蚀衬胶隔膜阀生产商 2026-09-30
- 江苏盐碱醇衬胶隔膜阀供货商 2026-09-29
- 海南耐腐蚀衬胶隔膜阀生产商 2026-09-27
- 福建化工衬胶隔膜阀供货商 2026-09-26
- 辽宁无机酸衬胶隔膜阀 2026-09-26