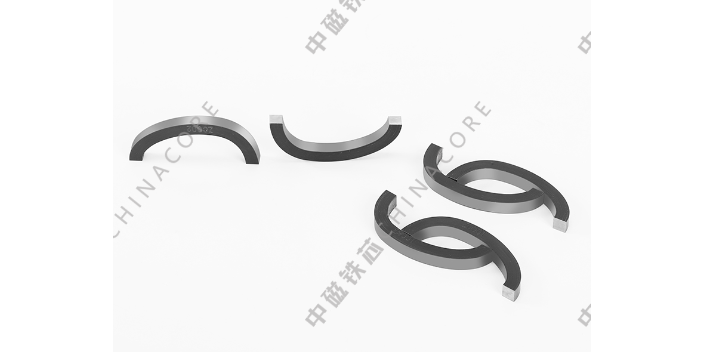
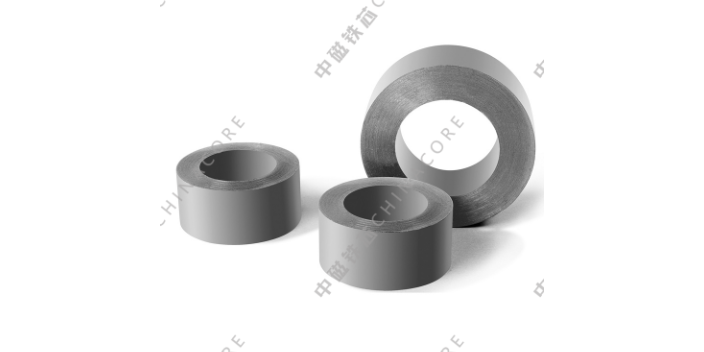
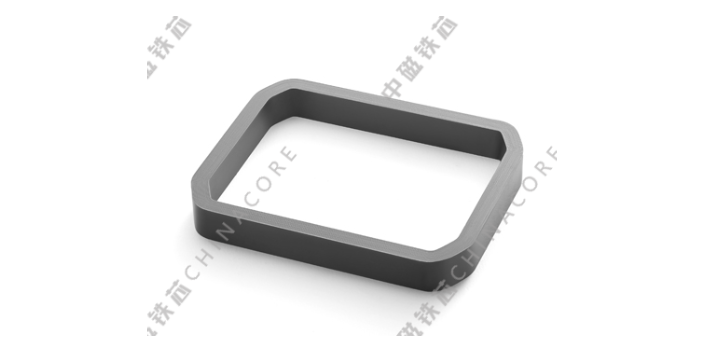
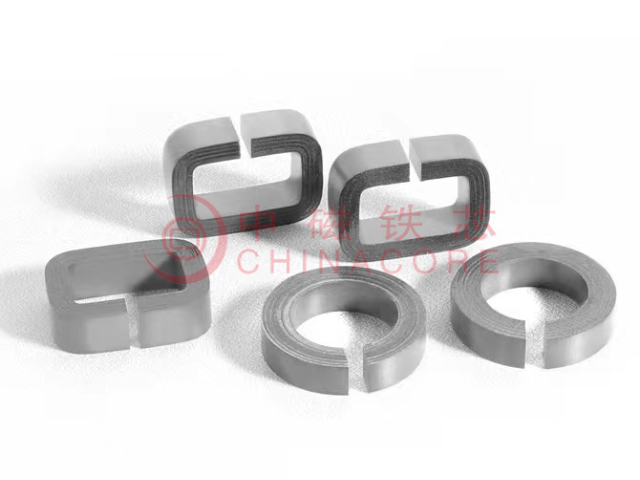
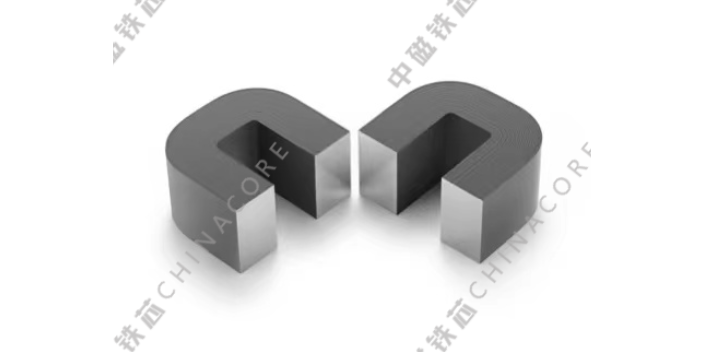
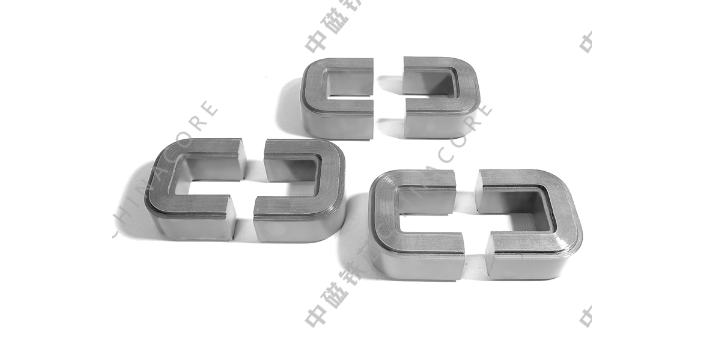
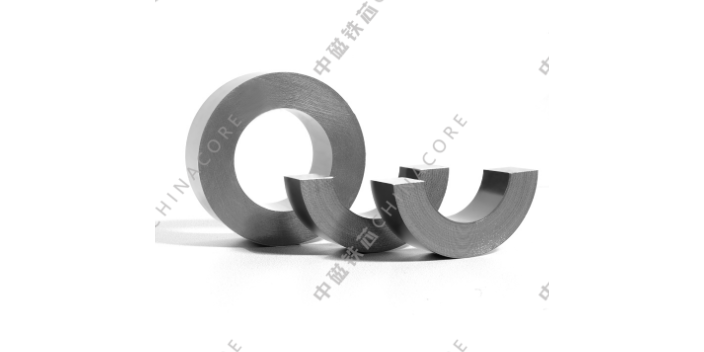
依托开合可拆分优势,CD铁芯拥有两种绕线模式,适配大小批量不同生产模式,加工容错率高于闭环铁芯。批量量产采用预绕工艺,先在骨架上绕制完整线圈,对半分开铁芯,直接套入线圈立柱,合拢固定即可完工,加工速度快,适配流水线大批量生产。小批量非标定制采用铁芯合笼后绕线,适配小众匝数、特殊布线工艺加工。铁芯内圈圆弧光滑无尖角,不会割破漆包线绝缘层,降低绕组短路破损概率。绕线时把控绕组张力,避免线圈挤压铁芯拼缝,造成垫片移位、气隙形变。初级次级绕组可分区绕制,隔离布线简单,绕组分布电容可控,弱化电路高频寄生干扰。完工后绕组贴合铁芯立柱,电磁耦合均衡,拼缝漏磁可控,成品电磁兼容性能达标,适配新能源、工控合规电子产品量产加工。 在高频变压器中,铁芯的损耗主要由磁滞损耗和涡流损耗组成,材料选择和结构设计需综合考虑。雅安矽钢铁芯定制
卷绕式铁芯依靠连续卷绕的工艺成型,区别于传统的叠片结构,整体一体性更强,在小型变压器、互感器等设备中使用普遍。原材料选用带状硅钢片,设备将钢带按照既定圈数与内径持续卷绕,形成环形、矩形等不同外形的铁芯主体。卷绕作业全程由特需设备完成,钢带匀速行进,层层紧密贴合,不会出现松散、错位等情况。卷绕成型后,构件内部会存在加工带来的应力,这也是所有塑性加工材料都会出现的状态,所以退火处理成为必不可少的一环。炉内的温度区间设置匹配硅钢片材质特性,配合惰性气体隔绝空气,避免材料表面出现氧化变色。热处理结束后,铁芯的内部晶体排列趋于自然,磁场传导的流畅度得到保障。后续工作人员会对卷绕端口、整体外形做简单修整,再分类摆放等待后续流转。这类铁芯结构紧凑,占用空间较小,适合空间有限的设备内部安装,家电配件、工控设备、小型电力装置里都能看到它的应用。依托成熟的卷绕与热处理工艺,这类构件批量生产的效率较高,能够持续对接各类设备厂商的供货需求。 百色变压器铁芯批发铁芯表面绝缘处理可以隔绝叠片导电通路,规避电路短路问题,提升电气设备运行安全性。
铁芯行业的技术迭代,主要围绕材料应用、设备升级、工艺优化三个方向逐步推进。早年铁芯加工以纯人工叠装、简易炉体退火为主,如今自动化设备逐步普及,开卷、剪切、卷绕等工序大多由机械设备完成,人工更多负责巡检、调整、收尾工作。硅钢材料也在持续更新,不同硅含量、不同轧制工艺的板材陆续推出,对应衍生出更多品类的铁芯产品,适配新型电气设备的设计需求。退火工艺也在不断优化,炉体的温控系统、气体供给系统持续升级,炉内温度分布、氛围把控更加稳定,适配更多材质与规格的铁芯热处理需求。行业内的生产企业会持续关注设备与材料的新动态,结合自身产品方向,逐步引入新设备、试用新材料、调整作业流程。这种循序渐进的变化,不会颠覆基础生产逻辑,却能让整条生产线的运转更加顺畅,产品品类更加丰富。依托行业整体的发展,铁芯制造不断适配下游电气产业的更新,跟上市场发展的脚步。
铁芯退火工序耗时周期长、设备成本高,为比较大化利用设备产能,厂区采用昼夜连续生产的作业模式,通过班组轮岗值守,实现退火炉不间断运行,提升整体生产效率。白班工作人员完成当日铁芯半成品的成型加工,将待退火的铁芯整齐码放于炉体料筐内,按照工艺参数设置升温、恒温、降温程序,确认设备正常运行后,交接给夜班值守人员。夜班值守的重点工作是全程监控炉体运行状态,定时记录炉内温度、保护气体浓度、设备运行参数,巡检炉体有无漏气、异响、温控异常等问题。在整炉铁芯降温成型后,夜班人员负责出炉转运,将成品铁芯移送至中转区域自然冷却,同时快速装填下一批待加工半成品,启动新一轮退火程序,让炉体无闲置空档。夜间车间全程开启通风、照明、安保系统,值守人员定时巡查车间各个区域,排查安全隐患,保障夜间生产安全有序。这种昼夜连续作业的模式,充分发挥了大型热处理设备的产能优势,避免设备闲置浪费,有效缩短整体生产周期,能够快速响应大批量订单的生产需求。昼夜交替的轮岗机制,让铁芯热处理环节实现无缝衔接,持续为后续修整、校验、出货环节输送半成品与成品。 铁芯的机械强度需要满足运输和运行要求,紧固件的合理布置能防止结构变形。
裁切是铁芯成型的靠前道工序,主要将整卷硅钢片按照设计尺寸加工为标准片材,后续所有工序都依托裁切后的半成品开展,作业规范性直接影响成品结构匹配度。裁切设备依托数控系统录入尺寸参数,按照图纸要求加工出矩形、梯形、异形等各类铁芯片材,适配不同结构铁芯的组装需求。作业过程中,设备刀具的运行速度、下压力度需要保持稳定,避免速度过快造成板材崩边、毛刺过多,或是速度过慢影响生产节奏。裁切完成后的片材需要统一分拣,剔除尺寸偏差、边角破损、板面划伤的不合格半成品,规整完好片材统一归集流转。同时,工作人员会根据板材规格分类堆放,做好批次标识,防止不同尺寸、不同材质的片材混杂。裁切产生的边角料同步收集分类,为后续废料回收利用提供基础。规范的裁切作业能够保证每一片硅钢片尺寸统一、形态规整,让后续叠装拼接的间隙均匀、结构对称,从源头减少磁路失衡、磁场外泄等问题,为铁芯成型质量提供基础保障。 大型电机的定子铁芯沿轴向分成多个叠片段,段间留有通风槽以改善散热效果。茂名O型铁芯哪家好
纳米晶铁芯在高频工况下损耗数值偏低,可承受光伏设备运行产生的谐波,设备长时间运转的升温速度有所放缓。雅安矽钢铁芯定制
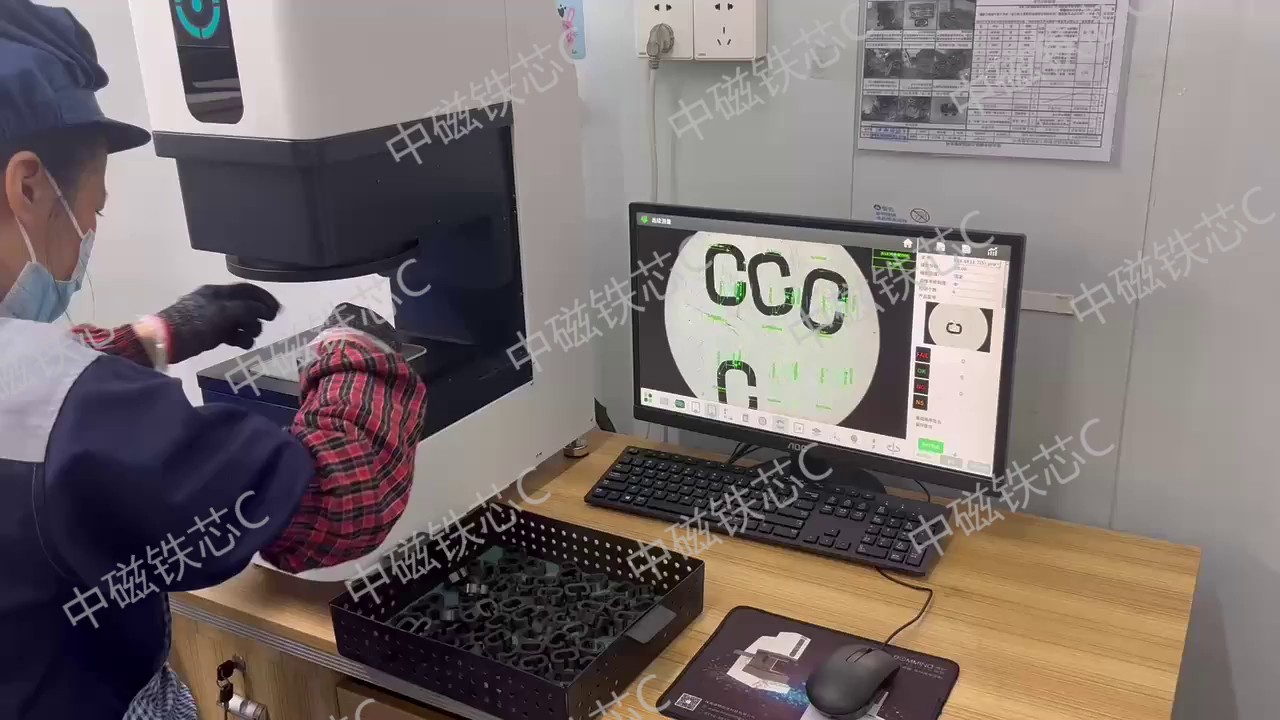
铁芯人工修整是成品出厂前的关键收尾工序,主要处理加工过程中产生的细微瑕疵,整套作业遵循统一标准,保证修整效果统一、产品状态一致。修整作业的重点内容包含边角打磨、表面除尘、瑕疵修补、结构规整四大板块,操作人员需按照固定流程依次作业,不得随意简化工序。打磨环节此去除裁切、冲压产生的毛刺、锐边,控制打磨力度与范围,不改动铁芯整体尺寸与结构形态,规避过度打磨造成的板材变薄、结构缺损。除尘环节使用特需除尘设备,方面清理铁芯表面、片间缝隙的金属碎屑与粉尘,保证产品表面洁净无杂质。针对轻微的涂层划痕、掉漆瑕疵,采用同型号绝缘漆局部补涂,修补后自然烘干固化,保证涂层完整性。稍后规整铁芯叠片结构,微调松动、错位的片材,让整体结构紧实平整。作业全程禁止力气操作,避免修整过程中产生新的瑕疵,所有修整完成后需自检确认,达标后方可入库。标准化的人工修整,能够统一成品外观与结构状态,消除细微工艺缺陷,提升产品装配适配性。 雅安矽钢铁芯定制