高速钢丝锥是应普遍的丝锥材质类型之一。高速钢具有较高的硬度、耐磨性和耐热性,能够在较高的切削速度下保持良好的切削性能。高速钢又可细分为 HSS(普通高速钢)、HSS - C(含钴高速钢)、HSS - P(粉末高速钢)、HSS - E(含钒高速钢)等。其中,HSS 是比较基础的类型,价格相对较为亲民,适用于大多数常规材料的螺纹加工,如普通碳钢、合金钢等。而含钴高速钢通过添加钴元素,进一步提高了材料的硬度和耐热性,能够应对一些稍难加工的材料。粉末高速钢则通过特殊的粉末冶金工艺,使材料内部组织更加均匀,性能得到大幅提升,常用于制造高性能丝锥,加工一些对丝锥寿命和精度要求较高的工件 。丝锥 ,就选浙江欣兴工具股份有限公司,有想法的可以来电咨询!福建加长丝锥代理
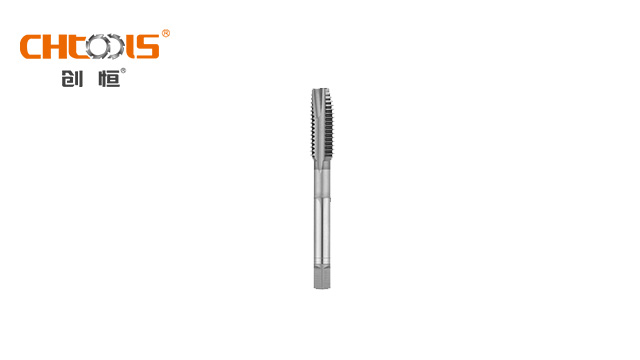
表面涂层丝锥是在丝锥基体表面涂覆一层特殊材料的丝锥,涂层的种类丰富多样,如 TiN、TiCN、CrN、TiAlN 等。这些涂层具有不同的特性,TiN 涂层呈金黄色,具有良好的涂层硬度和润滑性,涂层附着性能优异,适用于加工大部分材料,能够有效提高丝锥的使用寿命和切削性能。TiCN 涂层硬度约为 3000HV,耐热性达 400°C,在一些对硬度和耐热性有一定要求的加工场景中表现出色。CrN 涂层为银灰色,润滑性能优越,特别适用于加工有色金属,可降低切削力,提高加工表面质量。TiAlN 涂层硬度高达 3300HV,耐热性达 900°C,能够满足高速加工的需求,在高温、高速切削条件下,仍能保持丝锥的良好性能 。镇江刃倾角丝锥供应商浙江欣兴工具股份有限公司是一家专业提供丝锥的公司,有需求可以来电咨询!
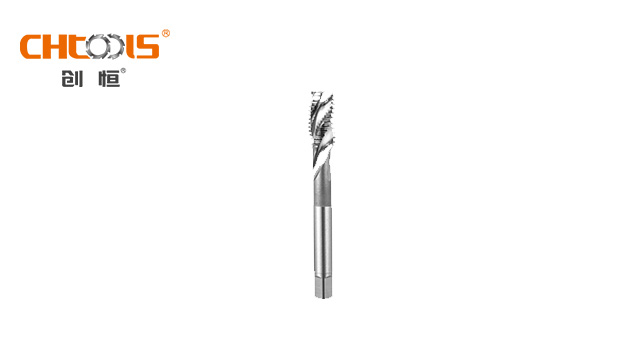
螺母丝锥专为螺母内螺纹加工设计,凭借高效排屑、高精度成型、长寿命三大优势,成为汽车、紧固件、机械制造等行业的理想选择。 螺母丝锥采用全磨制齿形,齿距误差控制在±0.01mm以内,确保螺纹精度达ISO 6H/6g级。前端导向段设计减少“扎刀”风险,尤其适合盲孔加工,避免孔口崩边。选用含钴高速钢(HSS-Co),硬度达HRC 63-66,耐磨性较普通高速钢提升40%。其高韧性基体有效抵抗冲击载荷,适合断续切削工况。支持M6-M24全尺寸范围,兼容公制、美制、英制等标准,满足汽车、航空航天等行业对多规格螺母的加工需求。
直容屑槽凭借简洁实用的结构,在丝锥家族中占据一席之地。其槽型笔直贯通,制造工艺简洁,成本相对较低。在加工普通钢材的浅孔螺纹时,直容屑槽可快速让切屑坠落,无需复杂的螺旋导向。比如在通用机械制造的粗放型螺纹加工中,对螺纹精度要求不高,更看重加工效率与刀具成本。直容屑槽丝锥就能高效作业,其良好的排屑可视性,还方便操作人员随时观察切削状态,及时清理切屑,虽在复杂工况下有一定局限性,但在常规、批量的简单螺纹加工场景,是性价比较高的选择 。丝锥 浙江欣兴工具股份有限公司值得用户放心。
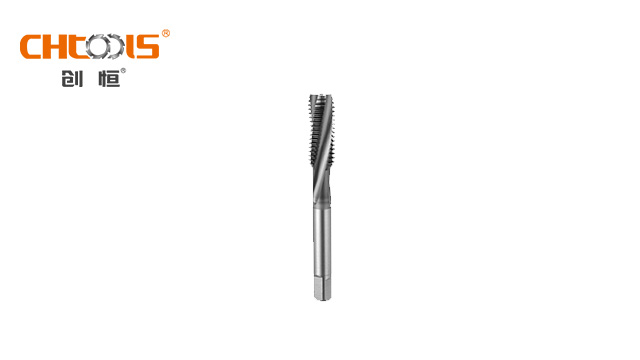
轮毂盲孔加工专门用的丝锥优化了排屑设计。轮毂盲孔螺栓孔加工时,切屑无法从孔底排出,若排屑不畅会导致丝锥堵塞、螺纹表面划伤甚至丝锥折断。轮毂盲孔专门用的丝锥采用螺旋槽结构,螺旋角设计为 30°-35°,能有效引导切屑向上排出。切削锥采用短锥设计,减少切入深度,避免丝锥底部与盲孔底部接触。容屑槽深度加深至标准丝锥的 1.2 倍,增加容屑空间。加工轮毂盲孔时,这种丝锥能将切屑顺利排出孔外,保证螺纹底部的完整性,减少因切屑残留导致的加工缺陷。丝锥 ,就选浙江欣兴工具股份有限公司,用户的信赖之选,有需求可以来电咨询!南昌挤压丝锥多少钱
丝锥 ,就选浙江欣兴工具股份有限公司,有需求可以来电咨询!福建加长丝锥代理
不锈钢盲孔深螺纹加工需采用加长切削锥丝锥。当不锈钢盲孔深度超过 3 倍直径时,普通丝锥的切削锥长度不足,无法有效将切屑排出孔外,容易造成丝锥堵塞。加长切削锥不锈钢丝锥将切削锥长度增加至普通丝锥的 1.5-2 倍,使切屑能在更长的距离内被引导排出。同时,其校准部分长度相应缩短,减少了与螺纹表面的摩擦面积,降低了切削温度。在加工不锈钢阀体深盲孔螺纹时,加长切削锥丝锥可一次性完成加工,无需中途退刀排屑,提高了加工效率和螺纹质量稳定性。福建加长丝锥代理