轮毂盲孔加工专门用的丝锥优化了排屑设计。轮毂盲孔螺栓孔加工时,切屑无法从孔底排出,若排屑不畅会导致丝锥堵塞、螺纹表面划伤甚至丝锥折断。轮毂盲孔专门用的丝锥采用螺旋槽结构,螺旋角设计为 30°-35°,能有效引导切屑向上排出。切削锥采用短锥设计,减少切入深度,避免丝锥底部与盲孔底部接触。容屑槽深度加深至标准丝锥的 1.2 倍,增加容屑空间。加工轮毂盲孔时,这种丝锥能将切屑顺利排出孔外,保证螺纹底部的完整性,减少因切屑残留导致的加工缺陷。浙江欣兴工具股份有限公司致力于提供丝锥 ,欢迎您的来电!济南螺旋槽丝锥制造厂家
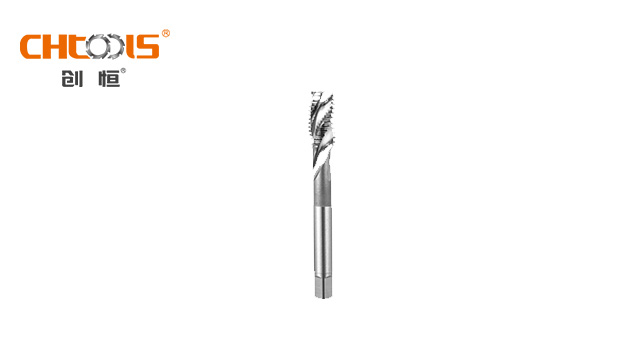
丝锥的柄部是连接丝锥与机床或手动工具的部分,它起到传递扭矩和支撑丝锥的作用。柄部的形状和尺寸需要与所使用的设备或工具相匹配,常见的柄部标准有 DIN (371/374/376)、ANSI、JIS、ISO 等。在选择丝锥时,必须确保柄部与攻丝刀柄的匹配关系正确,否则可能会导致扭矩传递不畅,影响丝锥的正常工作,甚至可能造成丝锥折断。不同类型的丝锥,如手用丝锥和机用丝锥,其柄部设计也有所不同,手用丝锥的柄部通常更注重握持的舒适性和操作的便利性,而机用丝锥的柄部则更强调与机床连接的稳定性和精度 。潍坊直槽丝锥生产厂家丝锥 ,就选浙江欣兴工具股份有限公司,让您满意,欢迎新老客户来电!
不锈钢薄壁件攻丝更依赖挤压丝锥技术。薄壁不锈钢零件刚性差,采用切削丝锥加工时容易因受力过大而产生变形,影响零件精度。挤压丝锥通过塑性变形形成螺纹,无切屑产生,降低了切削力,非常适合薄壁不锈钢件加工。挤压加工还能使螺纹表面产生冷作硬化,提高螺纹的强度和耐磨性,延长不锈钢零件的使用寿命。在加工厚度小于 1mm 的不锈钢薄壁件时,挤压丝锥需采用较小的挤压锥角,缓慢施加挤压力,确保材料均匀变形,避免零件出现裂纹或凹陷。
直容屑槽凭借简洁实用的结构,在丝锥家族中占据一席之地。其槽型笔直贯通,制造工艺简洁,成本相对较低。在加工普通钢材的浅孔螺纹时,直容屑槽可快速让切屑坠落,无需复杂的螺旋导向。比如在通用机械制造的粗放型螺纹加工中,对螺纹精度要求不高,更看重加工效率与刀具成本。直容屑槽丝锥就能高效作业,其良好的排屑可视性,还方便操作人员随时观察切削状态,及时清理切屑,虽在复杂工况下有一定局限性,但在常规、批量的简单螺纹加工场景,是性价比较高的选择 。浙江欣兴工具股份有限公司是一家专业提供丝锥的公司,期待您的光临!
左旋丝锥与右旋丝锥是螺纹加工中常见的两种工具,其主要区别在于旋转方向与排屑特性。左旋丝锥的螺纹呈逆时针方向旋转,切削时产生的切屑向下排出,适用于通孔加工或需要向下排屑的场合。而右旋丝锥则采用顺时针旋转,切屑向上排出,更适合盲孔加工,可避免切屑堆积影响精度。在实际应用中,左旋丝锥常用于特定材料如铝合金或薄壁工件,因其能减少材料变形风险;右旋丝锥则普遍用于钢材等硬质材料。选择时需综合考虑工件结构、材料特性及加工效率,以确保螺纹质量与工具寿命。丝锥浙江欣兴工具股份有限公司 服务值得放心。安徽英制丝锥哪家好
丝锥 ,就选浙江欣兴工具股份有限公司,用户的信赖之选,有需求可以来电咨询!济南螺旋槽丝锥制造厂家
丝锥的工作部分是其实现螺纹加工的关键部位,它又分为切削部分和校准部分。切削部分位于丝锥的前端,磨有切削锥,这部分承担着主要的切削工作。切削锥的设计角度和形状直接影响着丝锥的切削性能,合适的切削锥角度能够使丝锥顺利切入工件材料,减少切削力,提高切削效率。校准部分紧接在切削部分之后,其作用是对切削部分加工出的螺纹进行校准,确保螺纹的尺寸和形状符合标准要求。校准部分的螺纹精度较高,通过与工件螺纹的紧密配合,消除加工过程中产生的误差,使得加工出的螺纹具有良好的精度和表面质量 。济南螺旋槽丝锥制造厂家