不锈钢薄壁件攻丝更依赖挤压丝锥技术。薄壁不锈钢零件刚性差,采用切削丝锥加工时容易因受力过大而产生变形,影响零件精度。挤压丝锥通过塑性变形形成螺纹,无切屑产生,降低了切削力,非常适合薄壁不锈钢件加工。挤压加工还能使螺纹表面产生冷作硬化,提高螺纹的强度和耐磨性,延长不锈钢零件的使用寿命。在加工厚度小于 1mm 的不锈钢薄壁件时,挤压丝锥需采用较小的挤压锥角,缓慢施加挤压力,确保材料均匀变形,避免零件出现裂纹或凹陷。丝锥 ,就选浙江欣兴工具股份有限公司,让您满意,欢迎您的来电哦!上海不锈钢丝锥制造厂家
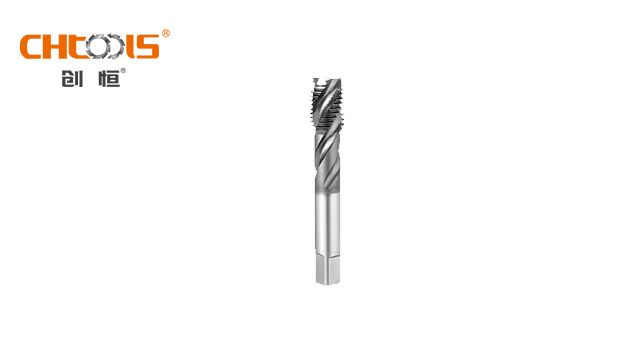
刃倾角丝锥的明显特征是其刃口与丝锥轴线存在特定夹角。这一精心设计的刃倾角,通常在 3°-15° 之间,带来诸多优势。在切削时,它能使切屑流向发生改变,让切屑更顺畅地排出,有效避免切屑缠绕刀具,减少因切屑堵塞导致的加工中断。同时,刃倾角的存在让切削力均匀分布,降低了加工过程中的振动,为提升螺纹加工精度奠定基础。刃倾角丝锥采用高性能材料制造,如质优的高速钢,部分产品选用粉末冶金高速钢。这些材料硬度高,可达 HRC63-66,具备出色的耐磨性,能在长时间、**度的切削作业中保持刃口锋利,有效延长刀具使用寿命。面对各类金属材料,从普通碳钢到高强度合金钢,刃倾角丝锥都能凭借材料优势,稳定发挥切削性能。临沂螺旋槽丝锥代理浙江欣兴工具股份有限公司为您提供丝锥 ,期待为您服务!
风电设备用大型螺母加工依赖重载螺母丝锥。风电螺母直径通常超过 M48,需要承受巨大的轴向载荷,螺纹加工质量要求严苛。重载螺母丝锥采用整体合金结构,刀体直径比标准丝锥加粗 20% 以上,增强抗弯曲能力。切削部分采用多段式切削设计,将总切削量分散到多个刀齿,降低单齿负荷。加工时配合专门的冷却系统,通过内冷孔将高压切削液直接输送至切削区域,有效控制加工温度,避免高速钢因过热而软化,确保大型风电螺母螺纹的承载能力达标。
航空航天领域的钛合金螺母加工需要特殊螺母丝锥。钛合金螺母具有**度、低密度特性,但加工时易产生冷硬现象,切削力比普通钢大 30% 以上。航空专门用的螺母丝锥采用超细晶粒硬质合金材质,通过涂层技术在表面形成 AlTiN-SiN 复合涂层,硬度高达 3500HV,耐磨性优异。其切削刃采用负前角设计,减少刀具与钛合金的摩擦面积,同时增大后角以降低摩擦阻力。在加工 TC4 钛合金螺母时,这种丝锥能有效抑制冷硬层形成,加工出的螺纹表面粗糙度可达 Ra0.8 以下,满足航空航天的高精度要求。浙江欣兴工具股份有限公司是一家专业提供丝锥的公司,欢迎您的来电!
不锈钢用丝锥在材料选择上需特别注重耐磨性与耐热性。不锈钢本身具有较高的韧性和强度,加工时容易产生较高的切削温度,且切屑不易断裂,普通丝锥往往难以承受这种工况。针对不锈钢的特性,高速钢丝锥常选用含钴高速钢材质,通过钴元素的添加,明显提升丝锥的红硬性和耐磨性,使其在持续高温切削环境下仍能保持稳定的切削性能。而对于加工硬度更高的沉淀硬化不锈钢,硬质合金丝锥则成为更好的择,其超高硬度可有效抵抗不锈钢的强烈磨损,延长丝锥使用寿命。丝锥浙江欣兴工具股份有限公司 服务值得放心。泰州细牙丝锥批发零售
浙江欣兴工具股份有限公司为您提供丝锥 ,有想法的可以来电咨询!上海不锈钢丝锥制造厂家
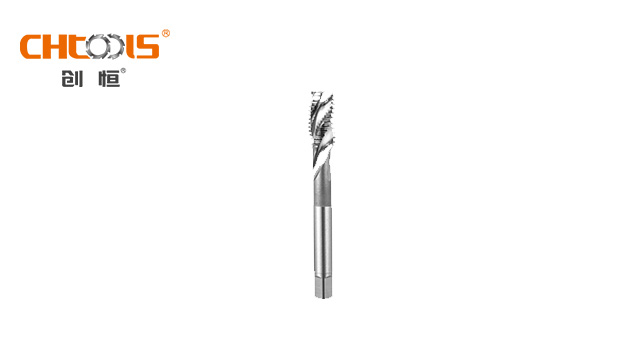
右旋螺旋容屑槽是丝锥设计中常见的类型,其螺旋方向与丝锥的切削旋向相适配。当丝锥右旋切削时,右旋螺旋容屑槽能巧妙引导切屑沿着螺旋槽有序排出,如同为切屑开辟了一条 “绿色通道”。这种设计在加工韧性材料,如不锈钢、铜合金时优势明显。以不锈钢加工为例,其切屑韧性强、不易折断,右旋螺旋容屑槽可借助螺旋升角,持续将切屑向后推送,避免切屑堵塞在加工孔内,保证切削过程顺畅,减少因切屑堆积导致的丝锥磨损和螺纹表面质量下降问题,大幅提升加工效率与螺纹精度 。上海不锈钢丝锥制造厂家