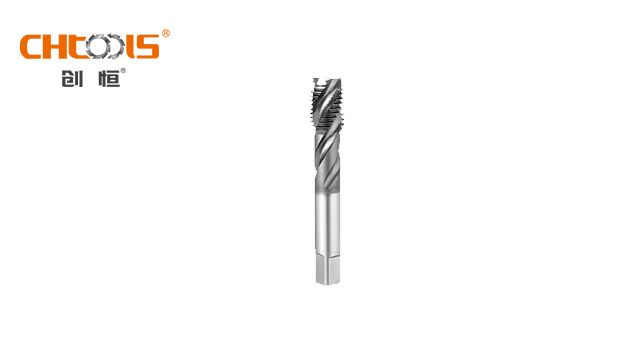
右旋螺旋容屑槽是丝锥设计中常见的类型,其螺旋方向与丝锥的切削旋向相适配。当丝锥右旋切削时,右旋螺旋容屑槽能巧妙引导切屑沿着螺旋槽有序排出,如同为切屑开辟了一条 “绿色通道”。这种设计在加工韧性材料,如不锈钢、铜合金时优势明显。以不锈钢加工为例,其切屑韧性强、不易折断,右旋螺旋容屑槽可借助螺旋升角,持续将切屑向后推送,避免切屑堵塞在加工孔内,保证切削过程顺畅,减少因切屑堆积导致的丝锥磨损和螺纹表面质量下降问题,大幅提升加工效率与螺纹精度 。浙江欣兴工具股份有限公司为您提供丝锥 ,有需求可以来电咨询!九江螺母丝锥经销
直容屑槽凭借简洁实用的结构,在丝锥家族中占据一席之地。其槽型笔直贯通,制造工艺简洁,成本相对较低。在加工普通钢材的浅孔螺纹时,直容屑槽可快速让切屑坠落,无需复杂的螺旋导向。比如在通用机械制造的粗放型螺纹加工中,对螺纹精度要求不高,更看重加工效率与刀具成本。直容屑槽丝锥就能高效作业,其良好的排屑可视性,还方便操作人员随时观察切削状态,及时清理切屑,虽在复杂工况下有一定局限性,但在常规、批量的简单螺纹加工场景,是性价比较高的选择 。山东通孔丝锥供应商丝锥 ,就选浙江欣兴工具股份有限公司,欢迎客户来电!
挤压丝锥与常见的切削丝锥不同,它并非通过切除材料来形成螺纹,而是巧妙地利用材料的塑性变形原理,将工件材料挤入特定的螺纹形状中。这种独特的加工方式决定了挤压丝锥主要适用于延伸性良好的材料,并且在通孔和盲孔加工中都能施展拳脚。挤压丝锥的优点众多,首先,由于是无屑加工,它能有效排除因切屑问题导致的 90% 的加工故障。其次,其加工出的内螺纹精度稳定,表面机械性能得到提高,螺纹的强度、耐磨性以及耐腐蚀性都有明显增强。不过,挤压丝锥也有局限性,它只能用于加工塑性材料,且制造成本相对较高 。
表面涂层丝锥是在丝锥基体表面涂覆一层特殊材料的丝锥,涂层的种类丰富多样,如 TiN、TiCN、CrN、TiAlN 等。这些涂层具有不同的特性,TiN 涂层呈金黄色,具有良好的涂层硬度和润滑性,涂层附着性能优异,适用于加工大部分材料,能够有效提高丝锥的使用寿命和切削性能。TiCN 涂层硬度约为 3000HV,耐热性达 400°C,在一些对硬度和耐热性有一定要求的加工场景中表现出色。CrN 涂层为银灰色,润滑性能优越,特别适用于加工有色金属,可降低切削力,提高加工表面质量。TiAlN 涂层硬度高达 3300HV,耐热性达 900°C,能够满足高速加工的需求,在高温、高速切削条件下,仍能保持丝锥的良好性能 。丝锥 ,就选浙江欣兴工具股份有限公司,用户的信赖之选,欢迎您的来电!
轮毂丝锥,作为汽车轮毂螺纹加工的主要利器,其设计与性能专为适配轮毂制造与维修场景,具有鲜明特性。轮毂丝锥多采用含钴高速钢材质,这种钢材硬度高达 HRC63 - 66,能有效抵抗加工过程中的磨损。相较于普通高速钢,其耐磨性提升约 40%。面对铝合金轮毂材质的特殊性,含钴高速钢的韧性也确保丝锥在切削时不易崩刃,延长使用寿命,降低频繁换刀带来的成本与时间损耗,保障生产连续性。考虑到轮毂螺栓孔多为盲孔,轮毂丝锥配备特定角度的螺旋槽,通常在 30° - 45° 之间。此设计促使切屑能沿螺旋方向顺畅排出,避免在盲孔内堆积,有效解决铝合金加工中易粘刀的难题。同时,丝锥前端设有 15° 导向角的导向刃,预切削作用明显,可准确引导丝锥切入,减少孔口崩边现象,保障螺纹起始端的精度与质量。浙江欣兴工具股份有限公司是一家专业提供丝锥的公司,有想法的不要错过哦!九江螺母丝锥经销
浙江欣兴工具股份有限公司为您提供丝锥 。九江螺母丝锥经销
不锈钢薄壁件攻丝更依赖挤压丝锥技术。薄壁不锈钢零件刚性差,采用切削丝锥加工时容易因受力过大而产生变形,影响零件精度。挤压丝锥通过塑性变形形成螺纹,无切屑产生,降低了切削力,非常适合薄壁不锈钢件加工。挤压加工还能使螺纹表面产生冷作硬化,提高螺纹的强度和耐磨性,延长不锈钢零件的使用寿命。在加工厚度小于 1mm 的不锈钢薄壁件时,挤压丝锥需采用较小的挤压锥角,缓慢施加挤压力,确保材料均匀变形,避免零件出现裂纹或凹陷。九江螺母丝锥经销