航空航天领域的钛合金螺母加工需要特殊螺母丝锥。钛合金螺母具有**度、低密度特性,但加工时易产生冷硬现象,切削力比普通钢大 30% 以上。航空专门用的螺母丝锥采用超细晶粒硬质合金材质,通过涂层技术在表面形成 AlTiN-SiN 复合涂层,硬度高达 3500HV,耐磨性优异。其切削刃采用负前角设计,减少刀具与钛合金的摩擦面积,同时增大后角以降低摩擦阻力。在加工 TC4 钛合金螺母时,这种丝锥能有效抑制冷硬层形成,加工出的螺纹表面粗糙度可达 Ra0.8 以下,满足航空航天的高精度要求。浙江欣兴工具股份有限公司致力于提供丝锥 ,有需求可以来电咨询!嘉兴内螺纹丝锥多少钱
模具行业的定位螺母加工需要高精度螺母丝锥。模具定位螺母用于保证模具型腔的相对位置精度,螺纹的位置度误差需控制在 0.01-0.02mm 以内。模具专门用的螺母丝锥采用整体磨削工艺,工作部分的径向跳动不超过 0.003mm,确保加工出的螺纹具有较高的同轴度。其柄部与工作部分的同轴度控制在 0.005mm 以内,减少攻丝时的偏摆。在加工模具用 Cr12MoV 合金工具钢螺母时,配合精密攻丝机使用,可实现螺纹与螺母外圆的高精度同轴,满足模具定位的严苛要求。嘉兴内螺纹丝锥多少钱浙江欣兴工具股份有限公司致力于提供丝锥 ,竭诚为您服务。
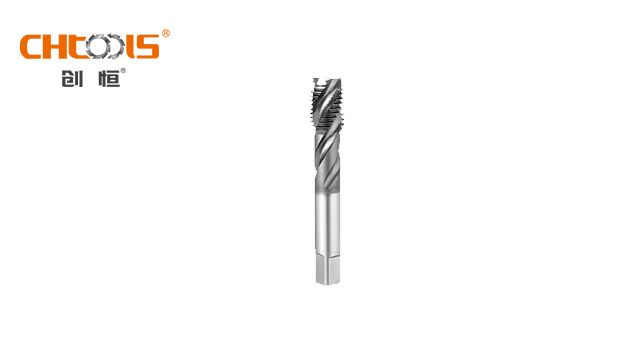
丝锥的工作部分是其实现螺纹加工的关键部位,它又分为切削部分和校准部分。切削部分位于丝锥的前端,磨有切削锥,这部分承担着主要的切削工作。切削锥的设计角度和形状直接影响着丝锥的切削性能,合适的切削锥角度能够使丝锥顺利切入工件材料,减少切削力,提高切削效率。校准部分紧接在切削部分之后,其作用是对切削部分加工出的螺纹进行校准,确保螺纹的尺寸和形状符合标准要求。校准部分的螺纹精度较高,通过与工件螺纹的紧密配合,消除加工过程中产生的误差,使得加工出的螺纹具有良好的精度和表面质量 。
手用丝锥是丝锥的一种重要类型,主要适用于手动操作场景。在小批量生产或者维修工作中,手用丝锥经常大显身手。它一般由碳素工具钢或合金工具钢通过滚牙(或切牙)工艺制成。与机用丝锥相比,手用丝锥的制造精度可能稍低,但它胜在操作灵活,不需要借助复杂的机床设备。在一些空间有限、无法使用机床的场合,或者对加工精度要求不是特别苛刻的情况下,手用丝锥凭借其便携、易用的特点,成为了工人师傅们的得力助手,能够准确地加工出满足需求的内螺纹 。浙江欣兴工具股份有限公司为您提供丝锥 ,有想法可以来我司咨询!
从螺纹修复的角度看,左旋丝锥具备独特优势。当右旋螺纹因锈蚀或变形需要修复时,使用左旋丝锥可避免进一步损坏原有螺纹轮廓。这种反向切削的特性在维修行业尤为重要,尤其适用于发动机缸体等贵重部件的螺纹修复。相对应地,右旋丝锥在批量生产标准化螺纹时效率更高,与大多数机床的默认转向一致,能减少加工节拍。部分组合丝锥会采用左右旋混合设计,兼顾粗加工与精修的不同需求。操作安全性是区分两种丝锥的关键因素。左旋丝锥在高速加工时若发生断裂,其逆时针旋转特性可能导致碎片飞溅方向与常规防护区不同,需特别设计安全装置。右旋丝锥则符合大多数操作人员的习惯方向,培训成本较低。在自动化生产线中,左旋丝锥常与机械手配合实现特殊角度加工,而右旋丝锥更易于集成到标准化加工单元。随着智能制造的普及,带有旋向识别传感器的刀柄正在逐步解决两种丝锥的混用管理问题。丝锥 浙江欣兴工具股份有限公司获得众多用户的认可。河北挤压丝锥代理
浙江欣兴工具股份有限公司致力于提供丝锥 ,欢迎您的来电哦!嘉兴内螺纹丝锥多少钱
从力学性能角度分析,左旋丝锥在加工过程中产生的轴向力方向与右旋丝锥相反。左旋丝锥的切削力会使工件向主轴方向拉近,适合稳定性要求较高的精密加工场景。而右旋丝锥的轴向力可能使工件远离主轴,需配合夹具增强固定。这种特性使得左旋丝锥在航空航天领域的**度螺栓加工中更具优势,能有效减少振动导致的螺纹误差。值得注意的是,某些特殊机床需调整主轴转向才能适配左旋丝锥,这在设备选型时需提前确认。 材料适应性是选择丝锥旋向的重要依据。左旋丝锥对延展性较好的材料表现优异,例如铜合金或低碳钢,其向下排屑设计能有效避免长切屑缠绕问题。右旋丝锥则更适合铸铁等脆性材料,向上排屑可防止碎屑卡入螺纹。在加工深孔时,左旋丝锥配合内冷润滑能明显提升排屑效率,而右旋丝锥可能需要增加退刀次数。经验表明,加工硬度超过HRC40的材料时,右旋丝锥配合螺旋槽设计更能保持切削稳定性。嘉兴内螺纹丝锥多少钱