不锈钢盲孔深螺纹加工需采用加长切削锥丝锥。当不锈钢盲孔深度超过 3 倍直径时,普通丝锥的切削锥长度不足,无法有效将切屑排出孔外,容易造成丝锥堵塞。加长切削锥不锈钢丝锥将切削锥长度增加至普通丝锥的 1.5-2 倍,使切屑能在更长的距离内被引导排出。同时,其校准部分长度相应缩短,减少了与螺纹表面的摩擦面积,降低了切削温度。在加工不锈钢阀体深盲孔螺纹时,加长切削锥丝锥可一次性完成加工,无需中途退刀排屑,提高了加工效率和螺纹质量稳定性。丝锥 ,就选浙江欣兴工具股份有限公司,让您满意,期待您的光临!青岛先端丝锥价格
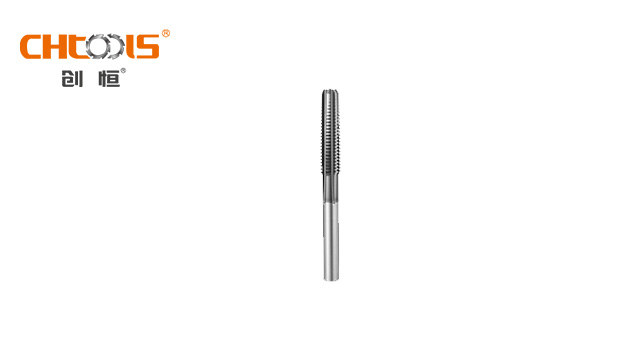
硬质合金丝锥近年来在螺纹加工领域的应用越来越普遍,尤其是在加工难切削材料方面展现出了巨大优势。与高速钢相比,硬质合金具有更高的硬度和耐磨性,但脆性相对较大。在加工铸铁和铝合金等材料时,硬质合金丝锥能够发挥其高硬度的特性,显著提高切削效率和刀具寿命。不过,由于其脆性大,在使用过程中对切削参数的控制要求更为严格。在汽车工业中,大量的铸铁与铝合金零件需要加工,硬质合金丝锥凭借其长寿命的特点,减少了换刀次数,提高了生产效率,成为了汽车零部件加工中的重要工具 。福州左旋丝锥经销丝锥浙江欣兴工具股份有限公司 服务值得放心。
直容屑槽凭借简洁实用的结构,在丝锥家族中占据一席之地。其槽型笔直贯通,制造工艺简洁,成本相对较低。在加工普通钢材的浅孔螺纹时,直容屑槽可快速让切屑坠落,无需复杂的螺旋导向。比如在通用机械制造的粗放型螺纹加工中,对螺纹精度要求不高,更看重加工效率与刀具成本。直容屑槽丝锥就能高效作业,其良好的排屑可视性,还方便操作人员随时观察切削状态,及时清理切屑,虽在复杂工况下有一定局限性,但在常规、批量的简单螺纹加工场景,是性价比较高的选择 。
从力学性能角度分析,左旋丝锥在加工过程中产生的轴向力方向与右旋丝锥相反。左旋丝锥的切削力会使工件向主轴方向拉近,适合稳定性要求较高的精密加工场景。而右旋丝锥的轴向力可能使工件远离主轴,需配合夹具增强固定。这种特性使得左旋丝锥在航空航天领域的**度螺栓加工中更具优势,能有效减少振动导致的螺纹误差。值得注意的是,某些特殊机床需调整主轴转向才能适配左旋丝锥,这在设备选型时需提前确认。 材料适应性是选择丝锥旋向的重要依据。左旋丝锥对延展性较好的材料表现优异,例如铜合金或低碳钢,其向下排屑设计能有效避免长切屑缠绕问题。右旋丝锥则更适合铸铁等脆性材料,向上排屑可防止碎屑卡入螺纹。在加工深孔时,左旋丝锥配合内冷润滑能明显提升排屑效率,而右旋丝锥可能需要增加退刀次数。经验表明,加工硬度超过HRC40的材料时,右旋丝锥配合螺旋槽设计更能保持切削稳定性。丝锥 ,就选浙江欣兴工具股份有限公司,让您满意,欢迎您的来电!
石油化工行业的高压螺母加工需要耐高压螺母丝锥。石油化工设备中的高压螺母用于管道和压力容器连接,需承受数百公斤的压力,螺纹的密封性能至关重要。高压螺母专门用的丝锥采用梯形螺纹设计,牙型角为 30°,增大螺纹的接触面积和承载能力。切削部分采用对称式设计,确保螺纹两侧受力均匀。加工时通过精确控制螺纹中径公差,使螺母与螺栓的配合间隙控制在 0.01-0.03mm,形成有效密封。在加工 20# 钢、16Mn 等高压螺母时,这种丝锥能保证螺纹的尺寸精度和表面质量,满足高压密封要求。丝锥 ,就选浙江欣兴工具股份有限公司,用户的信赖之选。河北刃倾角丝锥代理
浙江欣兴工具股份有限公司致力于提供丝锥 ,期待您的光临!青岛先端丝锥价格
直槽丝锥是丝锥家族中较为常见的一种。它的容屑槽为直槽状,这种设计使得它通用性极强。在加工硬度较高的材料,比如 40HRC 以上的淬火钢时,直槽丝锥凭借自身较强的刚性,能够稳定地进行切削,保证螺纹的精度。而在面对切屑呈粉末颗粒状的材料,像铸铁、铸铝等,直槽丝锥也能轻松应对,粉末状切屑不易在槽内堆积,加工过程顺畅。其加工工艺相对简单,成本较低,在普通车床、钻床及攻丝机上都能广泛应用,不过它的切削速度相对较慢,在对加工效率要求较高的场景下可能稍显不足 。青岛先端丝锥价格