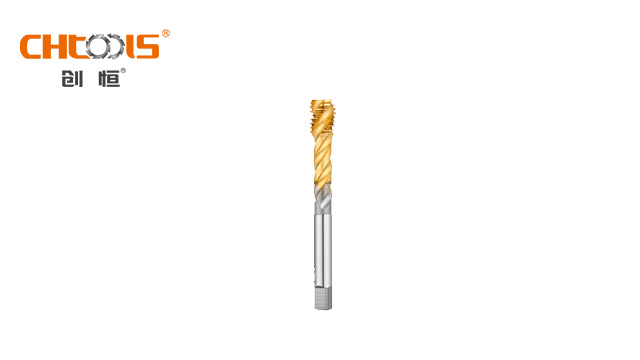
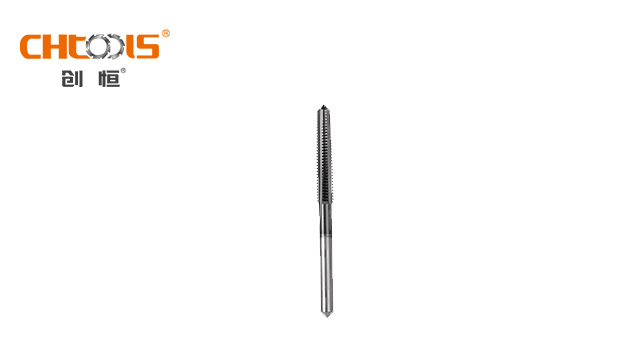
刃倾角丝锥,也被叫做先端丝锥,它的前端带有刃倾角。刃倾角丝锥分为直槽和螺旋槽(左旋)两种类型。无论是哪种,切屑都能从前端顺利排出,这一特性使其在加工过程中不会出现切屑堵塞的状况,明显降低了加工故障的发生概率。其抗折损强度大,切削性能十分锋利,特别适合加工切屑呈连续卷曲状的材料。在通孔以及内壁带轴向切槽的孔加工中表现出色,并且能够适应高速攻丝的需求,在一些对加工效率和质量都有高要求的自动化生产线上,刃倾角丝锥发挥着关键作用 。浙江欣兴工具股份有限公司为您提供丝锥 ,有想法可以来我司咨询!北京细牙丝锥报价
模具行业的定位螺母加工需要高精度螺母丝锥。模具定位螺母用于保证模具型腔的相对位置精度,螺纹的位置度误差需控制在 0.01-0.02mm 以内。模具专门用的螺母丝锥采用整体磨削工艺,工作部分的径向跳动不超过 0.003mm,确保加工出的螺纹具有较高的同轴度。其柄部与工作部分的同轴度控制在 0.005mm 以内,减少攻丝时的偏摆。在加工模具用 Cr12MoV 合金工具钢螺母时,配合精密攻丝机使用,可实现螺纹与螺母外圆的高精度同轴,满足模具定位的严苛要求。温州加长丝锥标品浙江欣兴工具股份有限公司为您提供丝锥 。
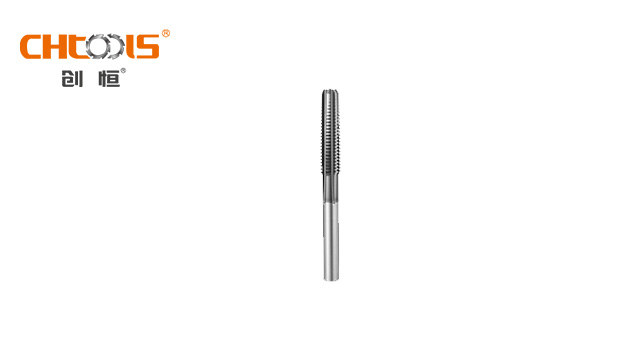
容屑槽是丝锥上极为重要的结构,它的主要功能是容纳和排出在螺纹加工过程中产生的切屑。不同类型的丝锥,其容屑槽的形状和结构也有所差异。直槽丝锥的容屑槽为直槽状,简单直接,适用于切屑呈粉末状或短屑材料的加工,因为粉末状切屑不易在直槽内堆积。螺旋槽丝锥的容屑槽呈螺旋状,这种设计有利于切屑在槽内向上排出,避免切屑在孔内残留,特别适合加工盲孔以及切屑呈连续卷曲状的材料。刃倾角丝锥的容屑槽设计则与切屑从前端排出的特点相适应,确保切屑能够顺畅排出,不影响加工过程。合理的容屑槽设计是保证丝锥正常工作、提高加工质量和延长丝锥寿命的关键因素之一 。
不等径设计的成组丝锥是一种更为先进的设计理念。同样由多支丝锥组成用于螺孔加工,但其各支螺纹尺寸均不相同,只有尾端一支丝锥才具有完整的齿形。这种设计能够使切削负荷更加合理地分配在各支丝锥上,加工过程中每支丝锥承担的切削量相对均衡,从而提高了加工质量,减少了丝锥的磨损。尤其在加工高精度螺纹或者难切削材料时,不等径设计的成组丝锥优势明显。然而,由于其制造工艺复杂,对精度控制要求较高,所以制造成本也相对较高,一般应用于对产品质量要求苛刻的制造业 。浙江欣兴工具股份有限公司是一家专业提供丝锥的公司,有想法的不要错过哦!
行业丝锥,专为满足不同工业领域严苛需求而设计,在材料选用、结构构造与性能表现上独具特色,是螺纹加工的得力助手。面对航空航天领域的钛合金、汽车制造中的高强度钢,行业丝锥选用质优的高速钢,部分产品更采用粉末冶金高速钢,其碳化物分布均匀,硬度可达 HRC63-66,相比普通高速钢,耐磨性提升 40%,能轻松应对各类复杂材质,在持续切削中保持刃口锋利,延长刀具使用寿命。在电子行业加工微小螺纹,丝锥需精细小巧;石油管道加工深孔螺纹,则要求丝锥具备良好的排屑与导向性能。行业丝锥针对不同工况设计,如为盲孔加工设计螺旋槽,快速排出切屑,避免堵塞;直槽丝锥导向性强,适用于通孔加工;特殊设计的刃倾角,能改善切削稳定性,减少振动,确保螺纹表面光洁度,满足不同行业对螺纹精度与表面质量的严格要求。浙江欣兴工具股份有限公司致力于提供丝锥 ,欢迎您的来电!潍坊紧固件丝锥生产厂家
浙江欣兴工具股份有限公司是一家专业提供丝锥的公司。北京细牙丝锥报价
硬质合金丝锥以其较高的硬度和耐磨性著称,主要成分为碳化钨与钴的烧结体。这种材质的丝锥特别适合大批量生产或高硬度材料加工,如淬火钢、铸铁及复合材料。在加工过程中能保持锋利的切削刃,减少频繁换刀带来的生产停顿。其硬度可达HRA90以上,耐磨性是高速钢的5-8倍,在高速切削条件下优势明显。然而,硬质合金的脆性较高,对机床刚性和装夹稳定性要求严格,通常不推荐用于断续切削场合。为平衡性能,部分硬质合金丝锥采用细晶粒结构或梯度烧结工艺,以提升抗崩刃能力。北京细牙丝锥报价