铝合金轮毂加工专门用的丝锥注重防粘刀性能。铝合金轮毂质地较软,加工时易产生积屑瘤,导致螺纹表面出现划痕或撕伤,影响装配精度。铝合金轮毂专门用的丝锥表面采用特殊涂层处理,如 CrN 涂层,具有优异的润滑性和不粘性,能有效减少积屑瘤产生。切削刃采用大前角设计(12°-15°),降低切削力,减少材料挤压变形。丝锥校准部分采用倒锥结构,从前端到后端直径递减 0.015mm,减少与螺纹内壁的摩擦。加工 6061 或 A356 铝合金轮毂时,配合专门用的铝合金切削液,可使螺纹表面光滑平整,提高装配密封性。浙江欣兴工具股份有限公司是一家专业提供丝锥的公司,有想法的可以来电咨询!大连轮毂丝锥销售
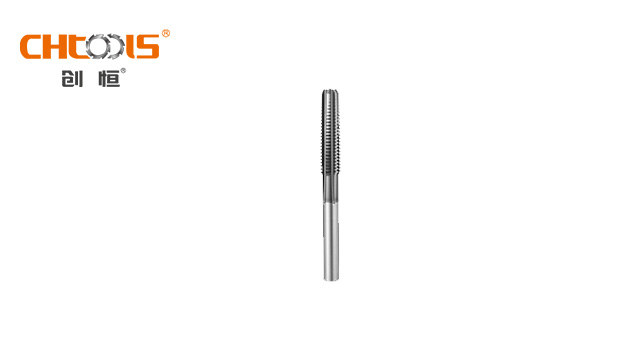
轮毂丝锥是专门用于加工汽车轮毂螺栓孔的高精度螺纹刀具,其设计需兼顾**度和高效率。由于轮毂通常采用合金钢或铝合金材质,丝锥必须具备优异的耐磨性和抗冲击性能。常见的轮毂丝锥采用粉末冶金高速钢或超细晶粒硬质合金材质,并经过特殊的真空热处理工艺提升硬度与韧性。这类丝锥通常具有较大的螺旋角,以优化排屑效果,避免在盲孔加工中切屑堆积导致螺纹损伤。涂层技术如TiAlN的应用可明显提升丝锥在高温切削条件下的稳定性,延长使用寿命。湖州刃倾角丝锥制造厂家浙江欣兴工具股份有限公司致力于提供丝锥 ,有需要可以联系我司哦!
丝锥的柄部是连接丝锥与机床或手动工具的部分,它起到传递扭矩和支撑丝锥的作用。柄部的形状和尺寸需要与所使用的设备或工具相匹配,常见的柄部标准有 DIN (371/374/376)、ANSI、JIS、ISO 等。在选择丝锥时,必须确保柄部与攻丝刀柄的匹配关系正确,否则可能会导致扭矩传递不畅,影响丝锥的正常工作,甚至可能造成丝锥折断。不同类型的丝锥,如手用丝锥和机用丝锥,其柄部设计也有所不同,手用丝锥的柄部通常更注重握持的舒适性和操作的便利性,而机用丝锥的柄部则更强调与机床连接的稳定性和精度 。
石油化工行业的高压螺母加工需要耐高压螺母丝锥。石油化工设备中的高压螺母用于管道和压力容器连接,需承受数百公斤的压力,螺纹的密封性能至关重要。高压螺母专门用的丝锥采用梯形螺纹设计,牙型角为 30°,增大螺纹的接触面积和承载能力。切削部分采用对称式设计,确保螺纹两侧受力均匀。加工时通过精确控制螺纹中径公差,使螺母与螺栓的配合间隙控制在 0.01-0.03mm,形成有效密封。在加工 20# 钢、16Mn 等高压螺母时,这种丝锥能保证螺纹的尺寸精度和表面质量,满足高压密封要求。浙江欣兴工具股份有限公司是一家专业提供丝锥的公司,期待您的光临!
不锈钢盲孔深螺纹加工需采用加长切削锥丝锥。当不锈钢盲孔深度超过 3 倍直径时,普通丝锥的切削锥长度不足,无法有效将切屑排出孔外,容易造成丝锥堵塞。加长切削锥不锈钢丝锥将切削锥长度增加至普通丝锥的 1.5-2 倍,使切屑能在更长的距离内被引导排出。同时,其校准部分长度相应缩短,减少了与螺纹表面的摩擦面积,降低了切削温度。在加工不锈钢阀体深盲孔螺纹时,加长切削锥丝锥可一次性完成加工,无需中途退刀排屑,提高了加工效率和螺纹质量稳定性。浙江欣兴工具股份有限公司致力于提供丝锥 ,有想法的可以来电咨询!聊城通孔丝锥标品
浙江欣兴工具股份有限公司致力于提供丝锥 ,有想法的不要错过哦!大连轮毂丝锥销售
不锈钢薄壁件攻丝更依赖挤压丝锥技术。薄壁不锈钢零件刚性差,采用切削丝锥加工时容易因受力过大而产生变形,影响零件精度。挤压丝锥通过塑性变形形成螺纹,无切屑产生,降低了切削力,非常适合薄壁不锈钢件加工。挤压加工还能使螺纹表面产生冷作硬化,提高螺纹的强度和耐磨性,延长不锈钢零件的使用寿命。在加工厚度小于 1mm 的不锈钢薄壁件时,挤压丝锥需采用较小的挤压锥角,缓慢施加挤压力,确保材料均匀变形,避免零件出现裂纹或凹陷。大连轮毂丝锥销售