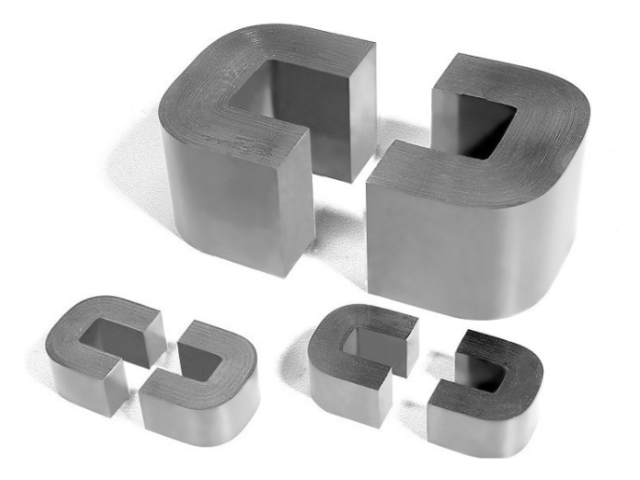
电抗器铁芯在切断励磁电源后会在材料内部保留一定量的剩余磁通,这种剩磁现象来源于磁滞回线的不可逆特性。剩磁的大小取决于铁芯材料被磁化时所达到的磁通密度峰值,峰值越高对应的剩余磁通密度也越高。铁芯中的剩磁可能对电抗器再次投入运行产生影响,在合闸瞬间可能产生幅值较大的励磁涌流。直流电路中的电抗器在关断后铁芯剩磁与关断时刻的电流相位有关,不同关断角度会留下不同极性和大小的剩磁。消除铁芯剩磁的常用方法是在线圈中通入幅值逐渐减小的交变电流,使铁芯的磁化轨迹沿递减的磁滞回线回到零磁通位置。铁芯退磁过程中交流电流的初始幅值应当大于铁芯上次磁化时的励磁电流幅值,这样才能保证覆盖整个磁滞回线范围。某些铁芯材料具有较低的剩磁特征,选用这类材料可以在不增加退磁工序的前提下减轻剩磁影响。电抗器产品在出厂测试完成后通常需要进行退磁处理,以保证用户优先使用时不会遭遇过大的励磁涌流。铁芯剩磁在运输和储存期间会随时间和环境温度缓慢衰减,但完全消除仍需要专门的退磁操作。带有气隙的铁芯相比无气隙铁芯具有较低的剩磁密度,这是因为气隙的存在增加了磁路中的退磁因子。铁芯剩磁的测量可以采用冲击检流计或者霍尔探头配合积分电路来实现。 分体可拆卸铁芯便于线圈故障检修,无需拆解整机,对半分开即可快速取出内部受损绕组。北京新能源汽车电抗器价格
逆变器铁芯的聚四氟乙烯支撑垫片需减少摩擦损耗。采用厚度的聚四氟乙烯垫片(摩擦系数),垫在铁芯与夹件之间,减少振动时的摩擦磨损(磨损量≤⁶次振动),比无垫片结构降低85%的摩擦噪声。垫片表面开设直径微型油槽(间距),储存润滑脂,摩擦系数可降至。在250kW逆变器中应用,聚四氟乙烯垫片使铁芯摩擦损耗减少18%,运行12年无明显磨损,维护周期延长至6年。逆变器铁芯的废旧材料再生需实现资源循环。将废旧硅钢片拆解后,400℃高温焚烧,10%盐酸溶液酸洗(50℃,25分钟)去除锈蚀,冷轧至原厚度(偏差±),再生硅钢片磁导率达原材的92%,铁损比原材高8%。再生硅钢片可制作150kW以下中低功率逆变器铁芯,成本比新硅钢片降低55%。再生过程中,废气经布袋除尘(颗粒物排放≤4mg/m³),废水中和(pH6-8)后回用,符合绿色绿色要求。 青海车载电抗器厂家铁芯紧固件常选用无磁性材料制成。
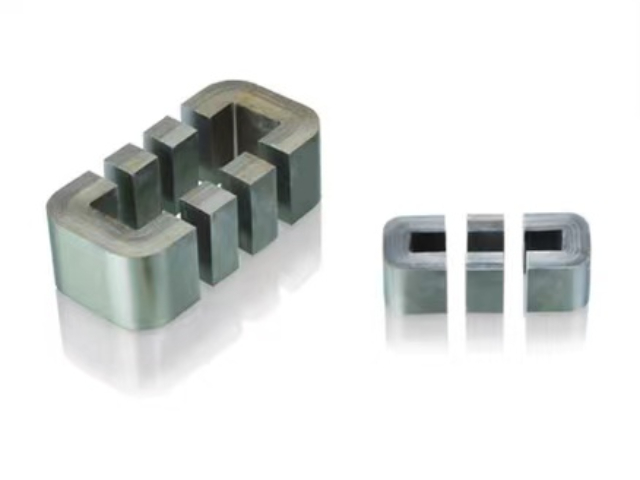
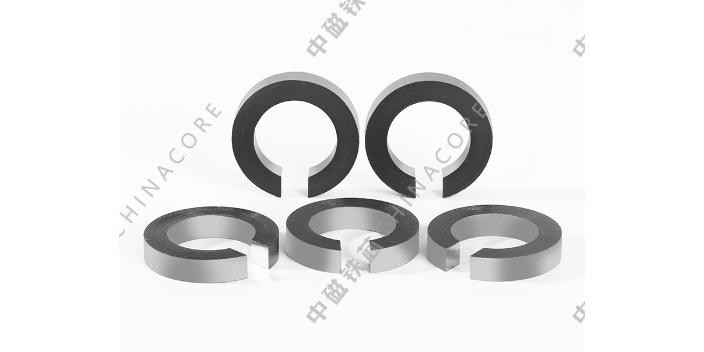
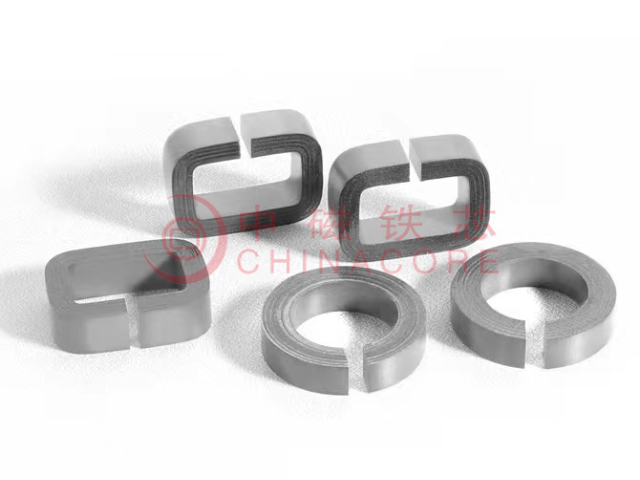
小型单相电抗器铁芯多用于民用充电桩、小型UPS电源,采用C型卷绕结构,两片C型铁芯对拼组成完整磁路,拼缝处放置薄层绝缘隔板充当气隙,拆分生产工序,单片C型铁芯加工、运输更便捷。基材选用常规取向硅钢,兼顾损耗与材料成本,退火采用批量箱式炉加工,适配小铁芯大批量流水线生产。铁芯对拼后使用钢带捆扎固定,外部薄涂绝缘漆,隔绝空气锈蚀。设备运行电流偏小,铁芯损耗总量低,温升平缓,无需额外散热风道。标准化C型铁芯尺寸覆盖10kVA至100kVA小功率设备,模具通用化程度高,更换客户参数此调整气隙隔板厚度,无需重新开模裁切板材,缩短订单交付周期。
逆变器铁芯的损耗问题是影响逆变器效率的重要因素之一。铁芯损耗主要包括磁滞损耗和涡流损耗。磁滞损耗是由于铁芯材料在磁化过程中产生的能量损耗,其大小与材料的磁滞回线面积有关。涡流损耗则是由于铁芯中的交变磁场在材料中感应出涡流而产生的能量损耗。为了降低铁芯损耗,可以采用高磁导率低损耗的材料,优化铁芯的结构设计,如增加绝缘层、采用合理的叠片方式等。同时合理把控逆变器的工作频率和电流大小,也可以效果减少铁芯损耗,提高逆变器的效率。 合理的紧固方式能够提升设备的机械稳定性。
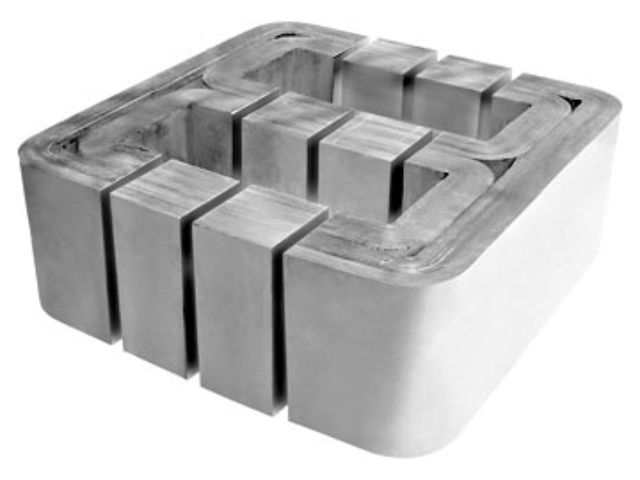
逆变器铁芯是逆变器中的关键部件,它犹如整个逆变器的心脏,起着至关重要的作用。在逆变器的运行过程中,铁芯为电磁能量的转换提供了必要的路径。它由特定的磁性材料制成,这些材料经过精心挑选和加工,以适应逆变器的工作需求。铁芯的结构设计精巧,通常呈现出特定的形状和尺寸,以便与逆变器的其他部件完美配合。当电流通过逆变器的绕组时,铁芯会在磁场的作用下产生感应电动势,从而实现电能的转换和传输。它的存在使得逆变器能够效果地将直流电转换为交流电,为各种电子设备和电力系统提供稳定的电源支持。 电抗器铁芯的防护等级需适应安装环境?青海矩型电抗器厂家现货
铁芯受麦克斯韦力和磁致伸缩的共同作用。北京新能源汽车电抗器价格
电抗器铁芯的尺寸参数具备极强的适配性,可根据电抗器的功率等级、安装空间、线圈参数进行定制调整。铁芯的内径、外径、叠厚、有效截面积、整体高度等基础参数,都会影响设备的电感量、承载电流、散热效率。小功率电抗器适配小型轻量化铁芯结构,能够缩减设备整体体积,适配紧凑型柜体安装;大功率工业电抗器需要更大的铁芯截面积,以此承载大电流工况,规避磁场饱和问题。生产环节可承接标准规格批量生产,也可根据非标设备图纸、现场安装限制条件,调整铁芯的外形尺寸和结构布局,适配老旧设备改造、新型设备研发、特殊工况定制等需求,实现铁芯与线圈、柜体、安装支架的精细适配,简化整机装配流程。 北京新能源汽车电抗器价格