液压系统管路漏油原因探讨及对策:在装配硬管的过程中,应按规定弯曲半径使管路弯曲,否则会使管路产生不同的弯曲内应力,在油压的作用下逐渐产生渗漏。硬管弯曲半径过小,就会导致管路外侧管壁变薄,内侧管壁存在皱纹,使管路在弯曲处存在很大的内应力,强度极大减弱,在强烈振动或高压冲击时,管路就易产生横向裂纹而漏油;如果硬管弯曲部位出现较大的椭圆度,当管内油压脉动时就易产生纵向裂纹而漏油。软管安装时,若弯曲半径不符合要求或软管扭曲等,皆会引起软管破损而漏油。液压钢管一般壁厚(S)0.5mm-6.0mm(订做除外)。上海精密液压钢管生产厂家
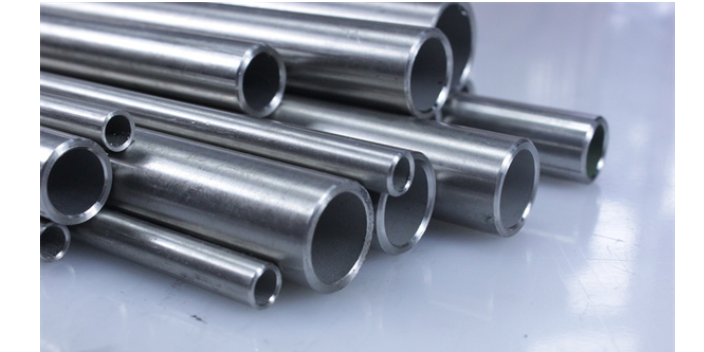
一条管路由多段管段与配套件组成时应依次逐段接管,完成一段,组装后,再配置其后一段,以避免一次焊完产生累积误差。为了减少局部压力损失,管道各段应避免断面的局部急剧扩大或缩小以及急剧弯曲。与管接头或法兰连接的管子必须是一段直管,即这段管子的轴心线应与管接头、法兰的轴心是平行、重合。此直线段长度要大于或等于2倍管径。外径小于30mm的管子可采用冷弯法。管子外径在30~50mm时可采用冷弯或热弯法。管子外径大于50mm时,一般采用热弯法。上海精密液压钢管生产厂家对于很多企业来说,日常选购此类钢管非常普遍,所以在选购的时候多加留意还是非常有必要的。
液压钢管安装是液压设备安装的一项主要工程。管道安装质量的好坏是关系到液压系统工作性能是否正常的关键之一。1、布管设计和配管时都应先根据液压原理图,对所需连接的组件、液压元件、管接头、法兰作一个通盘的考虑。2、管道的敷设排列和走向应整齐一致,层次分明。尽量采用水平或垂直布管,水平管道的不平行度应≤2/1000;垂直管道的不垂直度应≤2/400。用水平仪检测。3、平行或交*的管系之间,应有10mm以上的空隙。4、管道的配置必须使管道、液压阀和其它元件装卸、维修方便。系统中任何一段管道或元件应尽量能自由拆装而不影响其它元件。
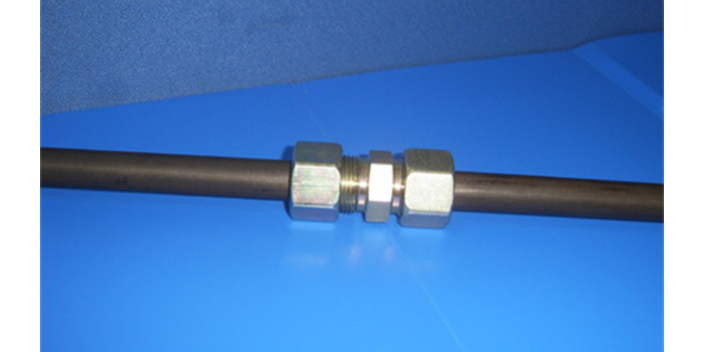
液压钢管安装固定不当情况有:在安装油管时,不顾管路的长度、角度、螺纹是否合适强行进行装配,使管路变形,产生安装应力,同时很容易碰伤管路,导致其强度下降:安装油管时不注意固定,拧紧螺栓时管路随之一起转动,造成管路扭曲或与别的部件相碰而产生摩擦,缩短管路的使用寿命;管路卡子固定有时过松,使管路与卡子间产生的摩擦、振动加强;有时过紧,使管路表面(特别是铝管)夹伤变形;这些情况都会使管路破损而漏油;管路接头紧固力矩严重超过规定,使接头的喇叭口断裂,螺纹拉伤、脱扣,导致严重漏油的事故。精密液压钢管普遍用于汽车行业。
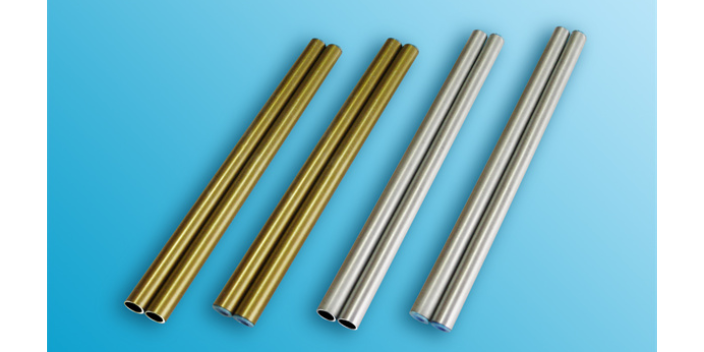
液压钢管焊接都应采用对接焊。焊接前应将坡口及其附近宽10~20mm处表面脏物、油迹、水份和锈斑等清理干净。管道与法兰的焊接应采用对接焊法兰,不可采用插入式法兰。管道与管接头的焊接应采用对接焊,不可采用插入式的形式。管道与管道的焊接应采用对接焊,不允许用插入式的焊接形式。液压管道采用对接焊时,焊缝内壁必须比管道高出0.3~0.5mm。不允许出现凹入内壁的现象。在焊完后,再用锉或手提砂轮把内壁中高出的焊缝修平。去除焊渣、毛刺,达到光洁程度。镀锌液压钢管的能作各种复杂变形及机械加工处理;青海热轧液压钢管哪家好
防锈油对于液压钢管起到的作用是防锈效果;上海精密液压钢管生产厂家
如何选对液压钢管从了解它开始!管材选择:管道材料应根据系统压力、流量和使用情况进行选择。所选钢管的内壁必须光滑、无腐蚀、无氧化皮肤、无夹层等缺陷,管道强度是否足够,管径和壁厚是否符合系统要求。如果发现以下情况不能使用:液压管道内外壁被严重腐蚀;管道划痕深度超过壁厚的10%;管道表面凹入达到管道直径的20%以上;管道截面厚度不均匀,椭圆度明显等。中、高压系统配管一般采用无缝钢管,由于其强度高、价格低、易于实现无泄漏连接等优点,在液压系统中被普遍使用。上海精密液压钢管生产厂家