液压系统用密封螺母加工对螺纹表面质量要求较高。密封螺母通过螺纹配合实现液压油密封,任何表面缺陷都可能导致泄漏。密封螺母专门用的丝锥采用超精磨削工艺,切削刃刃口圆角控制在 0.01-0.03mm,避免加工时产生毛刺或撕裂。校准部分表面粗糙度达到 Ra0.2,与螺纹表面形成镜面接触,减少配合间隙。加工液压系统常用的 40CrNiMoA 材质螺母时,配合极压乳化液使用,可使螺纹表面形成均匀的冷作硬化层,提高密封性能和耐磨性,降低液压系统泄漏风险。丝锥 ,就选浙江欣兴工具股份有限公司,欢迎客户来电!温州管螺纹丝锥价格
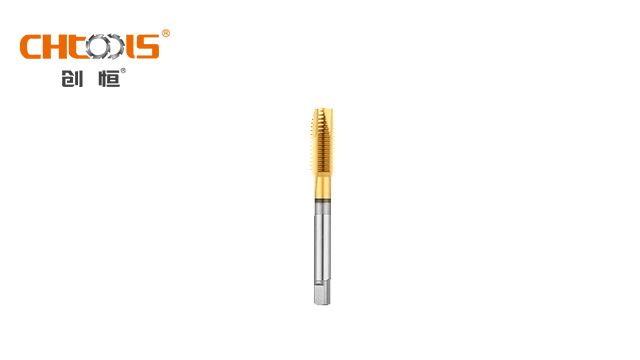
丝锥的工作部分是其实现螺纹加工的关键部位,它又分为切削部分和校准部分。切削部分位于丝锥的前端,磨有切削锥,这部分承担着主要的切削工作。切削锥的设计角度和形状直接影响着丝锥的切削性能,合适的切削锥角度能够使丝锥顺利切入工件材料,减少切削力,提高切削效率。校准部分紧接在切削部分之后,其作用是对切削部分加工出的螺纹进行校准,确保螺纹的尺寸和形状符合标准要求。校准部分的螺纹精度较高,通过与工件螺纹的紧密配合,消除加工过程中产生的误差,使得加工出的螺纹具有良好的精度和表面质量 。山东高性能丝锥质优原材料浙江欣兴工具股份有限公司是一家专业提供丝锥的公司,有想法的不要错过哦!
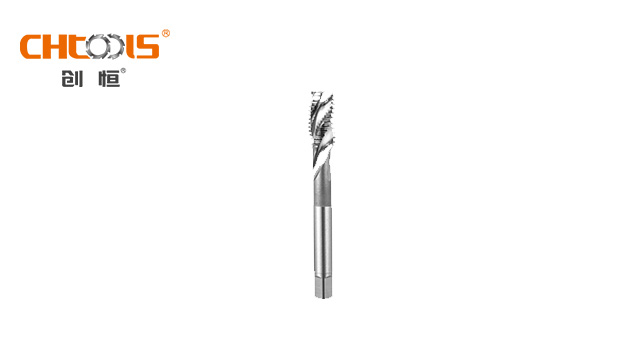
马氏体不锈钢的**度特性对丝锥的刚性提出了更高要求。马氏体不锈钢经过淬火处理后硬度较高,加工时切削力大,普通丝锥容易出现弯曲或断裂现象。直槽丝锥因具有较强的整体刚性,在加工马氏体不锈钢时表现更为稳定。其直槽结构能均匀分布切削力,减少加工过程中的振动,保证螺纹尺寸精度。为进一步提升性能,马氏体不锈钢用直槽丝锥常采用全磨制工艺,确保切削刃锋利度和尺寸精度,同时通过优化切削锥角度,降低切入阻力,减轻丝锥承受的负荷。
不锈钢通孔加工更适合采用刃倾角丝锥。通孔加工中切屑需从孔的另一端排出,刃倾角丝锥前端的刃倾角设计能将切屑向前引导,实现无障碍排屑,避免切屑划伤已加工螺纹的表面。在加工不锈钢通孔的时候,刃倾角通常设置为 10°-15°,这个角度范围既能保证切屑顺利排出,又不会过度削弱丝锥的强度。刃倾角丝锥的切削刃锋利度高,可减少切削力,特别适合加工薄壁不锈钢的零件,能有效防止零件因受力过大而产生的变形,保证零件尺寸的精度。浙江欣兴工具股份有限公司是一家专业提供丝锥的公司。
铝合金轮毂加工专门用的丝锥注重防粘刀性能。铝合金轮毂质地较软,加工时易产生积屑瘤,导致螺纹表面出现划痕或撕伤,影响装配精度。铝合金轮毂专门用的丝锥表面采用特殊涂层处理,如 CrN 涂层,具有优异的润滑性和不粘性,能有效减少积屑瘤产生。切削刃采用大前角设计(12°-15°),降低切削力,减少材料挤压变形。丝锥校准部分采用倒锥结构,从前端到后端直径递减 0.015mm,减少与螺纹内壁的摩擦。加工 6061 或 A356 铝合金轮毂时,配合专门用的铝合金切削液,可使螺纹表面光滑平整,提高装配密封性。丝锥 ,就选浙江欣兴工具股份有限公司,让您满意,欢迎您的来电!上海刃倾角丝锥生产基地
丝锥 ,就选浙江欣兴工具股份有限公司,让您满意,欢迎您的来电哦!温州管螺纹丝锥价格
左旋丝锥与右旋丝锥是螺纹加工中常见的两种工具,其主要区别在于旋转方向与排屑特性。左旋丝锥的螺纹呈逆时针方向旋转,切削时产生的切屑向下排出,适用于通孔加工或需要向下排屑的场合。而右旋丝锥则采用顺时针旋转,切屑向上排出,更适合盲孔加工,可避免切屑堆积影响精度。在实际应用中,左旋丝锥常用于特定材料如铝合金或薄壁工件,因其能减少材料变形风险;右旋丝锥则普遍用于钢材等硬质材料。选择时需综合考虑工件结构、材料特性及加工效率,以确保螺纹质量与工具寿命。温州管螺纹丝锥价格