机用丝锥专为机床使用而设计,常见于钻床、车床、CNC 加工中心等数控设备上。它通常采用制造精度较高的高速钢经磨牙工艺制成。机用丝锥在机床的配合下,能够实现高速、高效的螺纹加工。在大批量生产场景中,机用丝锥的优势尽显,它可以借助机床稳定的动力输出和准确的运动控制,保证加工出的螺纹精度高、一致性好。不同类型的机床搭配相应规格的机用丝锥,能够满足各种复杂工件的内螺纹加工需求,是现代制造业中不可或缺的加工工具 。浙江欣兴工具股份有限公司是一家专业提供丝锥的公司,有想法的不要错过哦!扬州螺母丝锥价格
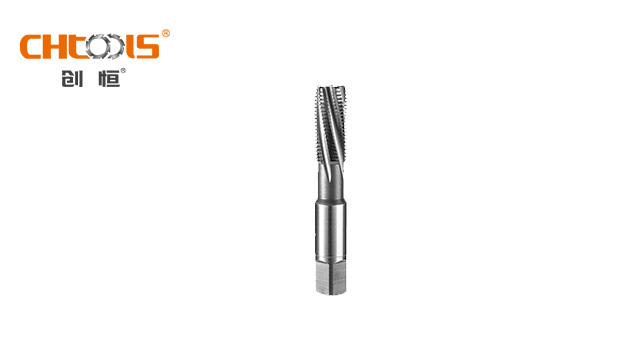
公制丝锥是按照公制螺纹标准进行设计制造的丝锥。公制螺纹在全球范围内应用普遍,具有统一的尺寸规格体系,其螺距、直径等参数都按照特定的标准进行设置。公制丝锥的牙型角通常为 60 度,这种设计使得螺纹连接具有良好的自锁性能和较高的强度。在机械制造、建筑、电子等众多行业中,只要涉及到公制螺纹的内螺纹加工,公制丝锥就是必不可少的工具。它的规格丰富多样,从微小的电子元件螺纹加工,到大型机械部件的螺纹制造,都能找到合适的公制丝锥 。无锡管螺纹丝锥报价丝锥 ,就选浙江欣兴工具股份有限公司,用户的信赖之选。
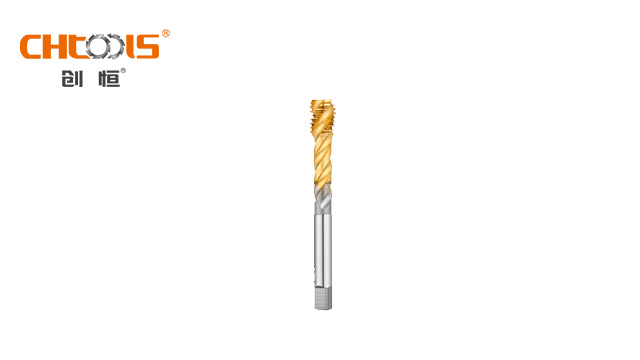
螺母丝锥是专门用于加工螺母内螺纹的丝锥。螺母作为常见的机械零件,其螺纹加工精度直接影响到螺母与螺栓的配合性能。螺母丝锥在设计上充分考虑了螺母的结构特点和加工要求,通常具有较高的精度和耐用性。在大批量生产螺母的过程中,螺母丝锥需要具备稳定的切削性能,以保证加工出的螺母螺纹尺寸准确、表面光滑。根据螺母的不同材质和规格,螺母丝锥的材质和几何形状也会有所差异,例如加工铜质螺母和钢质螺母的丝锥在刃口锋利程度和耐磨性方面就有不同的侧重 。
不锈钢盲孔加工对丝锥的排屑效率要求严苛。盲孔加工中切屑无法从孔底排出,若排屑不畅会造成丝锥卡死甚至断裂,同时破坏已加工螺纹表面。螺旋槽不锈钢专门的丝锥通过优化螺旋槽升角和槽深,使切屑能沿着螺旋槽顺利向上排出孔外。对于深盲孔加工,可选用加长柄螺旋槽丝锥,其加长的容屑槽能容纳更多切屑,减少中途退刀排屑的次数,提高加工效率。此外,丝锥前端的切削锥角度设计为 15°-20°,可减少切削初始阶段的阻力,避免孔底出现过多切屑堆积。浙江欣兴工具股份有限公司致力于提供丝锥 ,有想法可以来我司咨询。
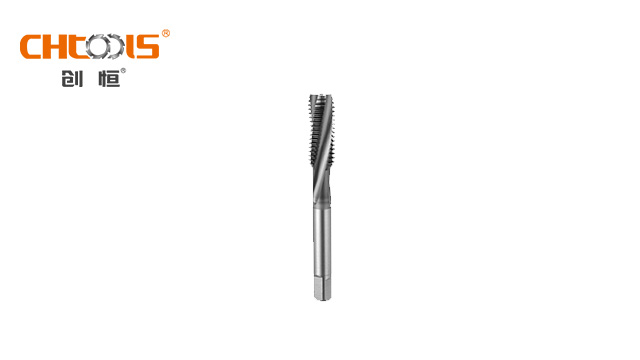
轮毂丝锥,作为汽车轮毂螺纹加工的主要利器,其设计与性能专为适配轮毂制造与维修场景,具有鲜明特性。轮毂丝锥多采用含钴高速钢材质,这种钢材硬度高达 HRC63 - 66,能有效抵抗加工过程中的磨损。相较于普通高速钢,其耐磨性提升约 40%。面对铝合金轮毂材质的特殊性,含钴高速钢的韧性也确保丝锥在切削时不易崩刃,延长使用寿命,降低频繁换刀带来的成本与时间损耗,保障生产连续性。考虑到轮毂螺栓孔多为盲孔,轮毂丝锥配备特定角度的螺旋槽,通常在 30° - 45° 之间。此设计促使切屑能沿螺旋方向顺畅排出,避免在盲孔内堆积,有效解决铝合金加工中易粘刀的难题。同时,丝锥前端设有 15° 导向角的导向刃,预切削作用明显,可准确引导丝锥切入,减少孔口崩边现象,保障螺纹起始端的精度与质量。浙江欣兴工具股份有限公司为您提供丝锥 ,有想法可以来我司咨询!杭州先端丝锥经销
浙江欣兴工具股份有限公司致力于提供丝锥 ,欢迎您的来电!扬州螺母丝锥价格
不锈钢通孔加工更适合采用刃倾角丝锥。通孔加工中切屑需从孔的另一端排出,刃倾角丝锥前端的刃倾角设计能将切屑向前引导,实现无障碍排屑,避免切屑划伤已加工螺纹的表面。在加工不锈钢通孔的时候,刃倾角通常设置为 10°-15°,这个角度范围既能保证切屑顺利排出,又不会过度削弱丝锥的强度。刃倾角丝锥的切削刃锋利度高,可减少切削力,特别适合加工薄壁不锈钢的零件,能有效防止零件因受力过大而产生的变形,保证零件尺寸的精度。扬州螺母丝锥价格