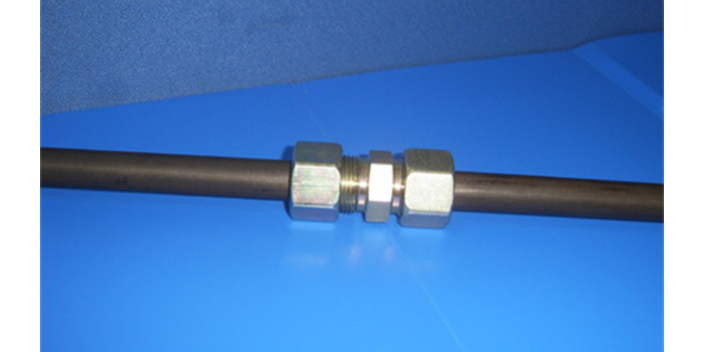
液压钢管管路的正确布置:一条管路由多段管段与配套件组成时应依次逐段接管,完成一段,组装后,再配置其后一段,以避免一次焊完产生累积误差。为了减少局部压力损失,管道各段应避免断面的局部急剧扩大或缩小以及急剧弯曲。与管接头或法兰连接的管子必须是一段直管,即这段管子的轴心线应与管接头、法兰的轴心是平行、重合。此直线段长度要大于或等于2倍管径。外径小于30mm的管子可采用冷弯法。管子外径在30~50mm时可采用冷弯或热弯法。管子外径大于50mm时,一般采用热弯法。液压钢管工艺有固溶处理和保护气体热处理等;天津复合液压钢管批发厂家
液压钢管管路的正确布置方法,焊接工艺的选择:乙炔气焊主要用于一般碳钢管壁厚度小于等于2mm的管子。电弧焊主要用于碳钢管壁厚大于2mm的管子。管子的焊接建议用氩弧焊。对壁厚大于5mm的管子应采用氩弧焊打底,电弧焊填充。必要的场合应采用管孔内充保护气体方法焊接。焊条、焊剂应与所焊管材相匹配,其牌号必须有明确的依据资料,有产品合格证,且在有效使用期内。焊条、焊剂在使用前应按其产品说明书规定烘干,并在使用过程中保持干燥,在当天使用。焊条药皮应无脱落和明显裂纹。热轧液压钢管价格表镀锌液压钢管的长度在6米以内均可。
液压钢管管路的正确布置:焊接液压管道的焊工应持有有效的高压管道焊接合格证。焊接工艺的选择:乙炔气焊主要用于一般碳钢管壁厚度小于等于2mm的管子。电弧焊主要用于碳钢管壁厚大于2mm的管子。管子的焊接较好用氩弧焊。对壁厚大于5mm的管子应采用氩弧焊打底,电弧焊填充。必要的场合应采用管孔内充保护气体方法焊接。焊条、焊剂应与所焊管材相匹配,其牌号必须有明确的依据资料,有产品合格证,且在有效使用期内。焊条、焊剂在使用前应按其产品说明书规定烘干,并在使用过程中保持干燥,在当天使用。焊条药皮应无脱落和明显裂纹。
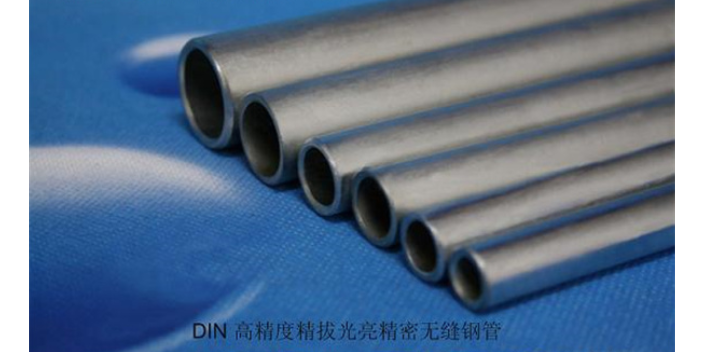
液压钢管管路的正确布置:焊接工艺的选择:乙炔气焊主要用于一般碳钢管壁厚度小于等于2mm的管子。电弧焊主要用于碳钢管壁厚大于2mm的管子。管子的焊接建议用氩弧焊。对壁厚大于5mm的管子应采用氩弧焊打底,电弧焊填充。必要的场合应采用管孔内充保护气体方法焊接。焊条、焊剂应与所焊管材相匹配,其牌号必须有明确的依据资料,有产品合格证,且在有效使用期内。焊条、焊剂在使用前应按其产品说明书规定烘干,并在使用过程中保持干燥,在当天使用。焊条药皮应无脱落和明显裂纹。液压钢管在标准中为DIN2391-1 。
液压钢管在采购时应注意事项及生产温度:钢管壁厚不够用闸口手段,把钢管的口端用铁锤盾的看起来比较厚,但是用仪器测量就会原形毕露。直缝的焊缝比较少就一条纵向焊缝,用直缝充当液压钢管,用机器把钢管整体都打磨一遍,俗称抛光,看着跟没有缝隙一样来充当无缝。现在还有一种比较高明的手段就是无缝化钢管,无缝化钢管也就是热扩钢管。扩完之后里面有铅粉,外面也有灼烧的痕迹焊缝也是看不出来的,很多比较大的钢管用这种钢管来充当无缝来卖,谋求大的利润。液压钢管管路对接焊焊缝的截面应与管子中心线垂直。陕西国标液压钢管价格
精密液压钢管可适用于轴承等领域。天津复合液压钢管批发厂家
液压钢管管路的正确布置:管道的配置必须使管道、液压阀和其它元件装卸、维修方便。系统中任何一段管道或元件应尽量能自由拆装而不影响其它元件。配液压钢管时必须使管道有一定的刚性和抗振动能力。应适当配置管道支架和管夹。弯曲的管子应在起弯点附近设支架或管夹。管道不得与支架或管夹直接焊接。管道的重量不应由阀、泵及其它液压元件和辅件承受;也不应由管道支承较重的元件重量。较长的管道必须考虑有效措施以防止温度变化使管子伸缩而引起的应力。天津复合液压钢管批发厂家