

- 品牌
- 海力
- 型号
- HL
- 类型
- 面铣刀,立铣刀,成型铣刀,圆柱形球头立铣刀,锯片铣刀,燕尾槽铣刀,角度铣刀,圆柱型铣刀,三面刃铣刀,槽铣刀,键槽铣刀,半圆键槽铣刀,T型槽铣刀,圆角铣刀,套式立铣刀,圆锥形球头立铣刀,反燕尾槽铣刀
- 结构
- 整体式,镶齿式,焊齿式,可转位式
- 材质
- 硬质合金
- 涂层
- 是
- 进口
- 是
- 是否标准件
- 否
- 加工定制
- 是
- 样品或现货
- 样品
- 是否库存
- 是
- 是否批发
- 批发
- 规格尺寸
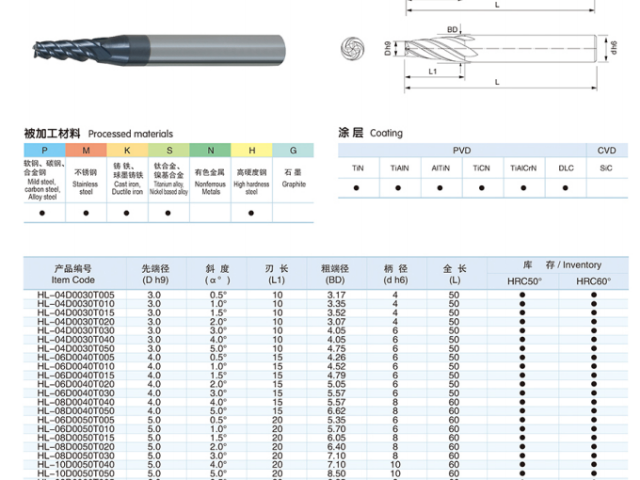
- 1mm*4mm*3mm,3mm*3mm*6mm,2mm*4mm*6mm,4mm*4mm*10mm,3mm*4mm*8mm,5mm*6mm*13mm,6mm*6mm*15mm
海力刃口强化处理:海力铣刀刃口采用特殊强化工艺,包括倒棱、抛光等处理,有效提升刃口强度,避免切削过程中崩刃。倒棱角度控制在 5-10°,宽度 0.02-0.05mm,既增强了刃口刚性,又不影响切削锋利度;抛光处理则降低刃口表面粗糙度,减少切削阻力,提升排屑效率。针对不同加工场景,提供不同刃口处理方案:精加工铣刀刃口经精细抛光,确保加工表面光洁度;粗加工铣刀刃口则增加倒棱宽度,提升抗冲击能力。刃口强化处理使刀具使用寿命提升 30% 以上,尤其适用于高硬度材料与断续切削场景。常州市海力工具有限公司为您提供铣刀加工,欢迎您的来电哦!上海硬质合金波纹铣刀
海力冷却通道设计:借鉴发明专利技术,海力部分铣刀采用内置冷却通道设计,刀座轴心设置主冷却道,刀片内部开设伞状分冷却道,通过喷孔将切削液精细输送至切削刃。喷孔处设有导向凸起,确保切削液喷射方向精细指向切削区域,冷却效率提升 40% 以上,有效降低切削温度,避免工件热变形与刀具热磨损。冷却通道采用精密钻孔工艺加工,内壁光滑,无堵塞风险,支持乳化液、切削油等多种冷却介质。适用于高速切削、重切削及难加工材料加工场景,可提升加工精度与刀具寿命。长沙硬质合金铝用铣刀铣刀加工常州市海力工具有限公司值得用户放心。

海力铣刀高精度加工优势:海力铣刀凭借的制造工艺与质量控制,实现超高加工精度,尺寸公差控制在 ±0.002mm 以内,同心度≤10μm,部分产品可达≤3μm。采用德国进口五轴数控磨削中心加工,配合美国帕莱克对刀仪等精密检测设备,确保每把刀具的关键尺寸精细无误。高精度设计使海力铣刀可满足精密模具、航空航天零部件等对尺寸精度要求严苛的加工需求,加工工件的尺寸一致性误差≤0.005mm,表面粗糙度低至 Ra0.01μm,提升产品质量与竞争力。
海力精密刃口研磨技术:海力铣刀刃口采用多道精密研磨工艺,通过金刚石砂轮进行精细磨削,刃口锋利度高,圆角半径≤0.01mm。研磨过程中采用在线检测技术,实时监控刃口尺寸与形状,确保每道刃口的一致性误差≤0.002mm。精密刃口设计可实现轻快切削,减少切削力与切削热,避免工件变形,加强工件寿命,尤其适用于薄壁零件、精密模具等的精加工。刃口研磨后经抛光处理,表面粗糙度低至 Ra0.01μm,进一步提升切削顺畅性与加工表面质量。常州市海力工具有限公司是一家专业提供铣刀加工的公司,有想法可以来我司咨询!

海力铣刀高效切削优势:海力铣刀通过多刃设计、不等螺旋角技术与优化的排屑结构,实现高效切削性能的提升。6 刃铣刀相比传统 4 刃铣刀,进给速度提升 30% 以上;多刃结构与大导程排屑槽设计,使每转切削量大幅增加,加工效率提升 40%-60%。在批量生产中,可缩短加工周期,降低单位产品加工时间,例如汽车零部件加工中,单工序加工时间可减少 25% 以上。高效切削优势使海力铣刀成为批量生产企业的理想选择,有效提升生产效率,降低生产成本。常州市海力工具有限公司致力于提供铣刀加工加工,期待您的光临!福州航空航天铣刀生产厂家
铣刀加工,就选常州市海力工具有限公司,让您满意,欢迎新老客户来电!上海硬质合金波纹铣刀
海力 6 刃硬质合金铣刀:针对高效切削场景设计的 6 刃硬质合金铣刀,通过多刃结构大幅提升加工效率,相比传统 4 刃铣刀,进给速度提升 30% 以上。采用不等螺旋角设计,有效抑制切削振动,搭配 TiAlN、AlTiN 高性能涂层,增强刀具耐磨性,延长使用寿命。产品刃径覆盖 2.0-12.0mm,柄径公差严格控制在 h6 标准内,适用于高硬度钢、不锈钢、合金材料的粗加工与精加工。其颈部加长设计支持更深切削深度,配合中心切削功能,可实现钻孔、开槽、侧铣一体化加工,广泛应用于机械制造、工程机械等批量生产领域。上海硬质合金波纹铣刀
常州市海力工具有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的五金、工具行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**常州市海力工具供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!


- 上海新能源行业铣刀技术方案 2026-09-17
- 广州智能铣刀整体方案设计 2026-08-03
- 福州新能源行业铣刀总包项目服务 2026-08-01
- 广州硬质合金PC铣刀技术方案 2026-07-29
- 复合材料单刃铣刀整体方案设计 2026-07-27
- 无锡汽车制造铣刀技术方案 2026-07-25
- 宁波医疗器械行业铣刀整体方案设计 2026-07-24
- 智能铣刀整体方案设计 2026-07-23
- 无锡专业非标铣刀总包项目服务 2026-07-21
- 成都标准铣刀交期 2026-07-19
- 宁波硬质合金波纹铣刀技术方案 2026-07-17
- 广州专业非标铣刀 2026-07-14


