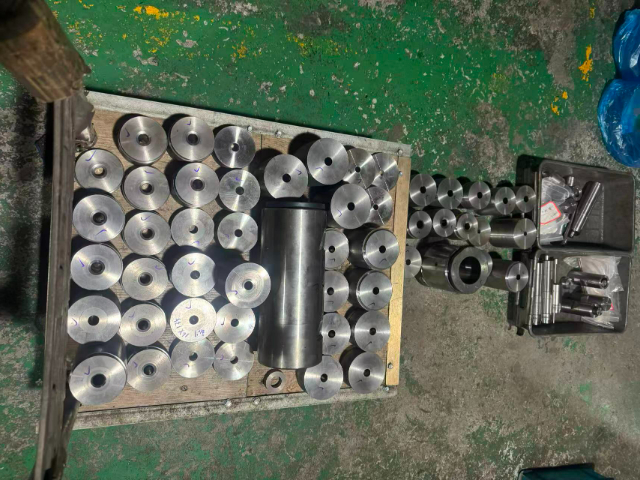
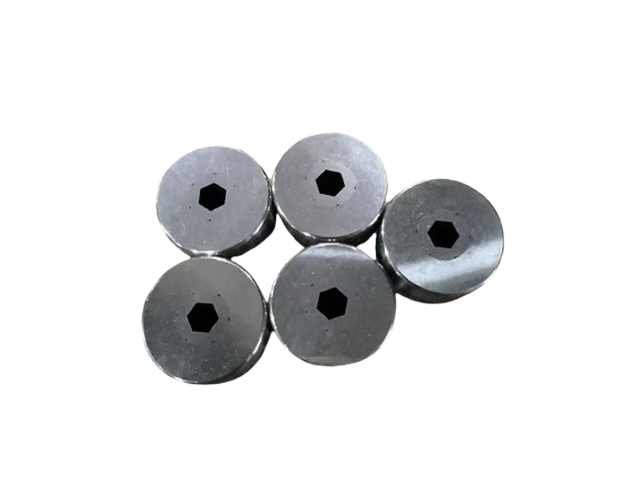
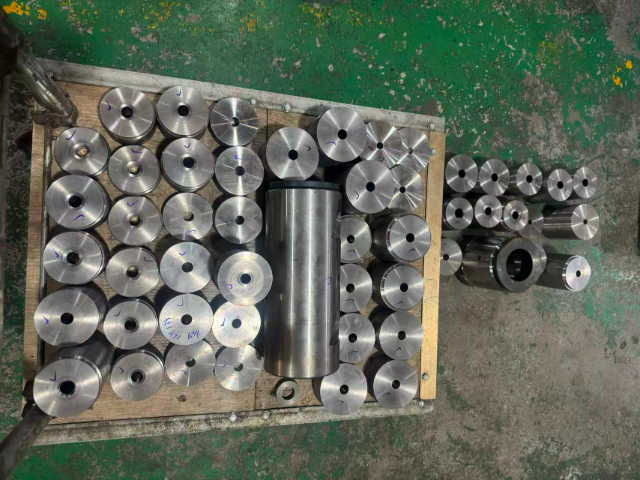
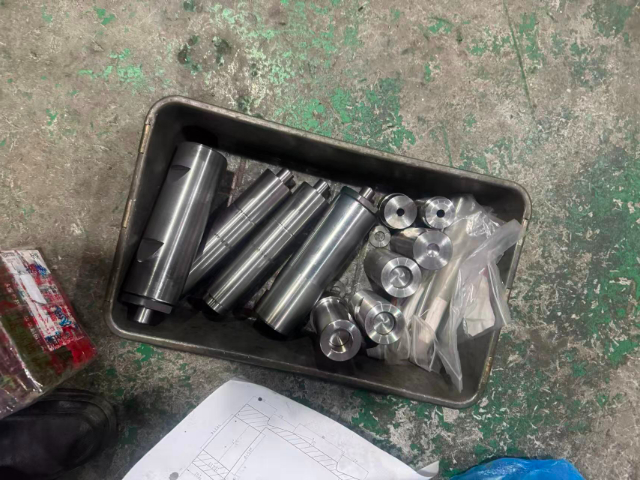
组成多工位冷镦螺丝模具的各类镶件大多采用过盈装配方式压装在模套内部,装配作业选用液压压装机缓慢施压,摒弃铁锤敲击的粗放装配方式,防止冲击载荷造成镶件内壁产生肉眼不易察觉的细微裂纹。模具完成全部机加工与热处理工序后,在常温环境放置数日自然释放内部残余应力,降模具上机使用后受交变挤压力出现变形的概率。车间备品仓库按照螺丝常用规格分类存放各类备用镶套、冲头配件,模具局部零件出现损坏时,不用整体报废整套模具,只替换故障零部件即可快速恢复生产线运转,在一定程度上缩减模具采购带来的物料开销,日常盘点配件库存时同步核对配件锈蚀、磕碰破损情况,不合格配件统一汇总做报废处理。螺丝搓丝模具配合搓丝机使用,负责螺丝牙纹成型,牙型规整、精度稳定。厦门钨钢螺丝模具厂家
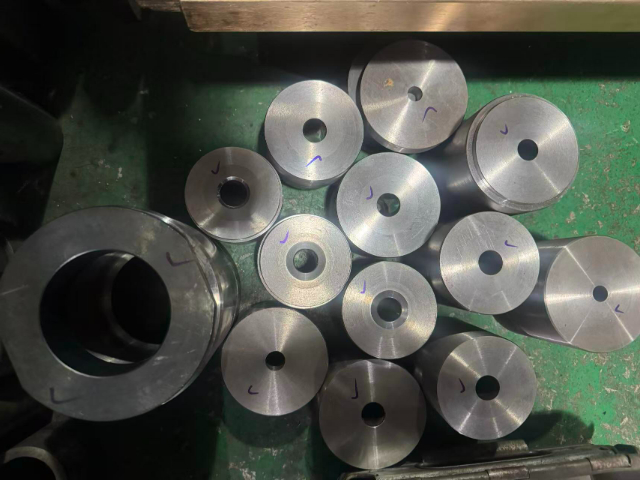
多工位冷镦螺丝模具复杂异形型腔开粗工序大多采用线切割工艺完成,线切割加工结束后型腔边缘附着氧化皮与切割纹路,需要通过后续打磨工序去除多余瑕疵。加工厚度偏大的模具钢材时,放慢线切割走丝行进速度,保障型腔轮廓尺寸误差控制在行业允许范围,模具加工图纸会专门标注线切割预留打磨余量,余量数值结合后续研磨工艺加工能力设定,余量不足没法去除加工缺陷,余量过多增加研磨工时与耗材消耗。模具全部加工工序收尾后,质检人员使用千分尺、游标卡尺逐个工位测量型腔关键孔径、深度尺寸,尺寸超标产品退回加工车间返修。邢台螺丝模具定制解决方案建材螺丝模具适用于建筑装修、五金建材配套螺丝生产,模具强度较高,可适应常规建材螺丝成型需求。
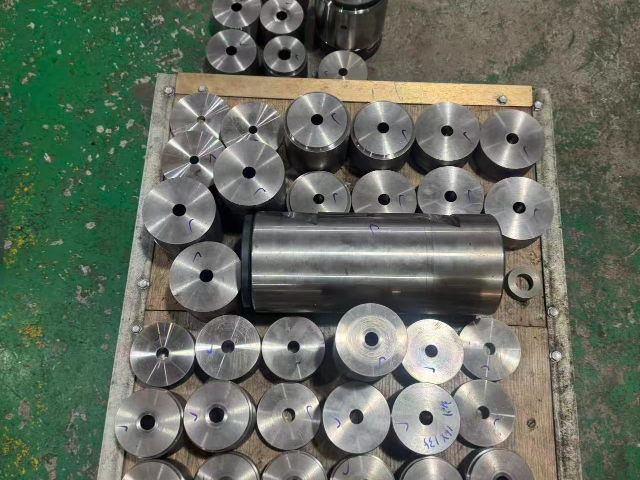
多工位冷镦螺丝模具在实际投产使用过程中,会跟随原材料材质差异调整型腔内部成型结构,不同牌号的线材在冷态挤压形变时的延展系数存在区别,模具型腔内壁的曲面弧度、预留形变间隙都需要结合来料实测数据逐步微调。日常生产里,线材送入模具各个工位后,依次经过切料、初镦、成型、倒角等多道工序,模具各工位镶件之间的配合间隙会随着连续作业出现细微变化,操作人员需要定时停机拆解检查镶块磨损状态,利用研磨工具修整内壁出现的划痕与凹坑。模具装配阶段,镶套与模壳的过盈装配量参照现场试镦结果灵活把控,装配完成后进行小批量试生产,依据产出螺丝的外形尺寸波动,分次微调各工位模具的安装深浅,避免批量生产中出现头部开裂、杆身鼓包等成型异常,长时间连续加工后模具表面附着的金属碎屑要借助清洗剂清理,减少硬质颗粒对型腔内壁的持续性磨损。
回收利用的废旧多工位冷镦螺丝模具,先拆分完好镶件、报废基体两部分,状态完好的镶件经过打磨除锈、尺寸复测后归入配件库,适配同规格新模具装配使用,开裂、严重磨损的模具基体统一交由钢材回收企业熔炼再利用。废旧模具拆解作业在拆解工位开展,借助液压拆解工装拆分过盈配合镶套,禁止明火高温灼烧拆分,高温灼烧会改变剩余可用配件的金属性能,丧失再次装配使用的条件。多工位冷镦螺丝模具的模座用来承载全部工位模体,模座选用韧性较好的铸钢材料浇筑成型,浇筑后经过时效处理消除铸造内应力,减少长期承压后的变形概率。模座预留多条散热通槽,通槽辅助流通空气带走模座传导的挤压热量,通槽缝隙容易积攒油污铁屑,深度保养时使用高压水枪配合除油剂冲刷通槽内部,冲刷完毕吹干水分涂抹薄层防锈油。螺丝模具一站式服务,客户无需多方对接,节省时间与成本。
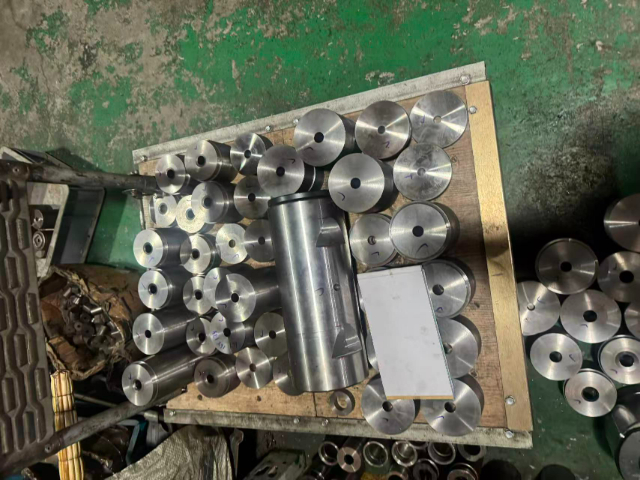
使用多工位冷镦螺丝模具加工铝质螺丝坯料时,铝屑质地柔软极易粘附在型腔内壁,持续量产阶段更换添加极压助剂的冷镦润滑油,削弱铝料和模具金属的粘附性能。型腔内部铝屑堆积过多会改变型腔有效成型容积,产出的螺丝头部外径偏大,操作工定时暂停生产,使用铜质软刷清理各个腔体粘黏废料,严禁钢丝硬质工具刮擦内壁,防止划伤模具防护镀层。铝坯冷镦成型所需挤压力于碳钢原料,对应模具型腔壁厚可以适当缩减,在模具原料采购环节节省钢材用料成本,清理下来的铝屑统一收集回收变现。机丝螺丝模具适用于机械用螺丝、电子螺丝等精密螺丝生产,模具尺寸精度较高,成型稳定。湖南非标螺丝模具技术参数
盘头螺丝模具适用于圆头盘头类螺丝产品成型,头部圆润饱满,尺寸稳定。厦门钨钢螺丝模具厂家
多工位冷镦螺丝模具的上下模配合间隙由产品公差和坯料伸缩系数共同确定,间隙数值过小,冷镦过程中多余金属材料无处延展,容易造成产品开裂同时加剧模具承压损耗;间隙数值偏大,坯料挤压后出现多余飞边,增加后续螺丝去毛刺工序工作量。模具初次装配后用厚薄规多点测量各工位合模间隙,按照实测数值增减调整垫片厚度,分次修正间隙大小。经过上万件产品量产的模具,配合间隙会因磨损逐步变大,到达临界数值后拆解模具更换镶套恢复原始间隙。厦门钨钢螺丝模具厂家
海盐小韩模具厂(普通合伙)是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在浙江省等地区的五金、工具行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**海盐小韩模具厂供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!