液压钢管管路的正确布置方法,焊接工艺的选择:乙炔气焊主要用于一般碳钢管壁厚度小于等于2mm的管子。电弧焊主要用于碳钢管壁厚大于2mm的管子。管子的焊接建议用氩弧焊。对壁厚大于5mm的管子应采用氩弧焊打底,电弧焊填充。必要的场合应采用管孔内充保护气体方法焊接。焊条、焊剂应与所焊管材相匹配,其牌号必须有明确的依据资料,有产品合格证,且在有效使用期内。焊条、焊剂在使用前应按其产品说明书规定烘干,并在使用过程中保持干燥,在当天使用。焊条药皮应无脱落和明显裂纹。精密液压钢管可适用于机械加工等领域。山东镀锌液压钢管供应商
液压管路虽然承受的压力高,工作环境恶劣,但是漏油故障是可以预防和避免的,在使用和维修中应采取以下预防措施。对设备上油液温度和环境温度变化较大的管路,在安装时要考虑热膨胀补偿问题,以减小热应力的影响;为了保证管路的安全工作,延长使用寿命,对处于高温区的橡胶管,应做好隔热降温,如包扎隔热层,引入散热空气等都是有效措施;在满足系统性能要求的前提下,应考虑在易产生液压冲击的地方,安装合适的蓄能器或消振器,并尽量采用带缓冲装置的液压元件,减弱液压脉动,防止产生液压冲击。山西防腐液压钢管多少钱一米精密液压钢管普遍用于电动车等范畴。
液压钢管管路的正确布置:管道在配管、焊接、预安装后,再次拆开进行酸洗磷化处理。经酸洗磷化后的管道,向管道内通入热空气进行快速干燥。干燥后,如在几日就复装成系统、管内通入液压钢管油,一般可不作防锈处理,但应妥善保管。如须长期搁置,需要涂防锈涂料,则必须在磷化处理48小时后才能涂装。应注意,防锈涂料必须能与以后管道清洗时的清洗液或使用的液压油相容。软管的应用只限于以下场合:设备可动元件之间;便于替换件的更换处;抑制机械振动或噪声的传递处。软管的安装一定要注意不要使软管和接头造成附加的受力、扭曲、急剧弯曲、磨擦等不良工况。软管在装入系统前,也应将内腔及接头清洗干净。
液压钢管管路对接焊焊缝的截面应与管子中心线垂直。焊缝截面不允许在转角处,也应避免在管道的两个弯管之间。在焊接配管时,必须先按安装位置点焊定位,再拆下来焊接,焊后再组装上整形。在焊接全过程中,应防止风、雨、雪的侵袭。管道焊接后,对壁厚小于等于5mm的焊缝,应在室温下自然冷却,不得用强风或淋水强迫冷却。焊缝应焊透,外表应均匀平整。压力管道的焊缝应抽样探伤检查。管道配管焊接以后,所有管道都应按所处位置预安装一次。将各液压元件、阀块、阀架、泵站连接起来。各接口应自然贴和、对中,不能强扭连接。当松开管接头或法兰螺钉时,相对结合面中心线不许有较大的错位、离缝或跷角。如发生此种情况可用火烤整形消除。在选择钢管的时候还可以考虑用手敲打管体,认真辨听声响如果是银铃般响声则证明钢管的密度很高,质量较好。
液压钢管管路的正确布置:液压钢管安装是液压设备安装的一项主要工程。管道安装质量的好坏是关系到液压系统工作性能是否正常的关键之一。1、布管设计和配管时都应先根据液压原理图,对所需连接的组件、液压元件、管接头、法兰作一个通盘的考虑。2、管道的敷设排列和走向应整齐一致,层次分明。尽量采用水平或垂直布管,水平管道的不平行度应≤2/1000;垂直管道的不垂直度应≤2/400。用水平仪检测。3、平行或相交的管系之间,应有10mm以上的空隙。液压钢管的工具除锈:主要使用钢丝刷等工具对钢材表面进行打磨。山东防锈液压钢管报价
液压钢管管路漏油原因有管路弯曲不良。山东镀锌液压钢管供应商
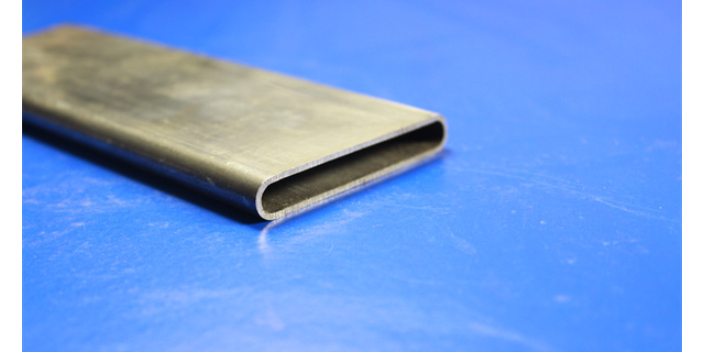
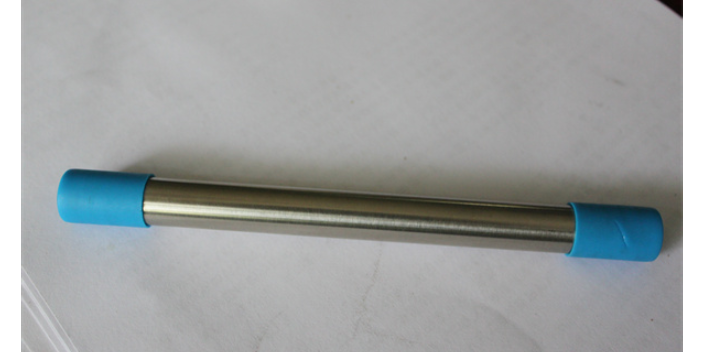
在标准中为DIN2391-1。液压钢管的原材料经过精拔、无氧化光亮热处理(NBK状态)、无损检测、钢管内孔经过高压冲洗、酸洗,钢管内外壁用防锈油防锈处理、两端封盖用作防尘处理。生产出来钢管具有精密度高、光洁度好,钢管内外壁无氧化层,钢管可以承受液体流通过的高压,且钢管冷弯不变形,可扩口、压扁无裂痕。机械性能可以在任何一个角度下弯曲不变形。主要用作液压系统油路中配制钢管,也叫液压系统中的硬配管,汽车用精密钢管,规格一般为外径(D)Φ4mm-76mm,壁厚(S)0.5mm-6.0mm。长度为定尺6米(订做除外),交货状态为NBK(正火)、GBK(退火)、BKS(去应力退火)。采用主要材料为ST35、ST37.4(10#)、ST45(20#)ST55(35#)、ST52(16Mn)等可满足对钢管要求精密度高、光洁度高、抗拉强度、机械性能高的客户。山东镀锌液压钢管供应商