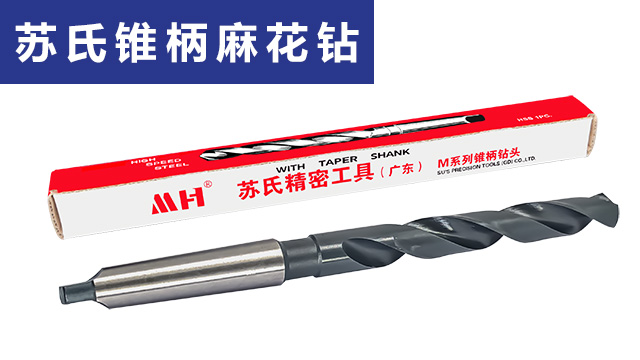
在需要频繁更换钻头的加工场景中,普通直柄钻头拆装时需反复调整钻夹头,操作繁琐且耗时,尤其在批量加工不同孔径工件时,会浪费大量时间。苏氏锥柄钻的锥形连接设计让拆装过程更加便捷,只需通过钻床的主轴拉钉或顶出机构,即可快速实现钻头的安装与拆卸,无需反复调试钻夹头。更换钻头时,只需轻轻敲击或通过机械结构就能完成装卸,整个过程只需几十秒,相比普通直柄钻头节省大量时间。对于需要频繁切换钻头型号的五金从业者来说,这种便捷的拆装方式能明显减少换钻时间,让批量加工流程更加顺畅,提升整体生产效率。苏氏 1/2 柄钻表面氮化处理,耐磨耐高温,可加工钢、铜、铝合金等多材质,工业批量作业性价比突出。浙江国产麻花钻头电话
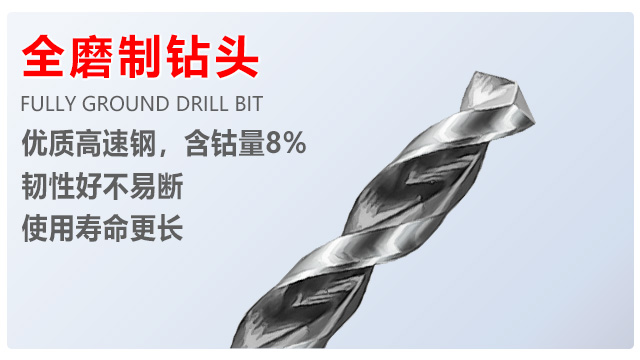
麻花钻头的轧制工艺与磨削工艺对比:轧制工艺通过热轧或冷轧在高速钢棒料上直接形成螺旋槽,效率高、成本低,适合生产直径 3-20mm 的标准钻头,轧制后的钻头螺旋槽一致性好,但槽形精度和表面粗糙度较差(Ra=3.2-6.3μm),需后续磨削刃口。磨削工艺则采用数控磨床,通过砂轮成型磨削螺旋槽和切削刃,精度高(槽形误差<0.05mm),表面粗糙度 Ra=0.8-1.6μm,适合制造高精度钻头和硬质合金钻头,但生产效率较低,成本较高。高级钻头(如航空航天用)多采用磨削工艺。
茂名锥柄麻花钻头推荐苏氏锥柄钻锥柄与机床主轴贴合紧密,高速旋转稳定性强,保证钻孔垂直度,适配精密机械加工场景。
涂层技术可以明显提升麻花钻头的性能。常见的涂层包括TiN(氮化钛,金黄色)、TiCN(碳氮化钛,蓝灰色)和TiAlN(氮铝钛,紫黑色)。这些涂层能够减少钻头与工件之间的摩擦,降低切削温度,同时提高钻头的硬度和耐磨性。例如,TiN涂层适用于普通钢材的加工,而TiAlN涂层则更适合高温合金和难切削材料。涂层钻头的寿命通常比未涂层钻头长3-5倍,虽然价格较高,但长期来看能够降低加工成本。此外,涂层还能改善排屑性能,减少积屑瘤的产生。
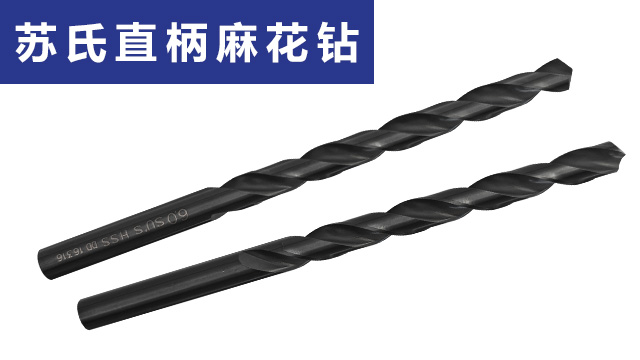
小型机械厂在加工批量小零件时,对于钻头的性价比尤为关注。普通钻头存在两个常见问题,一是耐用性差,频繁更换导致成本居高不下;二是价格过高,进一步增加了生产成本。苏氏直柄麻花钻选用高速钢材质制造,相比普通钻头,其耐用性有了明显提升。在钻削批量小零件时,无需频繁更换,降低了使用成本。同时,苏氏直柄麻花钻的价格较为实惠,在保证加工效率的前提下,对生产成本有较大的操作空间。对于成本相对有限的小型机械厂而言,苏氏直柄麻花钻是理想之选。它既能帮助小厂降低开支,又能维持一定的生产效率,从而在市场竞争中得以立足并发展。苏氏镀钛麻花钻螺旋槽设计优化,排屑顺畅,避免积屑影响加工,钻孔速度比普通钻头提升明显。
麻花钻头的结构组成:麻花钻头由柄部、颈部和工作部分构成。麻花钻头的柄部是夹持和传递动力的部位,直柄适用于≤13mm 的钻头,主要靠摩擦力传递扭矩;锥柄适用于>13mm 的钻头,主要通过莫氏锥度与主轴连接,其扁尾可防止打滑。麻花钻头的颈部是柄部与工作部分的过渡段,便于磨削时退刀和打标记。麻花钻头的工作部分包括切削部分和导向部分,切削部分承担切削的任务,导向部分起引导和修光孔壁的作用。深孔麻花钻长径比大(>5),常采用内冷却结构,排屑槽更深;阶梯麻花钻有多个直径段,可一次加工出阶梯孔;群钻是修磨后的改良型,切削刃呈三尖七刃,降低轴向力,提高寿命;还有偏心麻花钻、内冷式麻花钻等特殊类型,适应不同加工需求。苏氏高钴加长钻在工业上很实用,能钻 4 到 13mm 的孔,长 150 到 300mm,又耐磨又能钻深,特别方便。肇庆高速钢麻花钻头哪家好
在工业领域的苏氏锥柄钻,莫氏锥柄优势,连接牢固,可支持较大规格的钻头,适用于重型工业大尺寸钻孔作业。浙江国产麻花钻头电话
普通钻头在进行大孔径钻孔时,因自身刚性不足,容易出现钻头发颤、弯曲的情况,导致钻出的孔径偏大、孔壁粗糙,无法满足高精度加工需求。苏氏锥柄钻在设计上强化了钻身刚性,搭配锥形柄部的稳固支撑,整体抗弯曲、抗振动能力大幅提升。在加工直径较大的孔(如 20mm 以上孔径)时,即便钻身伸出长度较长,也能保持稳定的钻孔状态,不易出现发颤或弯曲。这使得钻出的大孔径不*尺寸精确,孔壁也更加光滑,减少后续打磨修整工序。对于需要加工大孔径精密工件的从业者来说,苏氏锥柄钻能轻松满足精度要求,减少因加工缺陷导致的产品报废。浙江国产麻花钻头电话








