涂层技术可以明显提升麻花钻头的性能。常见的涂层包括TiN(氮化钛,金黄色)、TiCN(碳氮化钛,蓝灰色)和TiAlN(氮铝钛,紫黑色)。这些涂层能够减少钻头与工件之间的摩擦,降低切削温度,同时提高钻头的硬度和耐磨性。例如,TiN涂层适用于普通钢材的加工,而TiAlN涂层则更适合高温合金和难切削材料。涂层钻头的寿命通常比未涂层钻头长3-5倍,虽然价格较高,但长期来看能够降低加工成本。此外,涂层还能改善排屑性能,减少积屑瘤的产生。苏氏高钴加长钻具备高耐磨与深孔适配双重优势,钻孔直线度高,满足发动机缸体等精密部件加工要求。广东HSE 麻花钻头推荐
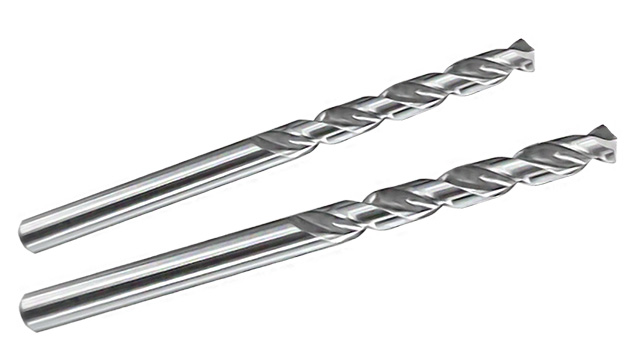
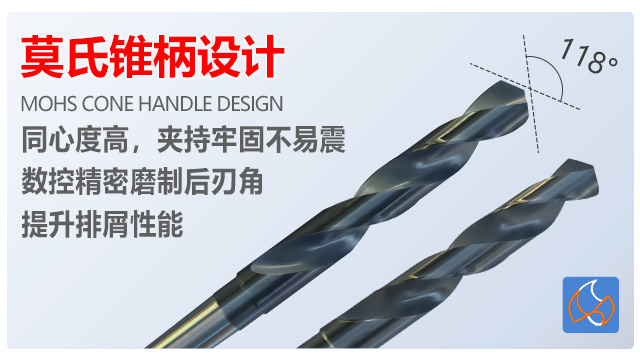
高钴加长钻 —— 深孔精度高,加工轻松不费力:高钴加长钻的钻体直线度误差≤0.05mm/m,在加工 200mm 深孔时,垂直度误差能够在 0.3mm/m 以内,保证了深孔加工的高精度要求,满足了精密零件装配对孔位精度的需求。含钴高速钢的高温硬度(600℃时)保持在 HRC55 以上,即使在没有冷却条件的情况下,也能够连续钻孔 30 分钟,不会因高温而导致性能下降,提高了在特殊环境下的作业能力。排屑槽螺旋方向与进给方向匹配,这种设计避免了切屑回流损伤孔壁,保证了孔壁的光滑度和完整性,为后续的加工和装配提供了良好的基础,同时也提高了作业的安全性。揭阳TICN麻花钻头批发苏氏锥柄钻莫氏锥柄设计,在工业大型加工中连接牢固,13~40mm 大规格可选,轻松应对工业大尺寸钻孔。
麻花钻头的分类与应用场景匹配:按用途可分为通用钻头(用于普通材料钻孔)、深孔钻头(长径比>5,需高压切削液排屑)、阶梯钻头(多段直径,一次加工出阶梯孔)、薄板钻头(三尖两刃设计,防止打滑);按材料分为高速钢钻头、硬质合金钻头、陶瓷钻头;按直径分为微型钻头(<1mm)、小直径钻头(1-6mm)、中等直径(6-20mm)和大直径钻头(>20mm)。例如,汽车发动机缸盖的喷油器孔加工需用长径比 10 以上的深孔硬质合金钻头,而电子电路板的微孔加工则依赖直径 0.1-0.5mm 的微型高速钢钻头。
1/2 柄钻 —— 多材料兼容,操作便捷:1/2 柄钻的高速钢材质经过多元素合金化处理,通过调整材质中的合金成分比例,使其能够同时适应木材、塑料、Q235 钢等多种材料的钻孔需求,用户在加工不同材料时,无需频繁更换钻头,减少了换刀次数,提高了工作效率。柄部的滚花纹理间距为 0.8mm,这种精细的纹路设计使夹持摩擦力增加 30%,在装卸钻头时不易打滑,操作更加便捷安全,即使在手上有油污的情况下,也能稳稳地握住钻头进行装卸。刃口同心度误差≤0.02mm,保证了钻孔时的径向跳动小,孔径精度可达 H10 级,能够满足多数日常加工和小型生产对精度的要求。苏氏 1/2 柄钻,柄部 12.7mm 规格标准化,适配多数工业钻孔设备,确保钻孔过程稳定,减少故障停机。
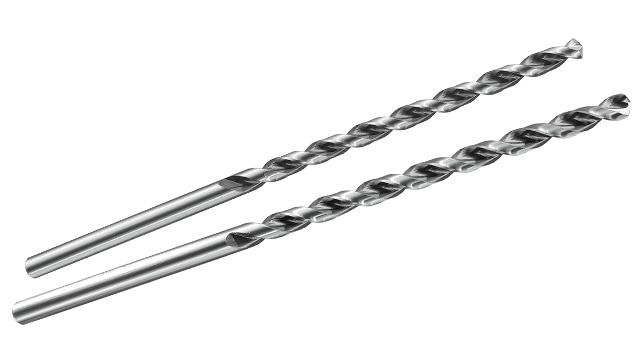
氮化钻 —— 经济实用,性能可靠:苏氏氮化钻以其经济实用和性能可靠的特点,成为众多用户的可靠工具。氮化处理工艺在提高钻头性能的同时,并没有大幅增加生产成本,使得产品价格相对亲民,适合预算有限但又需要性能较高钻头的用户。经过氮化处理的钻头表面硬度高,耐磨性好,在加工普通钢材、铸铁等材料时,使用寿命比普通未氮化钻头长 40% 左右,能明显减少更换钻头的频率,降低使用成本。而且,氮化层还能增强钻头的抗腐蚀性能,在潮湿的环境中使用也能保持良好的状态,不易生锈损坏。无论是维护行业的维修人员在日常维修工作中使用,还是 DIY 爱好者在家中进行各种钻孔作业,苏氏氮化钻都能提供稳定可靠的性能,让您以较低的成本获得出色的钻孔体验。苏氏锥柄钻切削效率稳定,能应对中高硬度金属加工,钻孔规整无毛刺,提升零件加工整体质量。东莞比较好的麻花钻头规格
苏氏 1/2 柄钻的 12.7mm 柄部很通用,工业设备上都能装,装上去也稳,钻孔的时候不容易出问题。广东HSE 麻花钻头推荐
麻花钻头的切削刃是其关键部分,直接影响钻孔的质量和效率。标准的麻花钻头通常有两个主切削刃和一个横刃。主切削刃负责材料的切除,而横刃则起到定心的作用。在使用过程中,切削刃会逐渐磨损,导致钻孔质量下降。因此,定期修磨钻头是必要的。修磨时需确保两个主切削刃的长度和角度完全对称,否则会导致钻孔偏斜或孔径扩大。专业的钻头磨床可以精确恢复切削刃的几何形状,延长钻头的使用寿命。对于高精度加工,建议使用显微镜或投影仪检查修磨后的刃口质量。广东HSE 麻花钻头推荐








