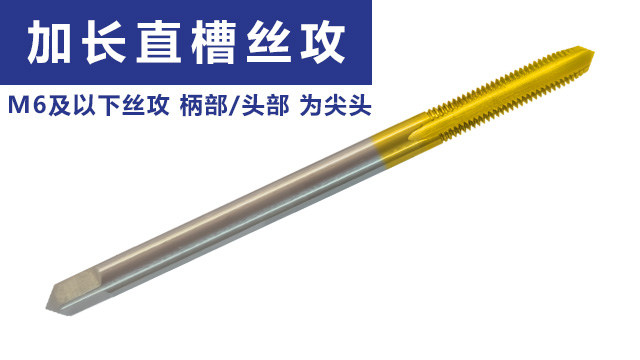
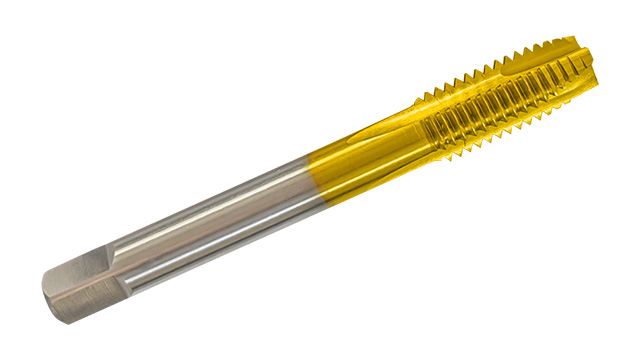
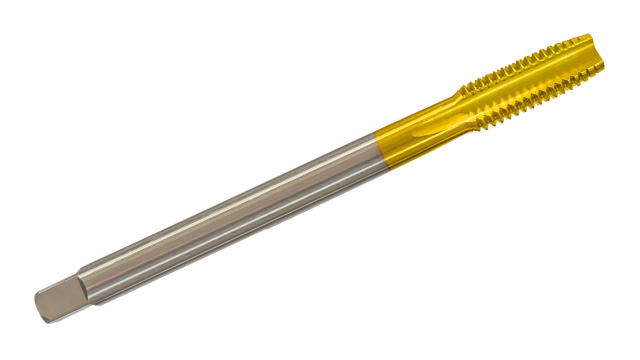
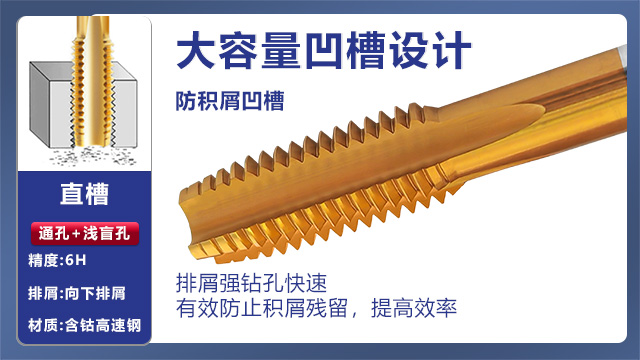
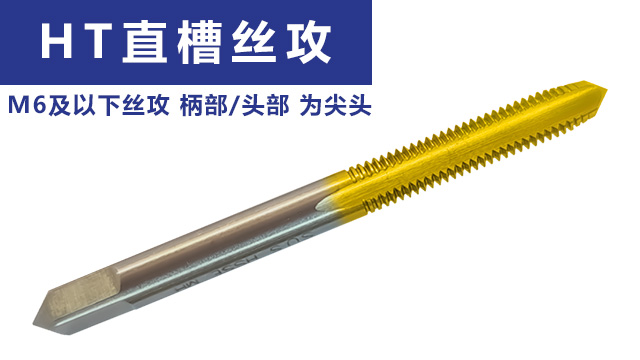
苏氏含钴镀钛加长直槽丝攻,是深孔加工的利器。采用8%含钴高速钢材质,使得苏氏含钴镀钛加长直槽丝攻基材韧性与硬度远超普通高速钢,搭配工业级镀钛涂层,膜层均匀且附着力强,耐磨性相比普通丝攻提升 3 倍以上。数控精密磨制的刃口锋利度达到微米级,切削快省力,效率比普通直槽丝攻高 40%。在不锈钢厚壁管件深孔加工中,普通丝攻因长度不足需多次接长,易导致螺纹偏斜,而苏氏含钴镀钛加长直槽丝攻能够一次成型,苏氏含钴镀钛加长直槽丝攻的直槽设计配合加长尺寸,排屑能够沿槽直出更顺畅,避免深孔内卡屑折断,尤其适合液压管的深孔攻丝。苏式氮化钛先端丝攻,先端切削刃经氮化钛镀膜,含钴高速钢耐磨损,通孔加工时,排屑向前不划伤已加工面。珠海含钴丝锥
丝攻易磨损、工件报废率高,导致生产成本居高不下?苏氏镀钛直槽丝攻精确解决行业痛点!工业级镀钛工艺增强丝攻耐磨耐热性能,即使长期连续加工也不易变形,有效延长单支使用寿命,减少工具更换频次。直槽结构导向性优异,加工时牙距准确,螺纹尺寸精确,能明显减少烂牙、滑牙、螺纹不规整等问题,降低工件报废成本。产品覆盖电子、机械、汽车、五金等多个行业的常规加工需求,常规规格齐全且支持个性化定制,工厂直供模式省去中间流通环节,价格比进口品牌更具优势,性价比突出。即可获取详细产品手册、客户实测案例与具体报价,支持试用体验,满意后再批量采购,苏氏让常规加工更可靠、采购更省钱!珠海含钴丝锥苏氏TiCN丝攻凭借其含钴高速钢材质和氮化钛涂层,能够加工如高温合金、不锈钢和淬火钢等一些难丝攻材料。
攻丝扭矩监测技术的应用主要包括以下几个方面:① 丝锥磨损监测:通过监测攻丝扭矩的变化,可以及时发现丝锥的磨损情况。当扭矩超过设定的阈值时,说明丝锥可能已经磨损,需要及时更换。② 丝锥折断预警:在攻丝过程中,如果扭矩突然增大,可能是丝锥即将折断的信号。通过实时监测扭矩变化,可以提前预警丝锥折断,避免设备损坏和加工质量问题。③ 加工参数优化:通过分析攻丝扭矩与加工参数之间的关系,可以优化加工参数,如切削速度、进给量等,以降低扭矩,提高加工效率和丝锥使用寿命。④ 质量控制:攻丝扭矩的变化可以反映螺纹加工质量的变化。通过监测扭矩,可以及时发现螺纹加工质量问题,如螺纹尺寸超差、表面粗糙度不合格等,以便及时调整加工参数或更换丝锥。攻丝扭矩监测技术是一种有效的攻丝过程监控技术,可以提高加工质量和生产效率,降低生产成本。在实际生产中,应根据具体情况选择合适的扭矩监测技术,并合理设置监测参数,以充分发挥其作用。
特殊工况下难以采购到适配的加长丝攻,耽误生产进度?苏氏加长镀钛直槽丝攻一站式解决采购痛点!加长机身采用高硬度基材打造,搭配工业级镀钛工艺,既满足深孔加工的长度需求,又兼顾耐用性,即使在高温、高负荷加工环境下,仍能保持稳定性能。直槽结构使攻牙时受力均衡,深孔内部加工不易出现晃动、偏斜,能够提升操作安全性与工件合格率,减少因加工误差导致的返工。生产过程严格把控质量,加长机身刚性充足,镀钛层附着力强不易脱落,通止规检测通过率高。深孔加工选苏氏,采购无忧、生产轻松不费力!平头的苏氏含钴镀钛丝锥特别适用于盲孔加工在盲孔加工中,平头能够更好地与孔底接触,均匀地施加切削力。
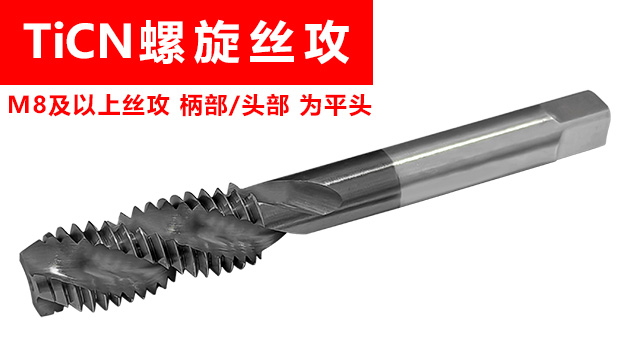
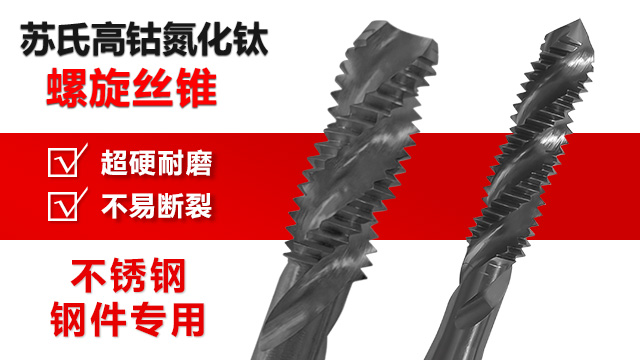
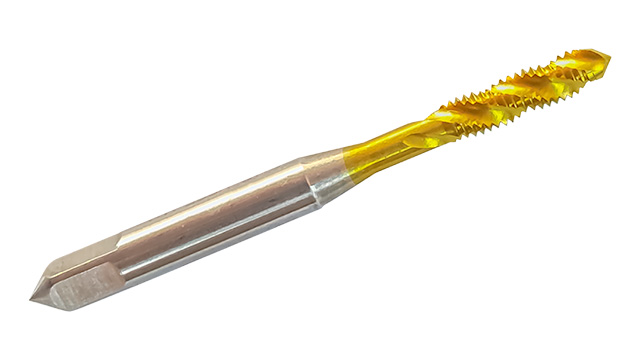
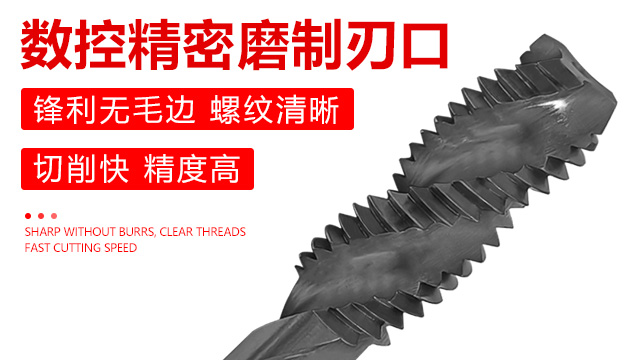
攻丝过程中的振动会导致螺纹表面粗糙度增加、尺寸精度下降、丝锥寿命缩短等问题。因此,控制攻丝过程中的振动是保证螺纹加工质量的关键。攻丝过程中的振动主要由以下原因引起:① 机床刚性不足:机床的刚性不足会导致在攻丝过程中产生振动。解决方法是选择刚性好的机床,或对机床进行加固和改进。② 丝锥夹持不牢固:丝锥夹持不牢固会导致在攻丝过程中丝锥产生晃动,引起振动。解决方法是使用高精度的丝锥夹头,确保丝锥夹持牢固。③ 切削参数不当:切削速度过高、进给量过大或切削深度过深都会导致切削力增大,引起振动。解决方法是调整切削参数,选择合适的切削速度、进给量和切削深度。④ 丝锥几何参数不合理:丝锥的螺旋角、后角等几何参数不合理会导致切削力分布不均匀,引起振动。解决方法是优化丝锥的几何参数,使切削力分布均匀。⑤ 工件材料不均匀:工件材料的硬度、组织等不均匀会导致切削力波动,引起振动。解决方法是对工件材料进行预处理,如退火、调质等,使材料均匀。苏氏镀钛含钴螺旋丝攻在盲孔加工中能够将切屑向上排出,能够避免切屑在孔底堆积,提高加工质量和丝攻寿命。珠海含钴丝锥
丝锥的耐用度是衡量其性能的重要指标,通过优化材料、涂层和几何参数,可显著提高丝锥的使用寿命。珠海含钴丝锥
攻丝过程中的冷却润滑至关重要,它不*可以降低切削温度,减少丝锥磨损,还可以提高螺纹表面质量和加工效率。常用的冷却润滑方式有切削液浇注、喷雾冷却和干切削等。切削液浇注是最常见的冷却润滑方式,通过将切削液直接浇注到加工区域,可有效降低切削温度,冲走切屑,并在丝锥和工件表面形成一层润滑膜,减少摩擦。切削液的选择应根据工件材料和加工要求进行。例如,对于铝合金加工,可选用乳化液或合成切削液;对于不锈钢加工,应选用极压切削油或含有硫、氯等极压添加剂的切削液。喷雾冷却是将压缩空气与切削液混合后形成雾状,喷射到加工区域。喷雾冷却具有冷却效果好、切削液用量少等优点,适用于高速切削和环保要求较高的场合。干切削是指在加工过程中不使用切削液的加工方式。干切削可减少切削液的使用成本和环境污染,但对丝锥的材料、涂层和几何参数等要求较高。例如,采用硬质合金丝锥和高性能涂层,可在一定程度上实现干切削。在实际生产中,应根据具体情况选择合适的冷却润滑方式,以确保攻丝过程的顺利进行和螺纹加工质量。珠海含钴丝锥