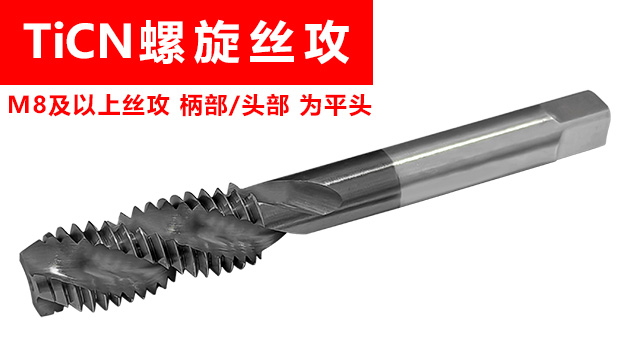
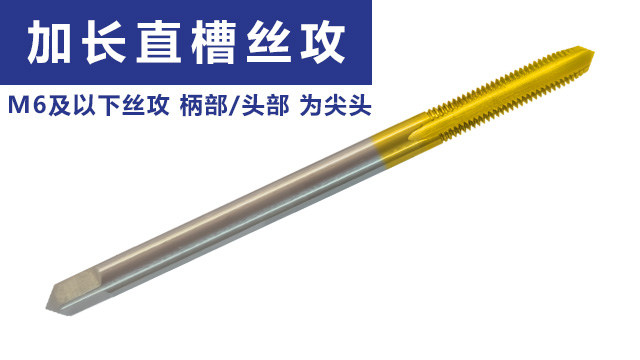
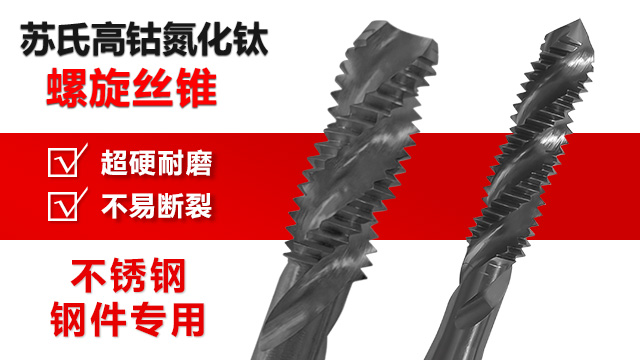
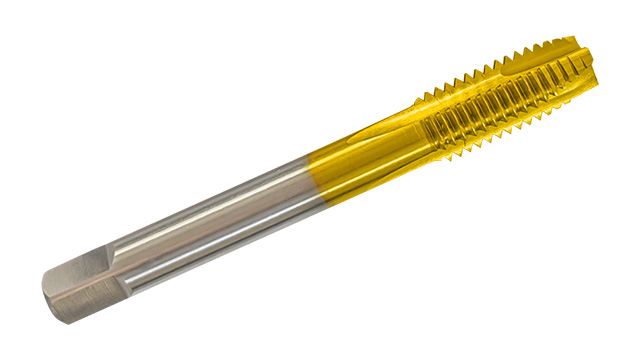
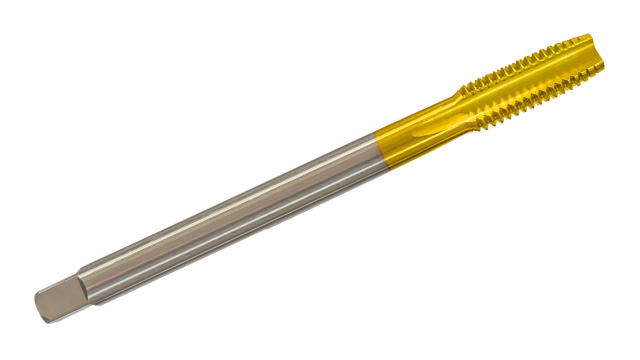
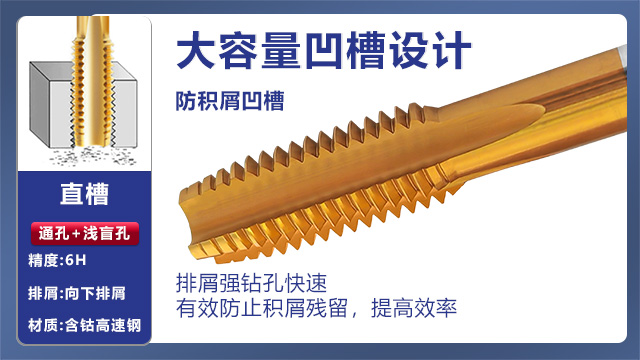
在自动化生产线上,丝锥的应用非常广且关键。自动化生产对丝锥的要求更高,不*需要丝锥具有高的精度和可靠性,还需要能够适应高速、高效的加工环境。在自动化生产中,丝锥的应用特点主要体现在以下几个方面:① 高速切削:自动化生产线通常采用高速切削技术,以提高生产效率。因此,丝锥需具备良好的热稳定性和耐磨性,能够在高速切削条件下保持切削性能。② 自动更换:在自动化生产线上,丝锥需要能够自动更换,以实现连续加工。这要求丝锥的柄部设计标准化,便于与自动换刀系统配合使用。③ 在线监测:为确保加工质量和生产安全,自动化生产线通常配备在线监测系统,实时监测丝锥的磨损状态和加工过程。当丝锥磨损到一定程度或出现异常情况时,系统会自动报警并更换丝锥。④ 批量加工:自动化生产线适用于大批量生产,因此丝锥的使用寿命和可靠性至关重要。需选择质量稳定、寿命长的丝锥,并进行合理的刀具管理。丝锥的切削力分析有助于优化加工参数和刀具设计,通过有限元分析等方法可预测切削力分布和刀具应力状态。湛江丝锥厂家
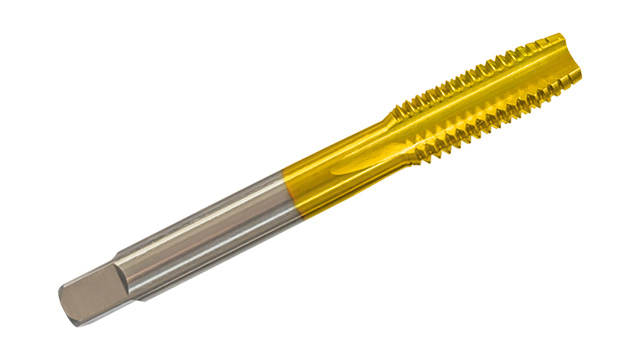
镀钛直槽丝攻:同样以含钴高速钢为基础,镀钛直槽丝攻凭借其镀钛涂层展现出较好的耐磨特性。直槽设计使得丝攻在加工过程中,切削力分布较为均匀,能够稳定地进行螺纹加工。刃口的数控精密磨制保证了其对各类材料的良好切削性能,包括不锈钢等难加工材料。大容量的排屑槽保证了排屑的顺畅性,即使在加工过程中产生较多切屑,也能及时排出,避免切屑对加工精度和丝攻寿命造成影响。这种丝攻通用性较强,适用于多种加工场景,无论是普通车床、钻床还是攻丝机,都能发挥出稳定的性能。东莞丝锥电话当加工材料为韧性较大的金属时,如铝合金等,螺旋丝攻的螺旋槽能够卷取切屑,防止切屑堵塞,确保切削顺畅。
攻丝过程中的振动会导致螺纹表面粗糙度增加、尺寸精度下降、丝锥寿命缩短等问题。因此,控制攻丝过程中的振动是保证螺纹加工质量的关键。攻丝过程中的振动主要由以下原因引起:① 机床刚性不足:机床的刚性不足会导致在攻丝过程中产生振动。解决方法是选择刚性好的机床,或对机床进行加固和改进。② 丝锥夹持不牢固:丝锥夹持不牢固会导致在攻丝过程中丝锥产生晃动,引起振动。解决方法是使用高精度的丝锥夹头,确保丝锥夹持牢固。③ 切削参数不当:切削速度过高、进给量过大或切削深度过深都会导致切削力增大,引起振动。解决方法是调整切削参数,选择合适的切削速度、进给量和切削深度。④ 丝锥几何参数不合理:丝锥的螺旋角、后角等几何参数不合理会导致切削力分布不均匀,引起振动。解决方法是优化丝锥的几何参数,使切削力分布均匀。⑤ 工件材料不均匀:工件材料的硬度、组织等不均匀会导致切削力波动,引起振动。解决方法是对工件材料进行预处理,如退火、调质等,使材料均匀。
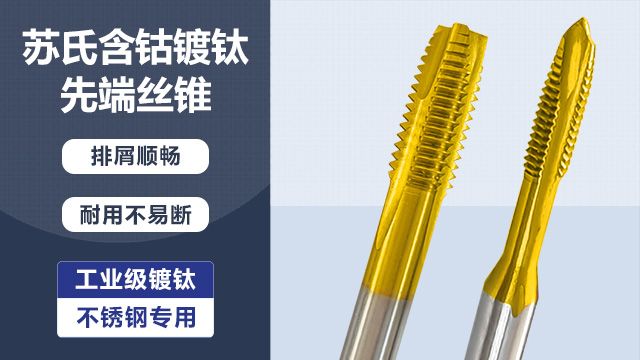
镀钛先端丝攻的加工适配性:镀钛先端丝攻在处理铝合金、铜等有色金属时,展现出良好的适配性。这类有色金属质地较软,加工时容易出现粘刀现象,而镀钛涂层的低摩擦特性减少了与材料的粘连,避免了螺纹表面出现毛刺或划痕。先端排屑结构与大容量排屑槽的配合,能在连续加工过程中及时将细碎切屑排出,保持螺纹表面的整洁度。数控磨制的刃口角度经过针对性优化,在切削铝合金时,刃口的锋利度可降低材料因挤压产生的变形,尤其适合对表面光洁度有一定要求的通孔加工场景,如汽车发动机缸体的铝制螺纹孔加工,能满足装配时的密封和连接需求。多头丝锥通过增加切削刃数量提高攻丝效率,特别适用于大批量生产,但对机床的动力和刚性要求较高。
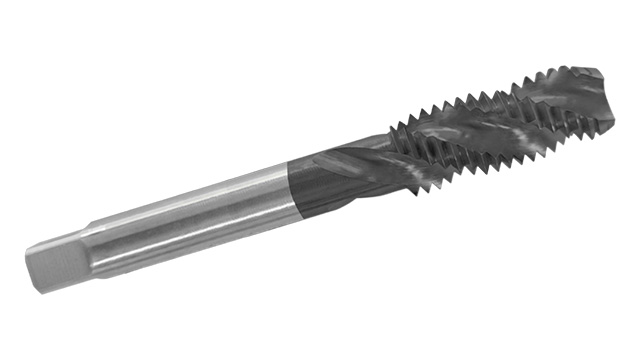
针对不锈钢、合金钢件等难加工材料,苏氏 TiCN 先端丝攻能够展现其出色的性能。含钴高速钢基材为苏氏 TiCN 先端丝攻提供了刚性,配合 TiCN 涂层形成双重保护,大幅降低苏氏 TiCN 先端丝攻切削时的磨损。数控精密磨削工艺让刃口精度达到微米级,切削阻力小,使得苏氏 TiCN 先端丝攻在加工螺纹光洁度高。先端排屑结构设计使得丝攻在加工时,排屑路径通畅,能够减少加工阻力,从而避免因积屑引发的断裂问题和切屑划伤螺纹表面,因此苏氏 TiCN 先端丝攻实现并且满足对一些机械零件生产下对螺纹较高要求的加工。可转位丝锥通过更换刀片来实现切削刃的更新,具有更换快捷、成本低等优点,适用于中批量生产。加长丝锥现货
含钴高速钢材质使得苏氏镀钛丝攻具有良好的抗疲劳性能。能够长时间加工不易因疲劳而产生裂纹或断裂。湛江丝锥厂家
氮化钛涂层优势:氮化钛涂层以其高硬度受到关注,苏氏丝锥上的氮化钛涂层为丝锥提供了保护。高硬度的涂层使得丝锥在加工过程中能够较好地抵抗磨损,尤其是在加工硬度较高的材料时,氮化钛涂层能够保持丝锥刃口的锋利度,确保加工的顺利进行。氮化钛涂层还具有良好的热稳定性,在高速切削产生高温的情况下,依然能够保持其性能,不会因温度升高而发生软化或脱落。此外,氮化钛涂层的化学稳定性较好,能够抵抗一些化学物质的侵蚀,有助于提高苏氏氮化钛丝锥的耐用性和可靠性。湛江丝锥厂家