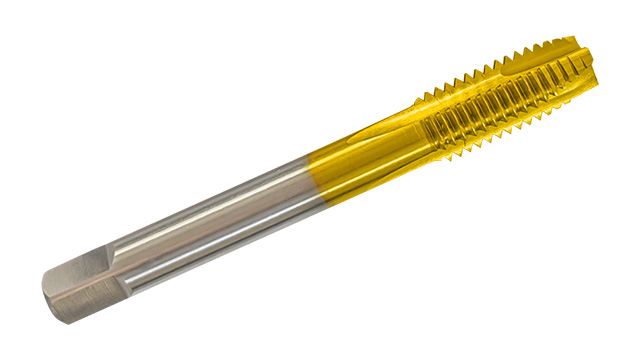
手用丝锥是比较常见的丝锥类型之一,通常由头锥、二锥和三锥组成一套。头锥的切削部分较长,锥角较小,便于引导丝锥切入工件;二锥的切削部分较短,锥角较大,用于进一步加工螺纹;三锥的切削部分比二锥还要短,锥角比较大,用于后面修整螺纹。手用丝锥的柄部为方榫结构,便于与丝锥扳手配合使用。使用手用丝锥时,需先将工件固定牢固,然后用丝锥扳手夹住丝锥的方榫,缓慢旋转并施加适当的轴向力,使丝锥切入工件。每旋转半圈至一圈,需反向旋转约四分之一圈,以折断切屑,防止切屑堵塞容屑槽。攻丝过程中,需定期加注切削液,以降低切削温度,提高螺纹表面质量。丝锥的磨损检测是保证加工质量的关键,可通过观察切削刃的磨损程度、测量螺纹尺寸等方式进行判断。HSS 丝锥批发
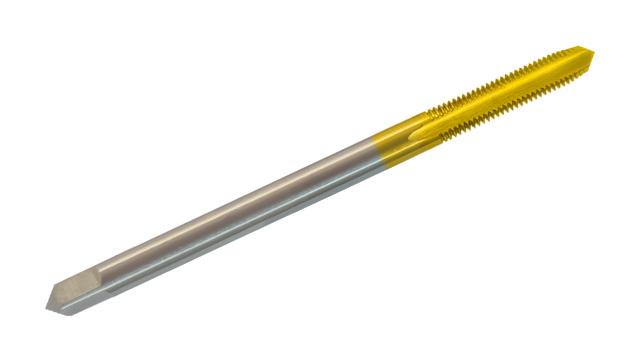
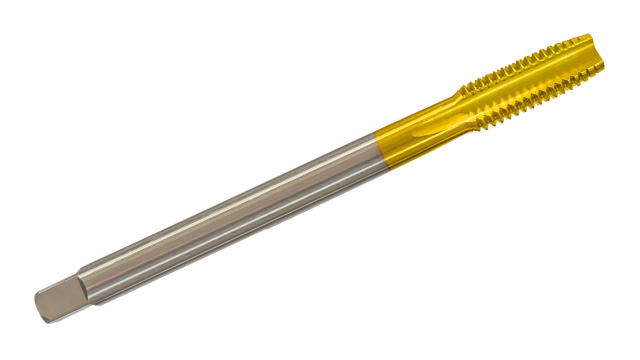
深孔加工频繁换刀、工具成本超支,成为生产痛点?苏氏加长镀钛直槽丝攻精确解决成本难题!加长设计覆盖多深度加工需求,无需频繁更换不同长度规格的丝攻,大幅提升作业效率,减少换刀停机时间。镀钛工艺优化表面性能,耐磨度明显提升,深孔作业中不易磨损、变形,单支使用寿命是普通加长丝攻的 1.8 倍以上,更换频次大幅减少。直槽排屑通道顺畅,深孔内铁屑不易堵塞,能够降低断锥可能性,确保生产连续性,减少因工具损坏导致的额外支出。工厂直供模式无中间差价,价格实惠且质量有确保,支持长期合作客户专属优惠,批量采购还可享受技术培训。点击咨询获取详细参数、报价,批量采购可享专属福利,深孔加工选苏氏,让采购预算花在刀刃上!江门本地附近丝锥攻丝过程中若出现扭矩异常增大,可能是由于底孔直径过小、丝锥磨损、或材料硬度不均匀等原因导致。
为了分析挤压丝锥攻丝过程中的温度场分布,可采用实验测量和数值模拟两种方法。实验测量方法是通过在丝锥和工件上安装热电偶或红外热像仪等设备,直接测量攻丝过程中的温度变化。实验测量方法直观、准确,但成本较高,操作复杂。数值模拟方法是通过建立挤压丝锥攻丝过程的热力耦合模型,利用有限元软件模拟温度场的分布。数值模拟方法成本低、效率高,可以分析多种因素对温度场分布的影响。通过对挤压丝锥攻丝过程中的温度场分析,可以优化挤压丝锥的设计和加工参数,如选择合适的材料、几何参数和冷却润滑条件等,以降低温度,减少丝锥的磨损,提高螺纹质量和加工效率。
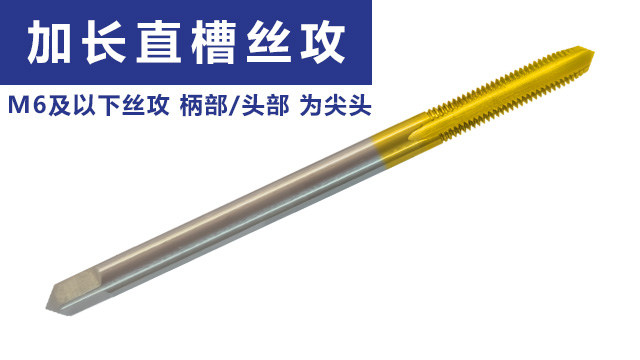
模具顶针的深孔螺纹加工,这款苏氏含钴镀钛加长直槽丝攻很适用。含钴基材的韧性在加工小直径深孔时不易崩刃,镀钛涂层能够隔阻摩擦热传递到攻丝基体,延长刃口寿命。苏氏含钴镀钛加长直槽丝攻数控精磨的刃口在加工直径 5mm、深度 50mm 的孔时,精度误差能够在 0.01mm 内。苏氏含钴镀钛加长直槽丝攻在对比普通直槽丝攻在小深孔中排屑易卡滞的问题,它的直槽设计更适合细长孔排屑,加长设计的长度使得丝攻在深孔加工时,无需中途换刀,提升顶针的加工效率。可转位丝锥通过更换刀片来实现切削刃的更新,具有更换快捷、成本低等优点,适用于中批量生产。
苏氏含钴镀钛丝锥的耐用性为企业带来了实实在在的经济效益。由于其使用寿命长,企业无需频繁更换丝锥,减少了停机时间和生产中断的风险。这对于连续生产的企业来说尤为重要,能够保证生产线的高效运行,提高企业的生产效率,在大规模的生产线上,如家电制造生产线,使用苏氏含钴镀钛丝锥能够降低丝锥的采购成本。长期来看,耐用的丝锥能够为企业节省大量的资金,同时保证产品质量的稳定性,提升企业的市场竞争力。对于一些加工任务繁重的企业,如机械加工厂,苏氏含钴镀钛丝锥的耐用性能够减少工具库存的压力。企业不需要储备大量的丝锥,降低了库存成本,同时提高了资金的使用效率,提高的企业的生产效率,增加了企业利润苏氏TiCN丝攻在自动化加工中能够与设备的高速运转相匹配,丝攻能够轻松切削工件材料,提升生产效率。珠海HSSE丝锥
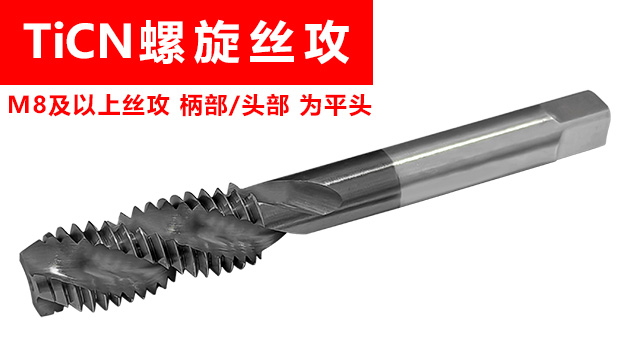
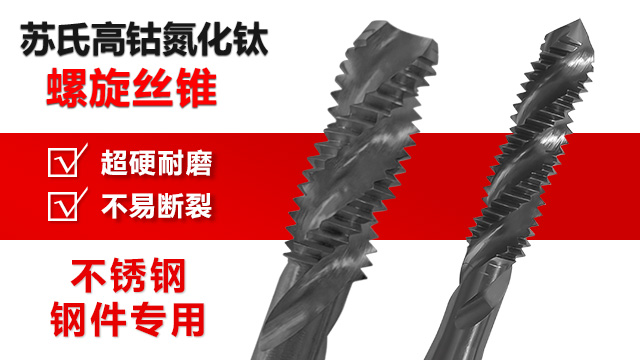
螺旋丝攻是苏氏TiCN丝攻的样式之一,螺旋形槽型设计在加工盲孔时能够将切屑向上排出,避免切屑在孔底堆积。HSS 丝锥批发
丝锥的切削刃数量是影响攻丝性能的重要参数之一,它直接关系到切削力的分布、切屑的形成和排出以及螺纹表面质量。丝锥的切削刃数量通常根据丝锥的直径、加工材料和加工要求来确定。一般来说,丝锥的直径越大,切削刃数量越多;加工脆性材料时,切削刃数量可适当减少;加工韧性材料时,切削刃数量应适当增加。丝锥切削刃数量对攻丝性能的影响主要体现在以下几个方面:① 切削力分布:切削刃数量越多,每个切削刃承担的切削负荷越小,切削力分布越均匀。这有助于降低切削力和扭矩,减少丝锥的磨损和折断风险。② 切屑形成与排出:切削刃数量越多,切屑越薄,越容易排出。对于韧性材料,增加切削刃数量可以使切屑更加细碎,便于排出,减少切屑堵塞的风险。③ 螺纹表面质量:切削刃数量越多,每个切削刃的切削厚度越小,螺纹表面的粗糙度越低,表面质量越好。此外,多切削刃还可以减少切削振动,进一步提高螺纹表面质量。④ 加工效率:切削刃数量越多,丝锥的进给量可以相应增大,从而提高加工效率。HSS 丝锥批发