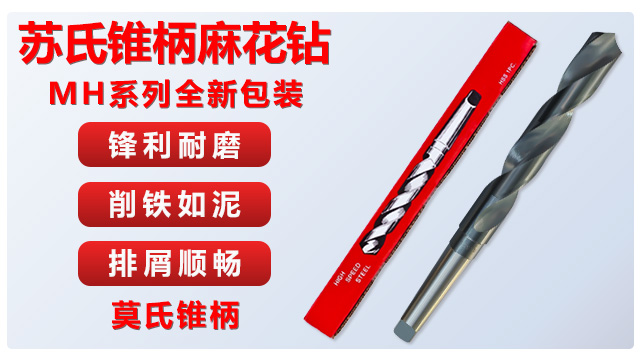
苏氏锥柄钻以结构稳定性与加工适配性为亮点,锥柄设计符合工业通用标准,无需额外适配件即可与各类机床主轴准确对接,安装便捷且夹持牢固,为加工奠定基础。钻体采用一体化成型工艺,结构紧密坚固,抗弯强度出色,在处理大孔径钻孔或厚壁工件时,不易弯曲变形,确保加工过程的稳定性。钻头材质选用高速钢基材,经过严格的热处理流程,表面硬度与内部韧性达到均衡状态,既能应对钢材、合金等硬质材料的切削,又能避免刃口崩损。刃口经过多道精细打磨,锋利度持久,切削过程中能能够分散压力,减少工件变形可能,确保孔径尺寸准确。排屑槽内壁光滑,螺旋升角经过科学计算,可快速导出切削碎屑,降低刃口磨损,延长钻头使用寿命,适用于机械加工、汽车零部件制造、工程机械维修等加工场景。工业场景中的苏氏高钴加长钻,兼具耐磨性与深钻能力,能够满足对一些难加工材料进行深孔加工需求。肇庆锥柄麻花钻头采购
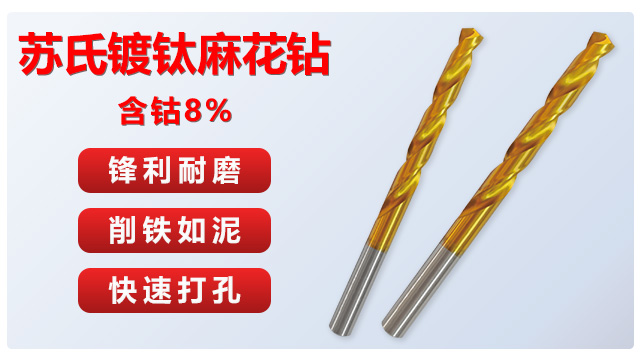
麻花钻头的刃磨是保持其良好切削性能的重要环节。随着钻孔次数的增加,麻花钻头的切削刃会逐渐磨损,导致切削力增大、钻孔质量下降。此时,就需要对钻头进行刃磨。刃磨麻花钻头需要一定的技巧和经验,一般需要使用专门的刃磨设备,如砂轮。在刃磨过程中,要保证两条主切削刃的长度、角度以及横刃的形状符合要求。首先,将钻头的切削刃对准砂轮的边缘,以合适的角度进行磨削,使主切削刃恢复锋利。同时,要注意控制磨削量,避免过度磨削导致钻头切削刃变薄、强度降低。对于横刃,也需要进行适当的修磨,减小其轴向力。正确的刃磨能够使麻花钻头恢复良好的切削性能,延长其使用寿命,降低加工成本。肇庆锥柄麻花钻头采购苏氏 1/2 柄钻表面氮化处理,耐磨耐高温,可加工钢、铜、铝合金等多材质,工业批量作业性价比突出。
铝合金加工中麻花钻头的技术要点:铝合金(如 6061、7075)硬度低、塑性好,加工时易产生粘屑,导致孔表面粗糙度恶化。应选用大螺旋角(30°-35°)、大后角(12°-15°)的高速钢或硬质合金麻花钻头,切削速度可提高至 v=30-60m/min,进给量 f=0.2-0.5mm/r,以减少切削热和粘刀。切削液宜用煤油或切削用铝合金切削油,提高润滑性。对于薄壁铝合金零件,需采用**夹具减少振动,麻花钻头刃口应锋利,避免钝刃导致切削力增大引起变形。。
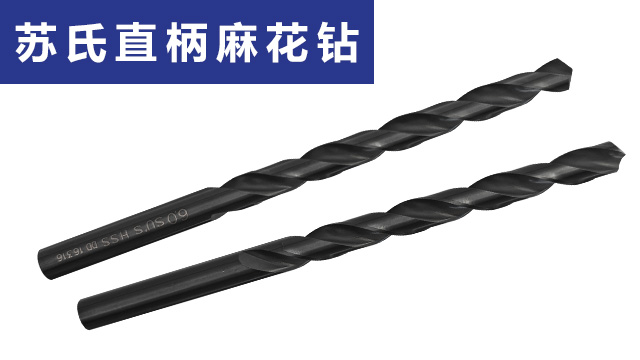
涵盖多种常用孔径规格的直柄麻花钻,采用标准化生产工艺,确保不同规格产品的一致性和互换性。刀体选用耐磨高速钢,切削刃经特殊处理,锋利度持久,可应对碳钢、铸铁、铜铝等多种常见材质。螺旋槽设计兼顾排屑效率与切削稳定性,无论是浅孔钻孔还是中等深度钻孔,都能表现稳定。直柄适配市面上多数常规钻夹头,操作便捷,适用于机械加工、建筑施工、汽车维修、家庭 DIY 等多种场景,满足不同用户的多样化钻孔需求,是实用性极强的基础工具。苏氏锥柄钻切削效率稳定,能应对中高硬度金属加工,钻孔规整无毛刺,提升零件加工整体质量。
深孔加工是麻花钻头的一大挑战,因为钻头容易偏离或断裂。为了确保深孔的质量,建议使用加长钻头时降低进给量,并分步进行加工(如先钻导向孔)。此外,使用内冷式钻头能够将冷却液直接输送到切削区域,有效排屑和降温。在加工过程中,定期退出钻头以清理切屑也是必要的。对于高精度深孔,还可以采用枪钻或BTA钻等工具,但麻花钻头因其成本低和通用性,仍然是许多场合的选择。所以深孔麻花钻通常采用内冷设计,通过钻头内部通道将切削液输送到切削区域,实现高效冷却和排屑。苏氏高钴加长钻在工业上很实用,能钻 4 到 13mm 的孔,长 150 到 300mm,又耐磨又能钻深,特别方便。东莞进口麻花钻头厂家
苏氏 1/2 柄钻的12.7mm通用柄部,在工业设备上兼容性强,无需频繁更换配件,可较快进行钻孔作业,提升效率。肇庆锥柄麻花钻头采购
锥柄钻 —— 稳定钻孔,大口径加工:苏氏锥柄钻的稳定性能在钻孔作业中发挥着重要作用,这得益于其独特的锥柄设计。锥柄与机床主轴的接触面积大,配合紧密,在高速旋转时能产生强大的摩擦力,能够防止钻头打滑,减少径向跳动,确保钻孔的垂直度和同轴度。对于需要高精度钻孔的工业生产场景,如模具制造中精密孔的加工、机械零件上定点孔的钻孔等,这种稳定性至关重要,能保证加工出来的孔符合设计要求,减少后续加工的误差。高速钢材质和精密磨制刃口则保证了切削效率,配合大容量排屑槽,使得钻孔过程连续性较高。普通锥柄钻在高速钻孔时容易出现晃动,影响钻孔精度,而苏氏锥柄钻能始终保持稳定的状态,明显提高了产品的加工质量和生产效率。肇庆锥柄麻花钻头采购








