苏氏麻花钻头 —— 高速钢材质的性能体现:高速钢材质是苏氏麻花钻头品质的一大优势,我们在材质选择上有着严格的标准。选用的高速钢具有出色的综合性能,不*硬度高,能保证钻头在切削过程中不易磨损,而且韧性好,在遇到较硬的杂质或受力不均时,不易发生断裂。经过严格的筛选流程,剔除了材质中的杂质和缺陷,确保每一批次的高速钢性能稳定。同时,我们对高速钢进行了特殊的热处理工艺,进一步提升了机性能。普通麻花钻头往往采用劣质钢材,在使用过程中容易出现磨损快、易断裂等问题,而苏氏麻花钻头精心选择的高速钢,无论是在高温环境下连续作业,还是面对各种复杂的材料,都能保持稳定的性能,为您提供持久可靠的钻孔体验。苏氏加长麻花钻,安装便捷,加长钻体满足深孔需求,钻体经精密磨制,孔径误差小,适配普通钢材深孔加工。佛山1/2柄麻花钻头推荐
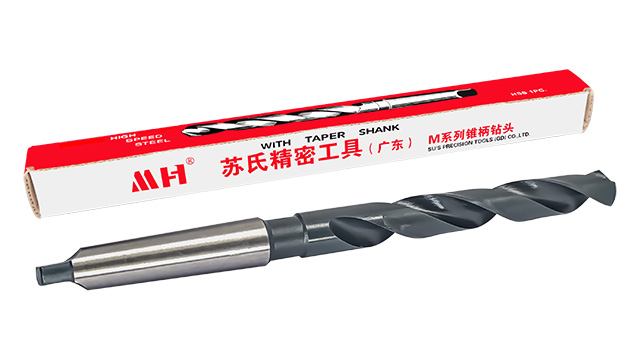
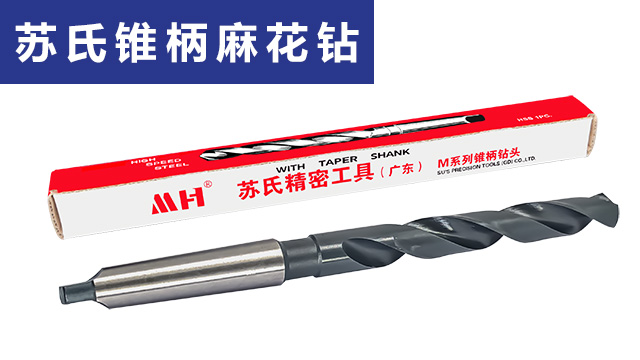
苏氏锥柄钻专为加工工业精密加工设计,锥柄与主轴的贴合精度高,高速旋转时稳定性强,能能够使得钻孔误差较小,能够满足机械零件加工中的高精度要求。钻头采用高速钢基材,含碳量与合金元素配比合理,经真空淬火处理后,硬度提升,同时保持良好的韧性,在高硬度切削作业中不易出现断裂或变形。刃口采用特殊研磨技术,切削角度为135°,切入工件时进给平稳,阻力小,不*提升加工效率,还能让孔壁保持规整光滑,减少后续打磨工作量。排屑槽采用大容积设计,配合优化的螺旋角度,排屑流畅不堵塞,即使在连续长时间作业中,也能维持稳定的加工状态。此外,钻头的耐热性能良好,长时间切削后仍能保持正常的切削性能,适用于模具钢、结构钢、有色金属等多种材质的加工,广泛应用于精密机械制造、航空零部件加工等加工领域。江苏不锈钢麻花钻头价格苏氏镀钛麻花钻,纳米涂层加持,硬度 HV3000,钻孔效率飙升 60%,耐用更持久!
氮化钻 —— 抗冲击性,适用用于多个场景孔加工:氮化钻的基材经过调质处理,通过合理的加热和冷却工艺,使材料的冲击韧性达到 25J/cm²,在加工含有砂眼、杂质的铸件时,即使钻头突然遇到坚硬的杂质,也不易发生崩刃现象,提高了钻头在复杂工况下的可靠性。氮化层与基材的结合力达 80N 以上,经过 1000 次冲击测试也不会剥落,保证了氮化层能够长期稳定地发挥作用。可用于加工灰铸铁、球墨铸铁、45# 钢等多种常见工业材料,钻孔效率比普通钻头提升 25%,在各种不同的加工场景中都能表现出色。
苏氏氮化钻采用高速钢为基材,表面经氮化处理,形成致密的氮化层,能够提升刀体硬度与耐磨性,延长使用寿命。切削刃经精细研磨,锋利度出色,能顺畅应对碳钢、铸铁、铜铝等多种通用金属材质的钻孔作业。螺旋槽设计符合切削力学原理,排屑通道顺畅,可及时排出钻孔过程中产生的碎屑,避免积屑导致钻孔受阻或孔径偏差。直柄结构粗细均匀,与常规钻夹头贴合紧密,装夹便捷稳固,传动扭矩均匀,适用于台钻、手电钻等常见加工设备,满足机械制造、五金加工、日常维修等多场景的基础钻孔需求。
苏氏高钴加长钻高温稳定性强,深孔加工中性能不衰减,孔壁光滑,确保冷却液流通与零件装配精度。
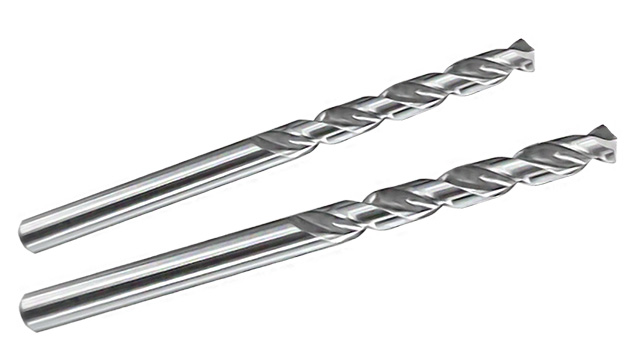
精密深孔加工对孔径精度、孔壁光滑度要求高,普通加长钻难以满足?苏氏高钴加长钻采用高钴细晶粒高速钢,经精磨与多道热处理工艺,尺寸公差经数控精密磨制,钻孔直径误差极小,确保精密加工需求。加长刀体采用抗振设计,减少钻孔过程中的抖动,配合精细研磨的切削刃,切削平稳,孔壁光滑无毛刺,无需后续打磨处理。螺旋槽表面光滑,排屑顺畅,避免碎屑划伤孔壁,适用于仪器仪表、电子设备、精密模具等对一些精密要求较高的场景,采购后轻松达到精密深孔加工标准,提升产品品质。苏氏高钴钻适配多种金属加工,钻孔无毛刺、孔壁光滑,是工业硬料加工的高性价比选择。江苏涂层麻花钻头现货
高速钢搭配先进镀钛工艺,600℃高温仍保持强劲切削力,300 + 钻孔后锋利依旧!佛山1/2柄麻花钻头推荐
苏氏高钴钻采用含钴量高的高速钢打造,钴元素的加入提升了刀体的高温硬度与耐磨性,能轻松应对高硬度合金钢、模具钢等难加工材质。切削刃经特殊刃磨工艺处理,锋利度高且抗冲击性强,可降低硬材质加工时的切削阻力,避免刃口崩损。刀体经多道热处理工艺,刚性与韧性平衡,钻孔过程中不易弯曲变形,确保孔的精度与垂直度。螺旋槽导程优化设计,排屑顺畅,能及时带走切削产生的高温与碎屑,防止工件过热变形,适用于机械制造、模具加工、航空零部件等领域的高硬度材质钻孔作业。佛山1/2柄麻花钻头推荐








