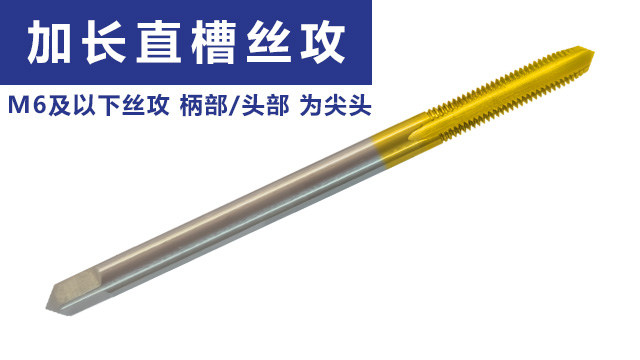
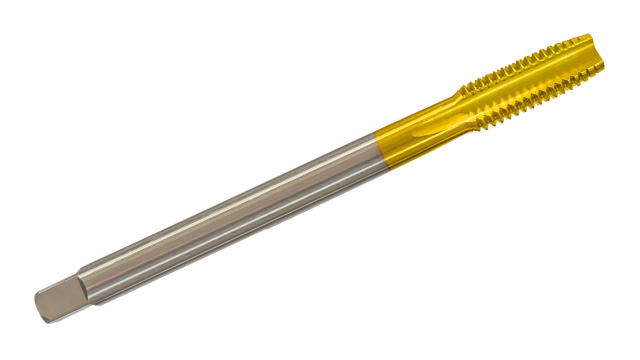
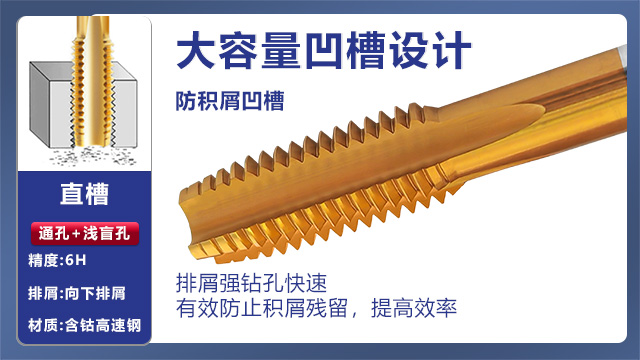
在风电设备深孔攻丝中,苏氏含钴镀钛加长直槽丝攻优势明显。苏氏含钴镀钛加长直槽丝攻的含钴高速钢材质提供高刚性,工业级镀钛涂层耐磨损,延长丝攻使用寿命。数控磨制的刃口锋利,使得苏氏含钴镀钛加长直槽丝攻切削阻力小,相比其他普通丝攻加工速度快。普通加长丝攻在深孔加工不锈钢时排屑困难,易导致丝攻折断,而苏氏含钴镀钛加长直槽丝攻的高刚性和镀钛涂层的润滑性搭配直槽设计,使得丝攻在加工一些不锈钢等一些难加工材料能够排屑顺畅,能稳定加工大深度螺纹,减少停机换丝攻次数,提高工作效率。苏氏先端丝攻在加工大直径通孔螺纹时兼顾了刚性高和稳定性好,能够抵抗较大切削力确保加工过程的平稳进行。韶关丝锥专卖店
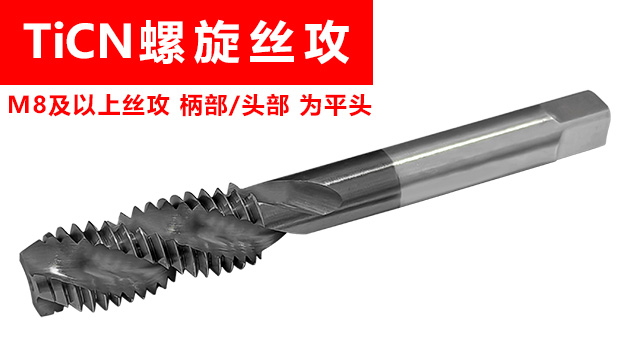
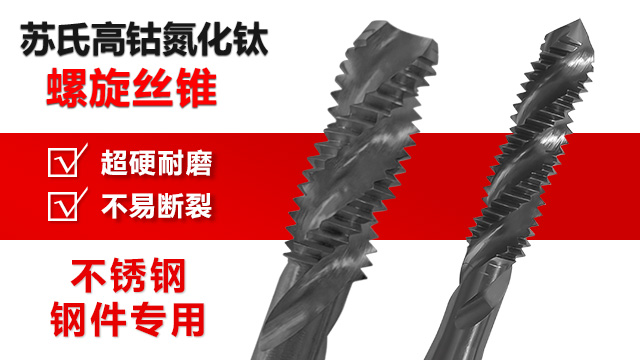
丝锥容屑槽的设计直接影响切屑的排出和丝锥的切削性能。容屑槽的主要作用是容纳切屑,并引导切屑排出加工区域。容屑槽的设计需考虑以下几个方面:① 容屑槽形状:常见的容屑槽形状有直槽、螺旋槽和波形槽等。直槽容屑槽结构简单,制造容易,但排屑性能较差;螺旋槽容屑槽排屑性能好,适用于深孔攻丝和长切屑材料加工;波形槽容屑槽兼具直槽和螺旋槽的优点,排屑性能和强度都较好。② 容屑槽尺寸:容屑槽的尺寸包括宽度、深度和截面积等。容屑槽宽度应根据丝锥直径和切屑厚度来确定,一般为丝锥直径的 0.2~0.3 倍。容屑槽深度应足够大,以容纳切屑,但不宜过大,以免降低丝锥的强度。容屑槽截面积应根据切屑的体积来确定,一般为切屑体积的 1.5~2 倍。③ 容屑槽数量:容屑槽的数量应根据丝锥直径和加工材料来确定。一般来说,丝锥直径越大,容屑槽数量越多;加工脆性材料时,容屑槽数量可适当减少;加工韧性材料时,容屑槽数量应适当增加。江苏高硬丝锥苏氏TiCN丝攻的含钴高速钢与 TiCN 涂层的特点组合,使得丝攻能够在高温环境下保持性能稳定,加工过程顺利。

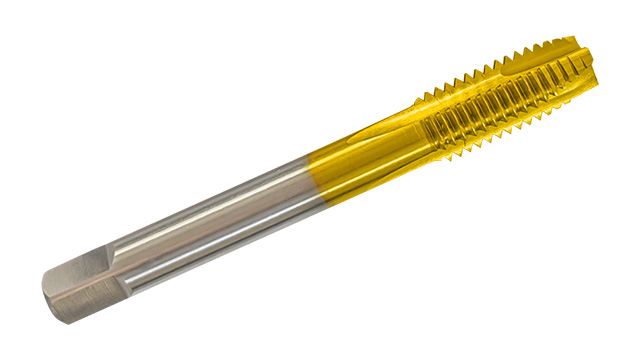
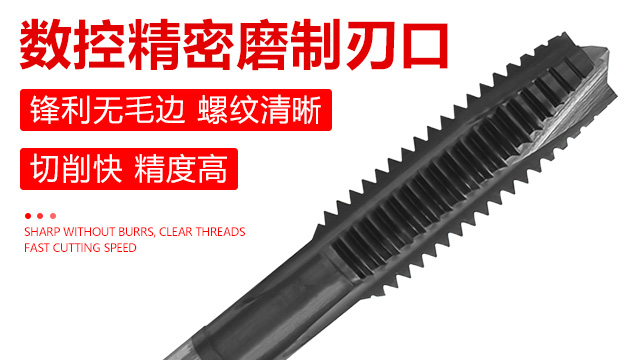
先端丝攻特点:苏氏先端丝攻的独特之处在于其前端锋刃槽部的特殊设计。这种设计使得在通孔攻牙时,切屑能够沿着特定的方向向前排出,可避免切屑在孔内的堆积。在加工钢铁系等切屑成线圈状的材料时,苏氏先端丝攻的优势较为明显。配合大容量排屑槽,它能够在高速攻牙作业中保持稳定的性能,减少因切屑堵塞而产生的扭力波动导致丝攻断裂的可能。同时避免积屑划伤螺纹表面影响加工质量,同时也有助于延长丝攻的使用寿命,是通孔螺纹加工的合适选择。
对于汽车变速箱壳体的深孔螺纹加工,苏氏含钴镀钛加长直槽丝攻是理想选择。含钴高速钢基材抗疲劳性好,工业级镀钛涂层降低丝攻摩擦系数,在加工材料时减少切削热的产生。刃口采用数控精密磨制,使得刃口锋利、切削快且加工出来的螺纹精度高。对比普通加长丝攻,其直槽设计在深孔内排屑更加稳定,苏氏含钴镀钛加长直槽丝攻在加工 45# 钢与不锈钢复合件时,普通丝攻易因排屑不畅卡断,而苏氏含钴镀钛加长直槽丝攻能够排屑顺畅,不易折断,能出色的完成 150mm 深度的螺纹加工,提升生产效率。对于不锈钢加工,丝锥的切削液应选用极压切削油。
为了分析挤压丝锥攻丝过程中的温度场分布,可采用实验测量和数值模拟两种方法。实验测量方法是通过在丝锥和工件上安装热电偶或红外热像仪等设备,直接测量攻丝过程中的温度变化。实验测量方法直观、准确,但成本较高,操作复杂。数值模拟方法是通过建立挤压丝锥攻丝过程的热力耦合模型,利用有限元软件模拟温度场的分布。数值模拟方法成本低、效率高,可以分析多种因素对温度场分布的影响。通过对挤压丝锥攻丝过程中的温度场分析,可以优化挤压丝锥的设计和加工参数,如选择合适的材料、几何参数和冷却润滑条件等,以降低温度,减少丝锥的磨损,提高螺纹质量和加工效率。丝锥的柄部与机床主轴的连接必须牢固可靠,常用的连接方式有莫氏锥度、直柄夹紧等,需确保同轴度要求。韶关丝锥专卖店
可调节丝锥是一种特殊类型的丝锥,通过调整其外径尺寸,可加工一定范围内不同公差的螺纹,提高工具通用性。韶关丝锥专卖店
攻丝前底孔直径的计算是保证螺纹加工质量的关键步骤。底孔直径过大,会导致螺纹牙型不完整,强度降低;底孔直径过小,会增加攻丝扭矩,易导致丝锥折断。底孔直径的计算公式因螺纹类型和材料而异。对于普通螺纹,底孔直径可按以下公式计算:D=d-P,其中 D 为底孔直径,d 为螺纹大径,P 为螺距。此公式适用于塑性材料,如钢、铝合金等。对于脆性材料,如铸铁、黄铜等,底孔直径可适当增大,一般为 D=d-P+(0.05~0.1) P。对于细牙螺纹,底孔直径的计算公式与普通螺纹相同,但需注意细牙螺纹的螺距较小,底孔直径的公差也相应较小。对于英制螺纹,底孔直径可根据螺纹规格查表确定。在实际生产中,还需根据丝锥的类型、加工工艺和材料特性等因素进行适当调整。例如,使用挤压丝锥时,底孔直径应比切削丝锥的底孔直径略大;对于深孔攻丝,底孔直径可适当减小,以补偿攻丝过程中的弹性变形。韶关丝锥专卖店