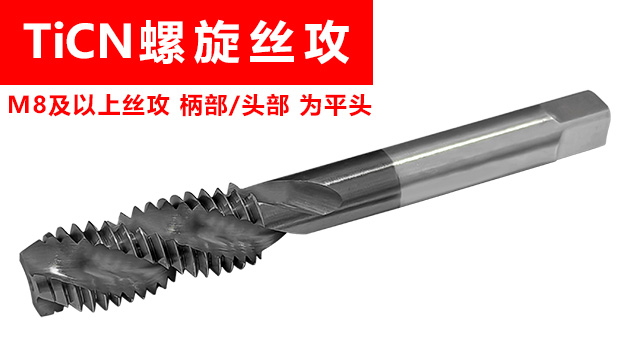
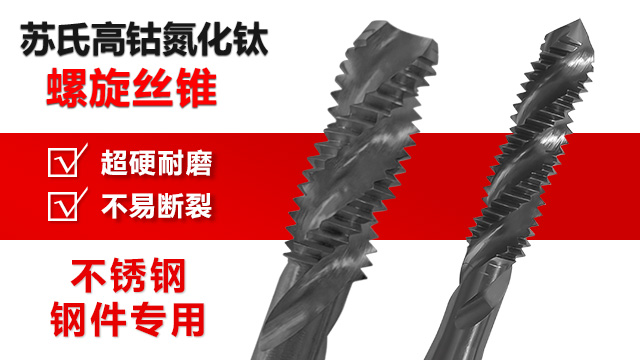
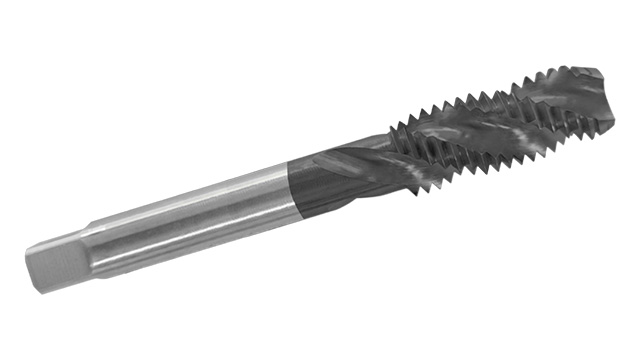
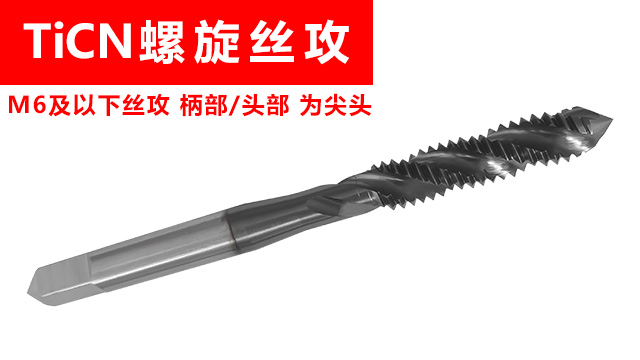
苏氏TiCN 螺旋丝攻凭借着出色的性能,在硬料加工中脱颖而出。苏氏TiCN 螺旋丝攻含钴高速钢材赋予其抗变形能力,TiCN 涂层则提升了苏氏TiCN 螺旋丝攻的表面耐磨性与抗氧化性,可轻松应对不锈钢等一些硬料材料。苏氏TiCN 螺旋丝攻的刃口经数控精密磨制,锋利耐磨,切削轻快,使得苏氏TiCN 螺旋丝攻加工效率提升。苏氏TiCN 螺旋丝攻的螺旋排屑槽经科学角度设计,确保了苏氏TiCN 螺旋丝攻排屑顺畅,避免卡屑导致的丝攻断裂,保持苏氏TiCN 螺旋丝攻在加工过程的连续性与稳定性。丝锥的螺纹牙型精度直接影响螺纹的配合性能,常见的牙型有米制、英制、统一螺纹等,需根据使用场景选择。湛江丝锥品牌推荐
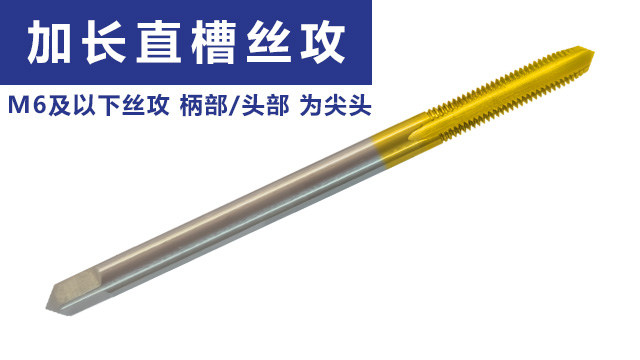
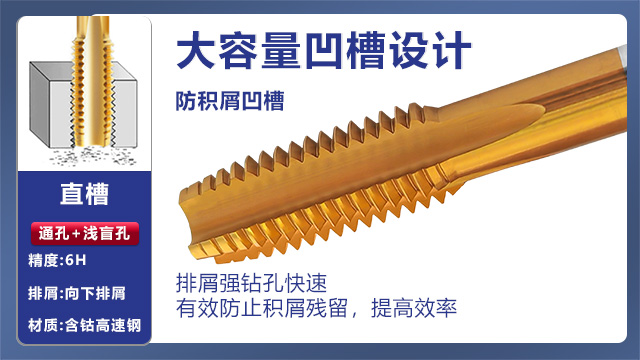
面对汽轮机叶片的不锈钢深孔攻丝,这款苏氏含钴镀钛加长直槽丝攻能够展现出色的实力。苏氏含钴高速钢基材,使得丝攻能够抵抗切削时产生的径向力,工业级镀钛涂层的抗耐热性能够在高温下保持硬度,适合连续加工不锈钢材质,并保持丝攻的性能。数控精密刃口锋利使进给速度提升,缩短单个叶片的加工时间。苏氏含钴镀钛加长直槽丝攻相较于非镀钛丝攻在高速切削中磨损快的问题,苏氏含钴镀钛加长直槽丝攻的耐磨耐用性延长了更换刃具周期,加长尺寸配合直槽设计排屑,能够在深孔中避免卡屑划伤螺纹表面,确保汽轮机叶片这种精密零件的加工质量。湛江丝锥品牌推荐丝锥的切削液选择需根据材料类型和加工要求进行,对于铝合金加工,可选用乳化液。。
盲孔攻丝是指在不通孔中加工螺纹的工艺,与通孔攻丝相比,盲孔攻丝的难度更大,需要注意以下工艺要点:① 底孔深度控制:盲孔的底孔深度应比螺纹深度大 3~5mm,以确保丝锥的切削部分能够完全进入底孔,避免丝锥与孔底碰撞。② 丝锥选择:应选择合适的丝锥类型,如螺旋槽丝锥或螺尖丝锥,以保证切屑能够顺利排出。对于深盲孔,可采用分段攻丝的方法,即先用较短的丝锥攻到一定深度,再用较长的丝锥继续攻丝。③ 切削参数调整:盲孔攻丝时,切削速度和进给量应适当降低,以减少切削力和扭矩,防止丝锥折断。同时,应增加切削液的供应量,以提高冷却和润滑效果。④ 排屑方式:盲孔攻丝的排屑困难,可采用以下方法改善排屑:定期退出丝锥,清理切屑;采用高压切削液冲洗切屑;使用具有内冷功能的丝锥,将切削液直接输送到切削区域。⑤ 螺纹深度控制:可使用深度规或限位装置来控制丝锥的攻丝深度,确保螺纹深度符合要求。在盲孔攻丝过程中,还需注意观察加工状态,如切削声音、加工扭矩等,发现异常情况应及时停机检查,排除故障后再继续加工。
攻丝过程中的振动会导致螺纹表面粗糙度增加、尺寸精度下降、丝锥寿命缩短等问题。因此,控制攻丝过程中的振动是保证螺纹加工质量的关键。攻丝过程中的振动主要由以下原因引起:① 机床刚性不足:机床的刚性不足会导致在攻丝过程中产生振动。解决方法是选择刚性好的机床,或对机床进行加固和改进。② 丝锥夹持不牢固:丝锥夹持不牢固会导致在攻丝过程中丝锥产生晃动,引起振动。解决方法是使用高精度的丝锥夹头,确保丝锥夹持牢固。③ 切削参数不当:切削速度过高、进给量过大或切削深度过深都会导致切削力增大,引起振动。解决方法是调整切削参数,选择合适的切削速度、进给量和切削深度。④ 丝锥几何参数不合理:丝锥的螺旋角、后角等几何参数不合理会导致切削力分布不均匀,引起振动。解决方法是优化丝锥的几何参数,使切削力分布均匀。⑤ 工件材料不均匀:工件材料的硬度、组织等不均匀会导致切削力波动,引起振动。解决方法是对工件材料进行预处理,如退火、调质等,使材料均匀。丝锥的容屑槽设计需根据切屑形态和排屑要求进行优化,对于长切屑材料,应采用较大的容屑槽空间和螺旋角。
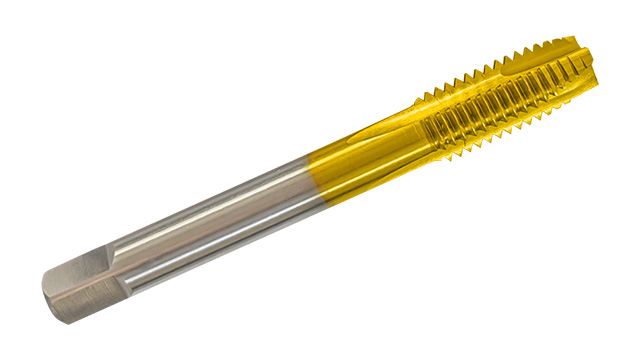
丝锥的制造工艺包括材料选择、锻造、轧制、切削加工、热处理、表面处理等多个环节。每个环节都对丝锥的质量和性能有着重要影响。材料选择是丝锥制造的基础,应根据丝锥的使用要求和加工材料选择合适的材料。常见的丝锥材料有高速钢、硬质合金、粉末冶金高速钢等。锻造和轧制是丝锥制造的关键环节,通过锻造和轧制可以改善材料的组织结构,提高材料的强度和韧性。切削加工是形成丝锥几何形状的重要环节,包括车削、铣削、磨削等工艺。热处理可以提高丝锥的硬度和耐磨性,常见的热处理工艺有淬火、回火等。表面处理可以改善丝锥的表面性能,如涂层处理可以提高丝锥的耐磨性和抗粘附性。丝锥的质量控制贯穿于整个制造过程,包括原材料检验、半成品检验和成品检验。原材料检验主要检查材料的化学成分、硬度、金相组织等是否符合要求。半成品检验主要检查锻造、轧制、切削加工等工序的加工质量,如尺寸精度、形状精度、表面粗糙度等。成品检验主要检查丝锥的质量,如螺纹尺寸精度、表面硬度、涂层质量等。常见的检验方法有显微镜观察、硬度测试、螺纹量规检测、涂层厚度检测等。通过严格的质量控制,可以确保丝锥的质量和性能符合要求,提高丝锥的可靠性和使用寿命。苏式氮化钛先端丝攻,先端切削刃经氮化钛镀膜,含钴高速钢耐磨损,通孔加工时,排屑向前不划伤已加工面。高钴丝锥品牌
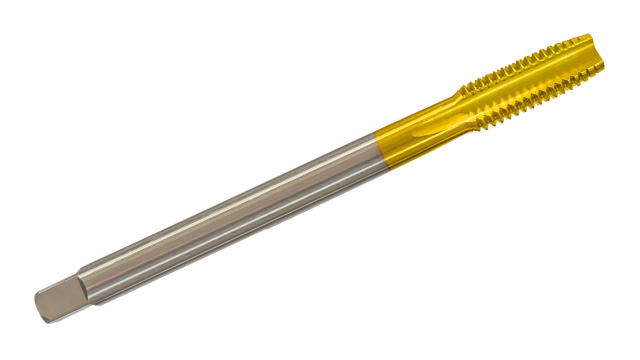
工业级镀钛涂层使得苏氏含钴镀钛丝攻在高速切削工件时,阻隔热量传递,避免丝攻因高温退火而降低硬度。湛江丝锥品牌推荐
对于汽车变速箱壳体的深孔螺纹加工,苏氏含钴镀钛加长直槽丝攻是理想选择。含钴高速钢基材抗疲劳性好,工业级镀钛涂层降低丝攻摩擦系数,在加工材料时减少切削热的产生。刃口采用数控精密磨制,使得刃口锋利、切削快且加工出来的螺纹精度高。对比普通加长丝攻,其直槽设计在深孔内排屑更加稳定,苏氏含钴镀钛加长直槽丝攻在加工 45# 钢与不锈钢复合件时,普通丝攻易因排屑不畅卡断,而苏氏含钴镀钛加长直槽丝攻能够排屑顺畅,不易折断,能出色的完成 150mm 深度的螺纹加工,提升生产效率。湛江丝锥品牌推荐