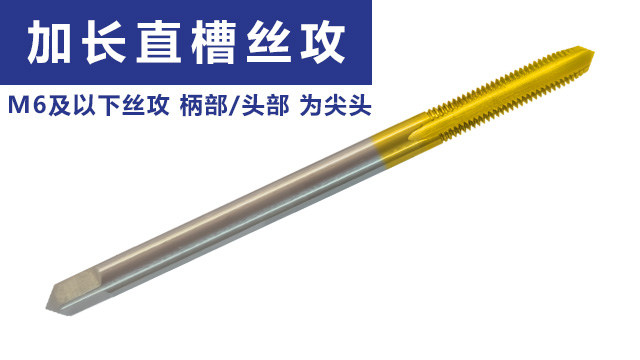
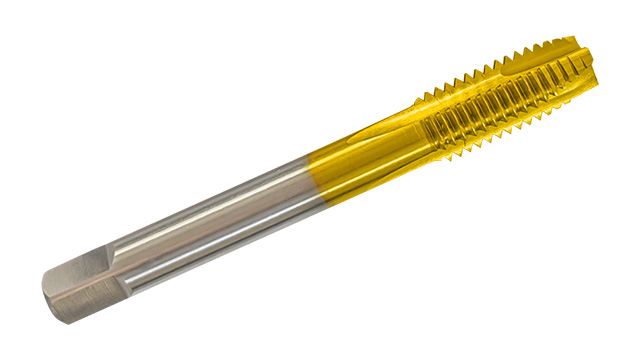
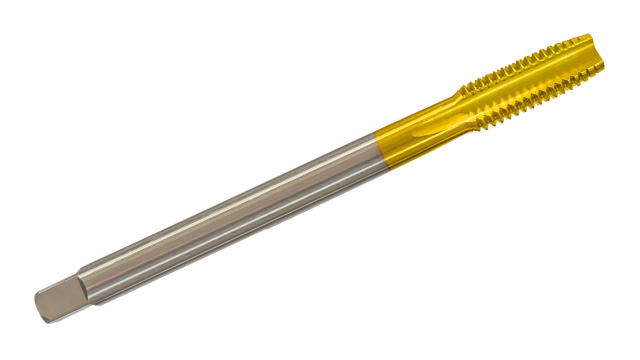
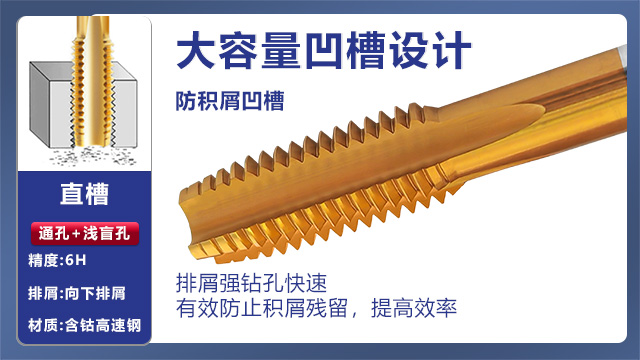
氮化钛涂层优势:氮化钛涂层以其高硬度受到关注,苏氏丝锥上的氮化钛涂层为丝锥提供了保护。高硬度的涂层使得丝锥在加工过程中能够较好地抵抗磨损,尤其是在加工硬度较高的材料时,氮化钛涂层能够保持丝锥刃口的锋利度,确保加工的顺利进行。氮化钛涂层还具有良好的热稳定性,在高速切削产生高温的情况下,依然能够保持其性能,不会因温度升高而发生软化或脱落。此外,氮化钛涂层的化学稳定性较好,能够抵抗一些化学物质的侵蚀,有助于提高苏氏氮化钛丝锥的耐用性和可靠性。苏氏氮化钛先端丝攻,氮化钛涂层更加耐磨,先端通孔加工时可承受较高切削力,含钴高速钢基材强韧,不易断。东莞丝锥品牌推荐
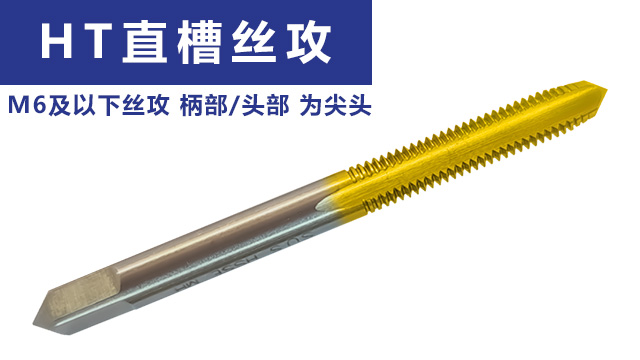
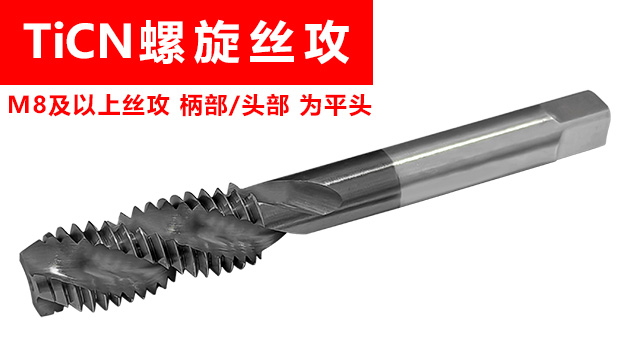
挤压丝锥是一种通过塑性变形而非切削来形成螺纹的丝锥。其工作原理是:当挤压丝锥旋转并轴向进给时,丝锥的牙型迫使工件材料发生塑性流动,填充到丝锥的牙型间隙中,从而形成与丝锥牙型一致的内螺纹。挤压丝锥的优势在于:① 加工出的螺纹强度高,因为材料的纤维组织未被切断,而是被连续地挤压在一起;② 螺纹表面质量好,表面粗糙度低,抗疲劳性能强;③ 无切屑产生,避免了切屑堵塞和排屑困难的问题,适用于盲孔和深孔加工;④ 加工效率高,可在一次进给中完成螺纹加工。挤压丝锥适用于铝、铜、低碳钢等延展性好的材料,但不适用于脆性材料。HSSE丝锥现货螺旋丝攻是苏氏TiCN丝攻的样式之一,螺旋形槽型设计在加工盲孔时能够将切屑向上排出,避免切屑在孔底堆积。
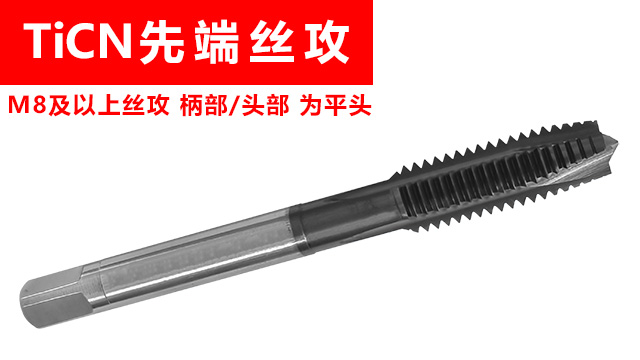
苏氏先端丝攻在流水线批量加工中的节奏适配:苏氏先端丝攻在流水线批量加工中,能较好地适配生产线的节奏。流水线生产讲究的是效率和统一,每个环节的时间都有严格控制,苏氏先端丝攻稳定的切削性能和出色的排屑能力,使得每个工件的攻丝时间相对固定,不会出现上下波动,便于生产线的节拍控制。在汽车零部件的流水线生产中,如发动机缸体的多个通孔螺纹加工,发动机缸体需要加工的螺纹数量多,且每个螺纹的加工要求都一样,苏氏先端丝攻能与流水线的传送速度配合,在规定时间内完成每个螺纹的加工,能够在长时间加工下保持切削性能,减少损耗率和更换刃具时间,提高批量生产的效率,让整个生产流程顺利进行。
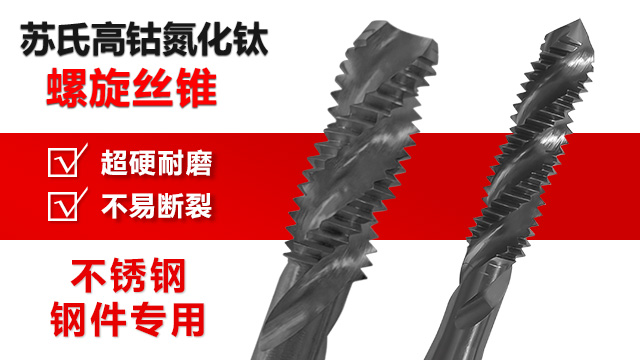
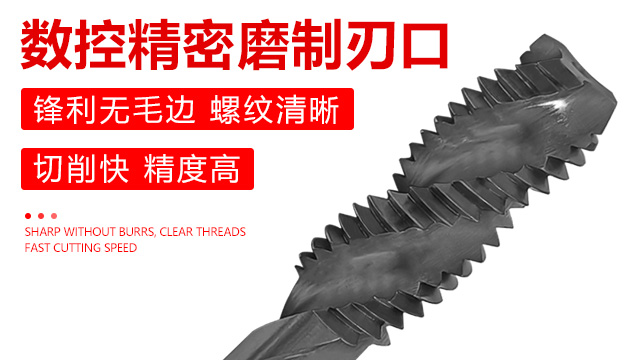
螺旋丝攻特点:苏氏螺旋丝攻的螺旋槽设计是其一行特性。在切削过程中,切屑会沿着螺旋槽向上或向下排出(根据螺旋方向而定),这种排屑方式能够将切屑从加工区域带出,特别适合盲孔加工,因为在盲孔中,切屑无法像通孔那样直接排出,苏氏螺旋丝攻的排屑方式解决了这一问题。同时,螺旋槽的设计还能增加丝攻的切削刃长度,有助于提高切削效率。在加工一些粘性较大的材料时,苏氏螺旋丝攻能够较好地将切屑排出,避免切屑粘附在丝锥上,影响加工质量和丝锥寿命。丝锥的精度等级分为多个级别,如 H1、H2 等,不同级别对应不同的螺纹公差范围,需根据产品要求选择精度等级。
为了分析挤压丝锥攻丝过程中的温度场分布,可采用实验测量和数值模拟两种方法。实验测量方法是通过在丝锥和工件上安装热电偶或红外热像仪等设备,直接测量攻丝过程中的温度变化。实验测量方法直观、准确,但成本较高,操作复杂。数值模拟方法是通过建立挤压丝锥攻丝过程的热力耦合模型,利用有限元软件模拟温度场的分布。数值模拟方法成本低、效率高,可以分析多种因素对温度场分布的影响。通过对挤压丝锥攻丝过程中的温度场分析,可以优化挤压丝锥的设计和加工参数,如选择合适的材料、几何参数和冷却润滑条件等,以降低温度,减少丝锥的磨损,提高螺纹质量和加工效率。苏氏镀钛先端丝攻,通孔加工时切入平稳,镀钛涂层的耐热性使丝攻不易软化,能够长时间保持切削性能。东莞丝锥品牌推荐
苏氏镀钛螺旋丝攻,采用高钴高速钢材质,工业级镀钛涂层使得丝功更耐磨耐用,适合加工不锈钢等难加工材料。东莞丝锥品牌推荐
攻丝过程中的振动会导致螺纹表面粗糙度增加、尺寸精度下降、丝锥寿命缩短等问题。因此,控制攻丝过程中的振动是保证螺纹加工质量的关键。攻丝过程中的振动主要由以下原因引起:① 机床刚性不足:机床的刚性不足会导致在攻丝过程中产生振动。解决方法是选择刚性好的机床,或对机床进行加固和改进。② 丝锥夹持不牢固:丝锥夹持不牢固会导致在攻丝过程中丝锥产生晃动,引起振动。解决方法是使用高精度的丝锥夹头,确保丝锥夹持牢固。③ 切削参数不当:切削速度过高、进给量过大或切削深度过深都会导致切削力增大,引起振动。解决方法是调整切削参数,选择合适的切削速度、进给量和切削深度。④ 丝锥几何参数不合理:丝锥的螺旋角、后角等几何参数不合理会导致切削力分布不均匀,引起振动。解决方法是优化丝锥的几何参数,使切削力分布均匀。⑤ 工件材料不均匀:工件材料的硬度、组织等不均匀会导致切削力波动,引起振动。解决方法是对工件材料进行预处理,如退火、调质等,使材料均匀。东莞丝锥品牌推荐