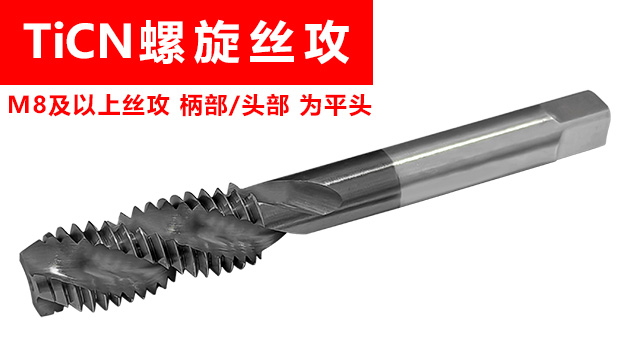
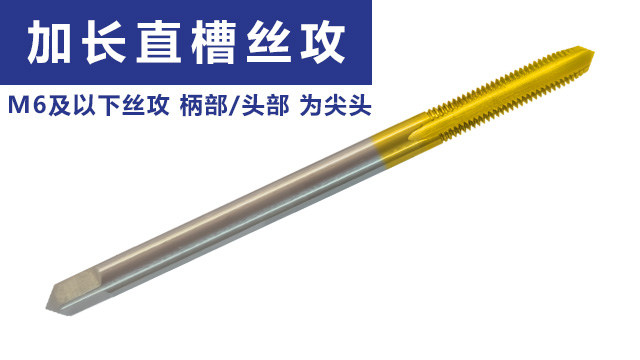
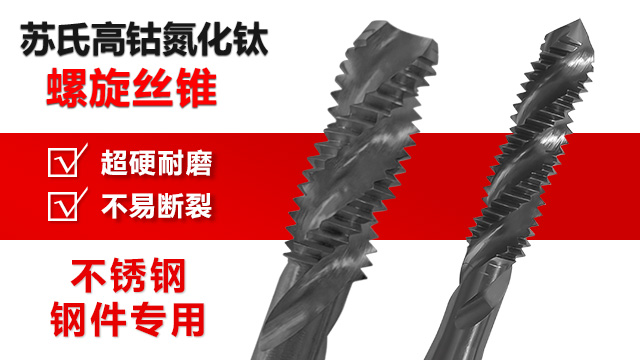
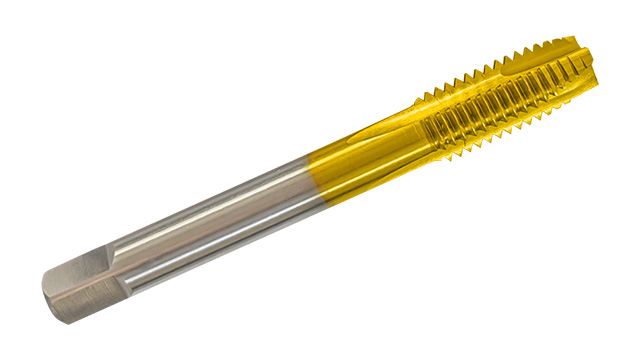
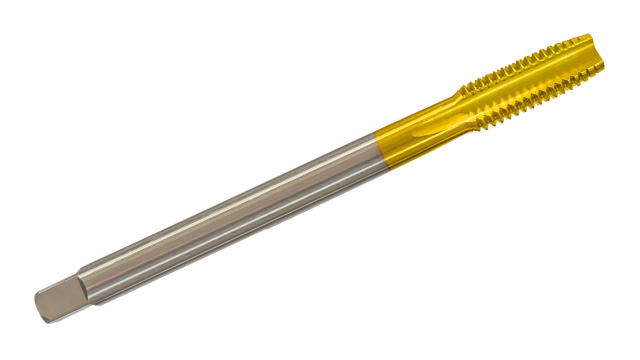
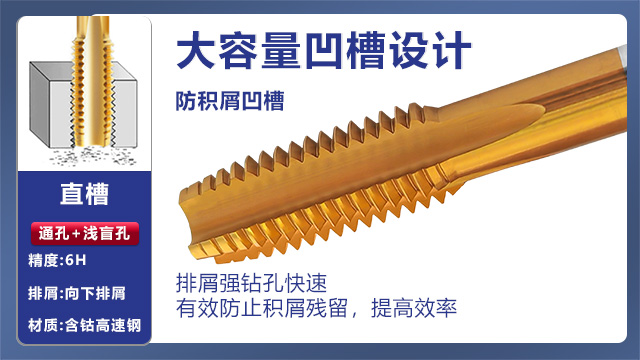
氮化钛涂层优势:氮化钛涂层以其高硬度受到关注,苏氏丝锥上的氮化钛涂层为丝锥提供了保护。高硬度的涂层使得丝锥在加工过程中能够较好地抵抗磨损,尤其是在加工硬度较高的材料时,氮化钛涂层能够保持丝锥刃口的锋利度,确保加工的顺利进行。氮化钛涂层还具有良好的热稳定性,在高速切削产生高温的情况下,依然能够保持其性能,不会因温度升高而发生软化或脱落。此外,氮化钛涂层的化学稳定性较好,能够抵抗一些化学物质的侵蚀,有助于提高苏氏氮化钛丝锥的耐用性和可靠性。攻丝前的底孔直径计算至关重要,需根据螺纹规格、材料特性和丝锥类型来确定,以确保螺纹的强度和加工质量。特点丝锥按需定制
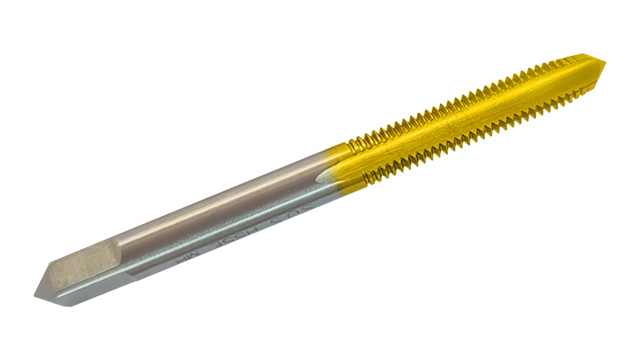
氮化钛先端丝攻在高硬度铸件加工中的表现:苏氏氮化钛先端丝攻在加工高硬度铸件,如铸铁、铸钢等时,能较好地应对铸件表面可能存在的砂眼、气孔等缺陷。这些铸件在铸造过程中,难免会出现一些细小的瑕疵,而氮化钛涂层的高硬度特性,使得刃口在接触到这些缺陷时不易受损,不会像普通丝攻那样容易崩刃,仍能保持稳定的切削状态。先端排屑设计能够及时将铸件加工产生的碎屑排出,避免碎屑在缺陷处堆积导致的加工中断。在机床床身的铸件螺纹加工中,机床床身体积大、重量沉,一旦加工中断重新调整很麻烦,这种性能可减少因铸件本身缺陷对螺纹质量的影响,保证加工顺利进行特点丝锥按需定制攻丝过程中的扭矩监测可实时反映加工状态,当扭矩超过设定阈值时,系统可自动报警或停机,防止丝锥损坏。
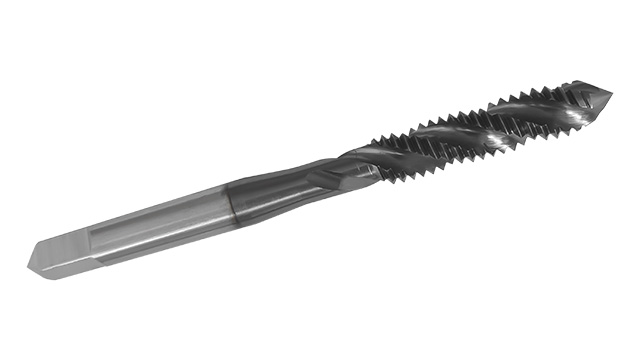
丝锥的柄部设计直接影响其与机床或工具的连接可靠性和传动效率。常见的丝锥柄部形式包括直柄、方榫柄、莫氏锥柄等。直柄丝锥的柄部直径与切削部分直径相同,通常用于小直径丝锥和机用丝锥。直柄丝锥与机床主轴的连接方式有多种,如弹簧夹头夹紧、液压夹头夹紧、热装夹头等。方榫柄丝锥的柄部为方形,用于手动攻丝时与丝锥扳手配合使用。方榫的尺寸根据丝锥的直径确定,常见的方榫尺寸有 6×6mm、8×8mm、10×10mm 等。莫氏锥柄丝锥的柄部为莫氏锥度,用于与机床主轴的莫氏锥孔配合。莫氏锥柄丝锥具有较高的同轴度和连接刚度,适用于高精度螺纹加工。在选择丝锥柄部形式时,需根据机床的类型、加工要求和丝锥的尺寸等因素进行综合考虑。例如,对于数控机床,通常采用直柄丝锥,并配以高精度的夹头,以确保丝锥的定位精度和切削稳定性。
在自动化生产线上,丝锥的应用非常广且关键。自动化生产对丝锥的要求更高,不*需要丝锥具有高的精度和可靠性,还需要能够适应高速、高效的加工环境。在自动化生产中,丝锥的应用特点主要体现在以下几个方面:① 高速切削:自动化生产线通常采用高速切削技术,以提高生产效率。因此,丝锥需具备良好的热稳定性和耐磨性,能够在高速切削条件下保持切削性能。② 自动更换:在自动化生产线上,丝锥需要能够自动更换,以实现连续加工。这要求丝锥的柄部设计标准化,便于与自动换刀系统配合使用。③ 在线监测:为确保加工质量和生产安全,自动化生产线通常配备在线监测系统,实时监测丝锥的磨损状态和加工过程。当丝锥磨损到一定程度或出现异常情况时,系统会自动报警并更换丝锥。④ 批量加工:自动化生产线适用于大批量生产,因此丝锥的使用寿命和可靠性至关重要。需选择质量稳定、寿命长的丝锥,并进行合理的刀具管理。丝锥的容屑槽设计需根据切屑形态和排屑要求进行优化,对于长切屑材料,应采用较大的容屑槽空间和螺旋角。
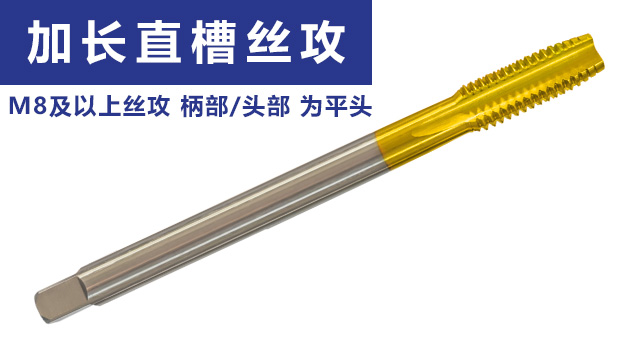
丝锥的切削锥长度是指丝锥前端切削部分的长度,通常用锥度表示。切削锥长度的选择直接影响丝锥的切入性能、切削力和螺纹加工质量。根据切削锥长度的不同,丝锥可分为短锥丝锥、中锥丝锥和长锥丝锥。短锥丝锥的切削锥长度较短,锥度较大,一般为 4°~6°。短锥丝锥的切入性能较差,但切削力较小,适用于通孔攻丝和对螺纹起始部分要求不高的场合。中锥丝锥的切削锥长度适中,锥度一般为 8°~10°。中锥丝锥的切入性能和切削力都比较适中,适用于大多数场合的螺纹加工。长锥丝锥的切削锥长度较长,锥度较小,一般为 12°~14°。长锥丝锥的切入性能好,适用于盲孔攻丝和对螺纹起始部分要求较高的场合。加工硬度较低的材料时,苏氏镀钛含钴丝攻能够以较快的切屑速度加工,保持耐用度,节省成本,提高工作效率。江门合资丝锥
在加工硬度较高的一些难加工材料时,苏氏TiCN丝攻的材质与涂层优势能够,使得丝攻轻松加工一些难加工材料。特点丝锥按需定制
在自动化生产中,丝锥的管理也非常重要。合理的刀具管理可以提高丝锥的使用寿命,降低生产成本,保证生产效率。丝锥的管理包括刀具的采购、库存、使用、维护和报废等环节。在采购丝锥时,需选择质量可靠、信誉好的供应商,并根据生产需求选择合适的丝锥类型和规格。在库存管理方面,需建立完善的刀具库存管理制度,定期盘点刀具,确保刀具的数量和质量符合要求。在使用和维护方面,需严格按照操作规程使用丝锥,并定期对丝锥进行清洗、保养和修磨。在报废管理方面,需及时更换磨损超限或损坏的丝锥,并对报废的丝锥进行妥善处理。特点丝锥按需定制