1/2 柄钻 —— 通用适配,稳定切削:1/2 标准柄径严格遵循行业规范,这一设计使其能够与各类主流手电钻、台钻实现无缝对接,适配性高,覆盖了市场上 90% 以上的手持钻孔设备,无论是工业级设备,还是家用的小型钻孔工具,都能轻松兼容。高速钢基材在出厂前经过了严格的硬度检测,确保其硬度达标,在加工木材、塑料及薄金属等多种材料时,刃口能够保持良好的状态,不易出现崩缺现象,延长了钻头的使用寿命。排屑槽内壁进行了镜面抛光处理,这种精细的加工工艺降低了切屑的附着力,在连续钻孔过程中,排屑效率能够提升 40%,从而避免了因排屑不畅导致的切削阻力增大问题,让钻孔过程更加顺畅轻松不费力,即使是长时间连续作业,也能保持稳定的性能。 苏氏高钴加长钻长 150 到 300mm,工业里钻深孔刚好,4 到 13mm 的孔能钻,耐磨的特性也很实用。高钴麻花钻头现货
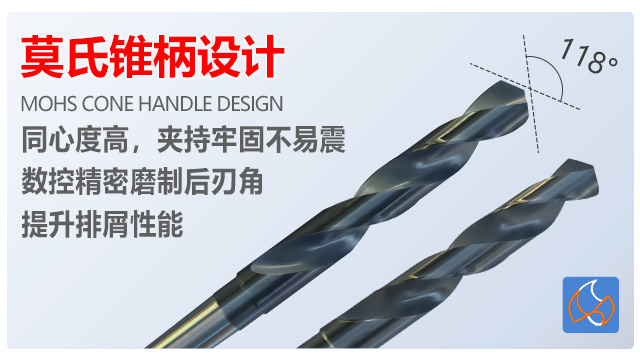
麻花钻头的选购关键指标与参数匹配:选购时需关注①材料:根据工件材料选择高速钢(碳钢、铸铁)或硬质合金(不锈钢、淬火钢);②直径精度:IT11-IT13 级用于普通加工,IT8-IT10 级用于精密加工;③螺旋角:塑性材料选大螺旋角,脆性材料选小螺旋角;④涂层:高速切削或难加工材料需涂层钻头。例如,加工 45# 钢(HB200)时,应选 W6Mo5Cr4V2 高速钢钻头,直径 10mm,螺旋角 25°,顶角 118°,未涂层;加工 304 不锈钢时,需选整体硬质合金钻头,直径 8mm,螺旋角 30°,顶角 110°,TiAlN 涂层。潮州内冷麻花钻头品牌推荐工业上钻不锈钢这些难加工的材料,就用苏氏高钴钻,含 8% 的钴特别耐用,干活效率能提不少。
麻花钻头在自动化生产中的应用:在现代自动化生产线中,麻花钻头大多应用于数控机床(CNC)、加工中心和机器人钻孔单元。自动化加工对钻头的质量和一致性要求非常的高,因此通常采用硬质合金或涂层钻头以提高麻花钻头的寿命和稳定性。此外,自动化系统能够精确控制切削参数,确保每个孔的加工质量一致。为了减少换刀时间,许多生产线还使用快换刀柄或模块化钻头系统。麻花钻头的高效性和适应性使其成为大批量生产中不可或缺的工具。
出色品质,源自专业 —— 苏氏麻花钻头:在竞争激烈的钻孔工具市场中,苏氏麻花钻头凭借着过硬的品质站稳脚跟,成为众多用户的信赖之选。我们精选高速钢材质,这种材质具有出色的硬度和韧性,能确保钻头在长时间使用中不易出现断裂、变形等问题,确保了钻头的耐用性。再加上数控精密磨制刃口工艺,每一个刃口都经过精细打磨,角度误差在极小范围内,让切削精度得到提升,钻孔时能轻松保证孔径的准确性。大容量排屑槽设计更是一大亮点,槽体深度和宽度经过科学计算,在钻孔过程中能较快将切屑排出,避免因切屑堆积而影响钻孔效率,甚至损坏工件。相比普通麻花钻头,苏氏产品在材质选择、加工工艺和结构设计上都更胜一筹,无论是大规模的工业生产,还是家庭装修中的 DIY 钻孔作业,都能完美胜任,为您的工作带来便捷。
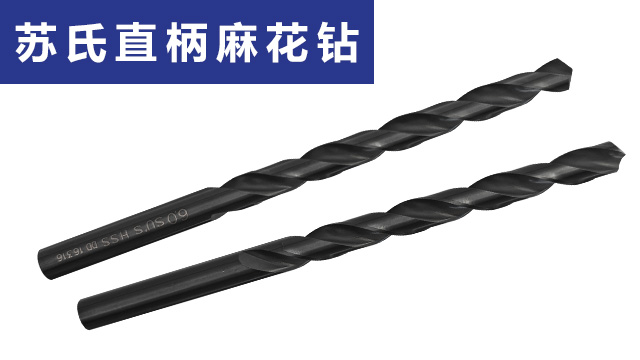
苏氏加长钻在工业上适配性强,1 到 16mm 的孔都能钻,长度够长,工件深处的孔也能钻得很到位。
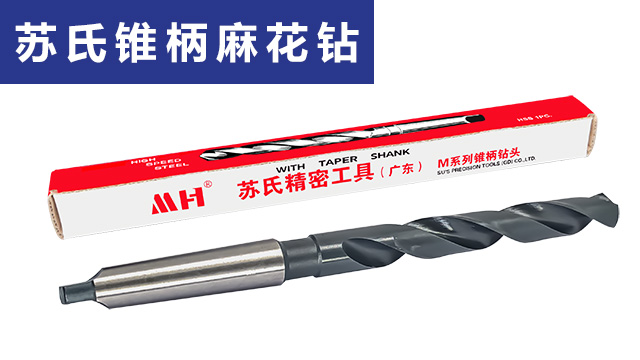
高速钢麻花钻头的材料特性与应用:高速钢(HSS)是麻花钻头的传统材料,典型牌号如 W6Mo5Cr4V2,具有较高的硬度(63-66HRC)和耐磨性,同时还具备良好的韧性,能承受一定的冲击载荷。高速钢麻花钻头适合加工碳钢、合金钢、铸铁等中等硬度材料,切削速度一般在 15-30m/min。高速钢麻花钻头主要优势在于热处理后综合性能均衡,可通过刃磨多次重复使用,成本较低,一般应用于普通机床加工和小批量生产场景,如机械维修、模具制造中的孔加工。工业领域选苏氏氮化钻准没错,性价比高,能降低加工成本,同时保证钻孔质量,提升生产效益。肇庆合资麻花钻头哪家好
苏氏氮化钻在工业批量加工中很划算,不用花太多钱,钻出来的孔质量也有保证,性价比特别高。高钴麻花钻头现货
高钴加长钻 —— 石油设备维修的利器:石油钻井平台的设备维修中,高钴加长钻是处理深孔的关键。含钴高速钢基材让它在钻削油田用高强度合金钢管时,耐磨性比普通加长钻提升 50%,200mm 深的孔一次钻成无需换刀。其刃口进行了 “强化刃” 处理,横刃宽度缩减至 0.5mm,进刀更省力,配合螺旋槽内的排屑导向筋,在钻深孔时切屑呈螺旋状有序排出,避免堵塞。在维修抽油机的曲轴时,在钻出油道孔,孔的直线度误差不超过 0.1mm,确保润滑油顺畅流通。这种 “长寿命 + 高精度” 的特性,让它在野外作业中减少设备停机时间高钴麻花钻头现货








