深孔加工是麻花钻头的一大挑战,因为钻头容易偏离或断裂。为了确保深孔的质量,建议使用加长钻头时降低进给量,并分步进行加工(如先钻导向孔)。此外,使用内冷式钻头能够将冷却液直接输送到切削区域,有效排屑和降温。在加工过程中,定期退出钻头以清理切屑也是必要的。对于高精度深孔,还可以采用枪钻或BTA钻等工具,但麻花钻头因其成本低和通用性,仍然是许多场合的选择。所以深孔麻花钻通常采用内冷设计,通过钻头内部通道将切削液输送到切削区域,实现高效冷却和排屑。在工业上苏氏氮化钻,性能可靠且性价比高,适合工业大规模加工使用,为企业节省开支的同时确保生产质量。东莞苏氏麻花钻头现货
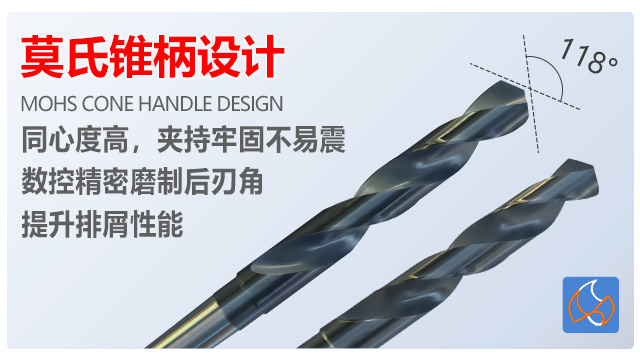
麻花钻头的刃磨是保持其良好切削性能的重要环节。随着钻孔次数的增加,麻花钻头的切削刃会逐渐磨损,导致切削力增大、钻孔质量下降。此时,就需要对钻头进行刃磨。刃磨麻花钻头需要一定的技巧和经验,一般需要使用专门的刃磨设备,如砂轮。在刃磨过程中,要保证两条主切削刃的长度、角度以及横刃的形状符合要求。首先,将钻头的切削刃对准砂轮的边缘,以合适的角度进行磨削,使主切削刃恢复锋利。同时,要注意控制磨削量,避免过度磨削导致钻头切削刃变薄、强度降低。对于横刃,也需要进行适当的修磨,减小其轴向力。正确的刃磨能够使麻花钻头恢复良好的切削性能,延长其使用寿命,降低加工成本。茂名本地附近麻花钻头推荐工业场景中的苏氏高钴加长钻,兼具耐磨性与深钻能力,能够满足对一些难加工材料进行深孔加工需求。
大容量排屑槽设计 —— 排屑顺畅的关键:苏氏麻花钻头的大容量排屑槽设计是经过反复试验和优化的结果,充分考虑了不同材料钻孔时的排屑需求。排屑槽的深度和宽度比普通钻头大 30% 以上,能容纳更多的切屑,在钻孔过程中,切屑能沿着槽体排泄顺畅,避免在孔内堆积。槽体的螺旋角度经过精心设计,与钻头的旋转速度相匹配,产生强大的排屑动力,即使是在粘性较大的材料,如铝合金、紫铜等钻孔时,也能保证排屑顺畅。普通钻头的排屑槽往往较小,容易出现排屑不畅的情况,导致切屑堵塞,不*影响钻孔速度,还可能划伤工件表面,甚至损坏钻头。苏氏麻花钻头的大容量排屑槽能够解决了这些问题,让钻孔工作更加快速、轻松不费力和稳定。
麻花钻头的国际标准与规格:麻花钻头的尺寸和公差通常遵循国际标准和行业规范,如ISO(国际标准化组织)或DIN(德国工业标准)。ISO 标准规定了钻头直径、公差、几何参数等要求;中国 GB 标准与 ISO 接轨,细化了不同材质和用途的技术参数。行业标准如美国 ANSI、德国 DIN 等也对麻花钻进行规范。常见的规格包括直径(从0.1mm到100mm以上)、总长度和刃长。此外,钻柄也有多种形式,如圆柱柄、莫氏锥柄和快速更换柄,以适应不同的机床接口。在选择钻头时,需确保其符合加工要求和设备兼容性。标准化不*提高了钻头的互换性,也为用户提供了明确的质量参考。苏氏氮化钻主打高性价比,契合工业批量加工需求,性能稳定,能在保证钻孔质量的同时,降低工业生产成本。
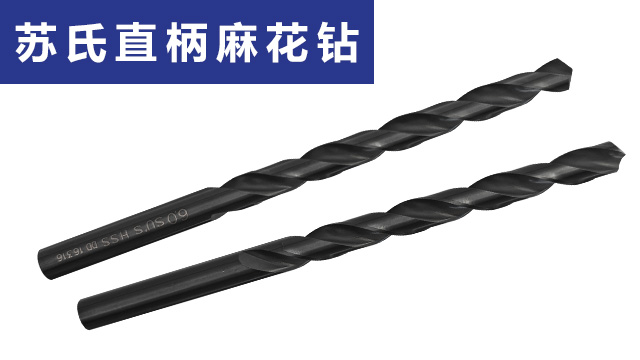
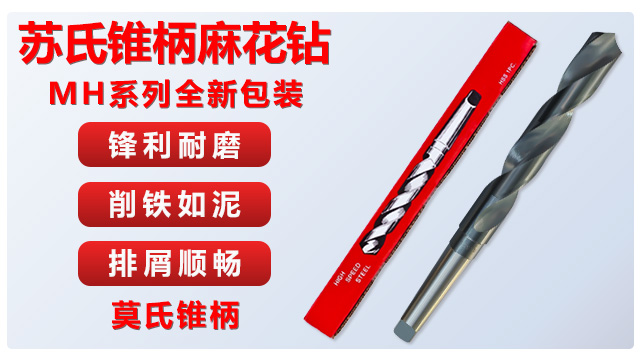
高钴钻 —— 耐磨先锋,高效切削:苏氏高钴钻之所以具有出色的耐磨性能,关键在于其采用了含钴高速钢基材。钴元素的加入能显著提高高速钢的红硬性和耐磨性,让钻头在高温环境下仍能保持良好的切削性能,即使在连续钻孔导致钻头温度升高的情况下,也不会出现刃口软化的现象。数控磨制的切削刃经过精细打磨,锋利程度远超普通钻头,能轻松切入不锈钢、合金钢、高速钢等难切削材料,切削过程更加顺畅,减少了对设备的冲击力。与普通高速钢钻头相比,苏氏高钴钻的使用寿命延长了 30% 以上,在加工难切削材料时,钻孔效率能提高 40% 左右。对于需要经常加工硬质材料的工厂和车间来说,选择苏氏高钴钻能够减少更换钻头的频率,提高生产效率,降低生产成本。工业里钻大孔就找苏氏锥柄钻,莫氏锥柄接上设备很稳,能做不少大规格的,重型加工时用着特别顺手。佛山涂层麻花钻头厂家现货
苏氏高钴钻含 8% 的钴,在工业钻孔时特别抗磨损,钻不锈钢这些难弄的材料,还能保持好性能,效率高。东莞苏氏麻花钻头现货
横刃的修磨技巧与钻孔精度提升:横刃是两主切削刃在钻芯处的连接线,标准麻花钻头的横刃较长,会产生较大轴向力(占总轴向力的 50%)和扭矩,导致钻孔精度下降。通过修磨横刃可缩短其长度(通常修磨至原长的 1/5-1/3),并形成内刃(内刃斜角 50°-55°,内刃前角 0°-15°),从而减小轴向力,改善定心性能。修磨时需注意对称性,避免因横刃不对称导致钻孔偏斜,对于精密钻孔(如孔径公差<0.05mm),横刃修磨是关键工序。,,,,,,东莞苏氏麻花钻头现货








