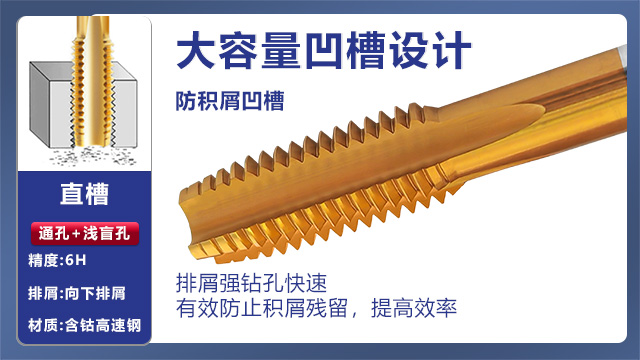
多头丝锥是一种在同一轴线上具有多个切削刃的丝锥,其结构特点是在丝锥的圆周上均匀分布着多个切削刃,每个切削刃负责加工一部分螺纹。多头丝锥的主要优点是加工效率高,可明显缩短攻丝时间。多头丝锥的加工效率高主要体现在以下几个方面:① 多刃切削:多头丝锥的多个切削刃同时参与切削,每个切削刃的切削负荷减小,可采用更高的切削速度和进给量,从而提高加工效率。② 减少切削行程:由于多头丝锥的每个切削刃只加工一部分螺纹,因此丝锥的切削行程缩短,攻丝时间减少。③ 改善排屑性能:多头丝锥的容屑槽数量增多,排屑空间增大,排屑性能得到改善,可减少切屑堵塞和丝锥折断的风险。多头丝锥的缺点是结构复杂,制造难度大,成本高;对机床的动力和刚性要求较高,否则容易产生振动和噪声。丝锥尖锐的头部能够引导丝锥进入工件减少了初始切削时的阻力,使丝锥能够更顺畅地切入材料,提高加工效率。高钴丝锥哪家好
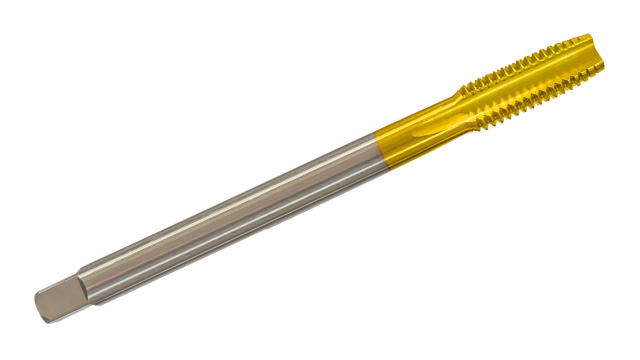
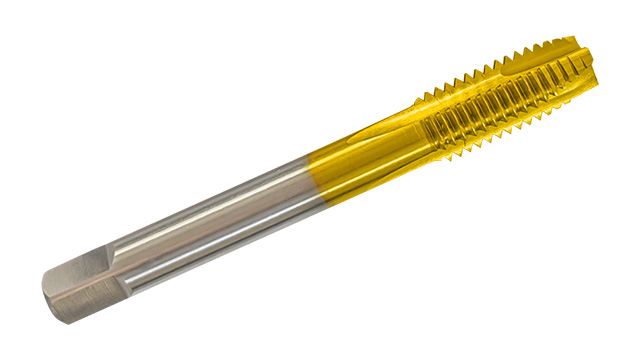
镀钛涂层优势:苏氏镀钛机用丝锥采用的工业级镀钛工艺在丝锥表面形成了一层镀钛涂层。这层涂层具有多项优势,首先,镀钛涂层能够提高丝锥的表面硬度,使苏氏镀钛机用丝锥更耐磨,增强抵抗切削过程中的磨损能力。其次,镀钛涂层能够降低丝锥与工件之间的摩擦系数,减少切削热的产生,这有助于提高苏氏镀钛机用丝锥的使用寿命,改善加工表面质量,使加工出的螺纹更加光滑。此外,镀钛涂层还具有一定的防腐蚀性能,能够在一定程度上保护苏氏镀钛机用丝锥免受环境因素的侵蚀,延长苏氏镀钛机用丝锥的储存和使用时间。高广东丝锥哪家好含钴高速钢的使用,使得苏氏镀钛丝攻在各种金属材料如钢材、一些较难加工的金属,都能轻松地完成螺纹加工。
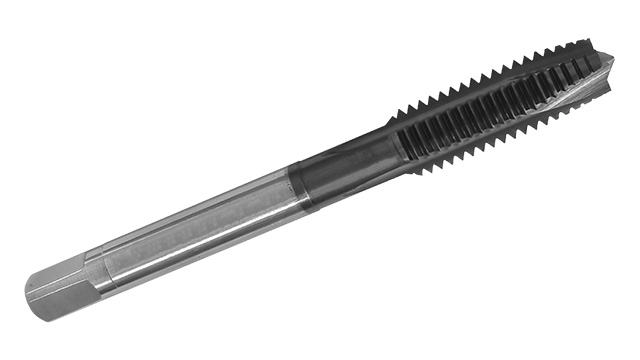
挤压丝锥是一种通过塑性变形而非切削来形成螺纹的丝锥。其工作原理是:当挤压丝锥旋转并轴向进给时,丝锥的牙型迫使工件材料发生塑性流动,填充到丝锥的牙型间隙中,从而形成与丝锥牙型一致的内螺纹。挤压丝锥的优势在于:① 加工出的螺纹强度高,因为材料的纤维组织未被切断,而是被连续地挤压在一起;② 螺纹表面质量好,表面粗糙度低,抗疲劳性能强;③ 无切屑产生,避免了切屑堵塞和排屑困难的问题,适用于盲孔和深孔加工;④ 加工效率高,可在一次进给中完成螺纹加工。挤压丝锥适用于铝、铜、低碳钢等延展性好的材料,但不适用于脆性材料。
丝锥的制造工艺包括材料选择、锻造、轧制、切削加工、热处理、表面处理等多个环节。每个环节都对丝锥的质量和性能有着重要影响。材料选择是丝锥制造的基础,应根据丝锥的使用要求和加工材料选择合适的材料。常见的丝锥材料有高速钢、硬质合金、粉末冶金高速钢等。锻造和轧制是丝锥制造的关键环节,通过锻造和轧制可以改善材料的组织结构,提高材料的强度和韧性。切削加工是形成丝锥几何形状的重要环节,包括车削、铣削、磨削等工艺。热处理可以提高丝锥的硬度和耐磨性,常见的热处理工艺有淬火、回火等。表面处理可以改善丝锥的表面性能,如涂层处理可以提高丝锥的耐磨性和抗粘附性。丝锥的质量控制贯穿于整个制造过程,包括原材料检验、半成品检验和成品检验。原材料检验主要检查材料的化学成分、硬度、金相组织等是否符合要求。半成品检验主要检查锻造、轧制、切削加工等工序的加工质量,如尺寸精度、形状精度、表面粗糙度等。成品检验主要检查丝锥的质量,如螺纹尺寸精度、表面硬度、涂层质量等。常见的检验方法有显微镜观察、硬度测试、螺纹量规检测、涂层厚度检测等。通过严格的质量控制,可以确保丝锥的质量和性能符合要求,提高丝锥的可靠性和使用寿命。对于不锈钢加工,丝锥的切削液应选用极压切削油。
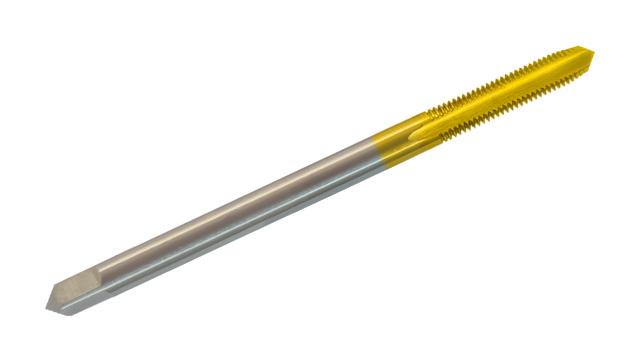
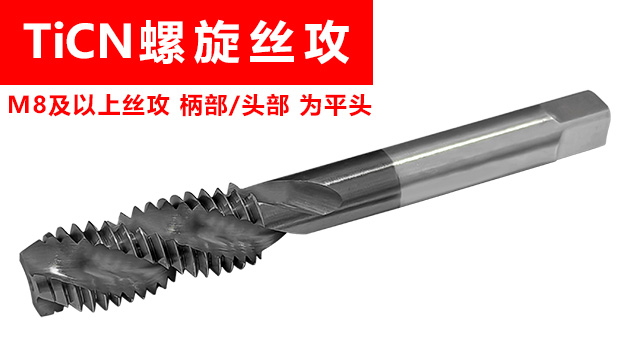
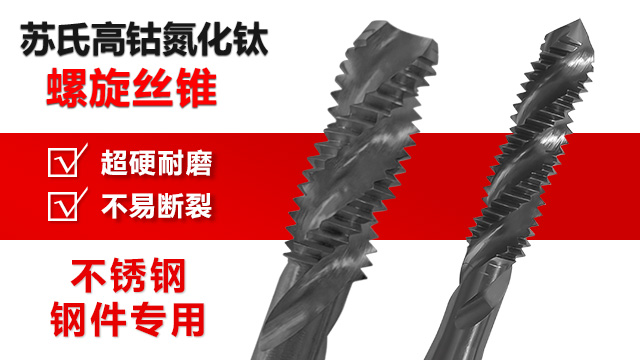
丝锥容屑槽的设计直接影响切屑的排出和丝锥的切削性能。容屑槽的主要作用是容纳切屑,并引导切屑排出加工区域。容屑槽的设计需考虑以下几个方面:① 容屑槽形状:常见的容屑槽形状有直槽、螺旋槽和波形槽等。直槽容屑槽结构简单,制造容易,但排屑性能较差;螺旋槽容屑槽排屑性能好,适用于深孔攻丝和长切屑材料加工;波形槽容屑槽兼具直槽和螺旋槽的优点,排屑性能和强度都较好。② 容屑槽尺寸:容屑槽的尺寸包括宽度、深度和截面积等。容屑槽宽度应根据丝锥直径和切屑厚度来确定,一般为丝锥直径的 0.2~0.3 倍。容屑槽深度应足够大,以容纳切屑,但不宜过大,以免降低丝锥的强度。容屑槽截面积应根据切屑的体积来确定,一般为切屑体积的 1.5~2 倍。③ 容屑槽数量:容屑槽的数量应根据丝锥直径和加工材料来确定。一般来说,丝锥直径越大,容屑槽数量越多;加工脆性材料时,容屑槽数量可适当减少;加工韧性材料时,容屑槽数量应适当增加。螺旋丝攻是苏氏TiCN丝攻的样式之一,螺旋形槽型设计在加工盲孔时能够将切屑向上排出,避免切屑在孔底堆积。广东丝锥哪家好
可调节丝锥是一种特殊类型的丝锥,通过调整其外径尺寸,可加工一定范围内不同公差的螺纹,提高工具通用性。高钴丝锥哪家好
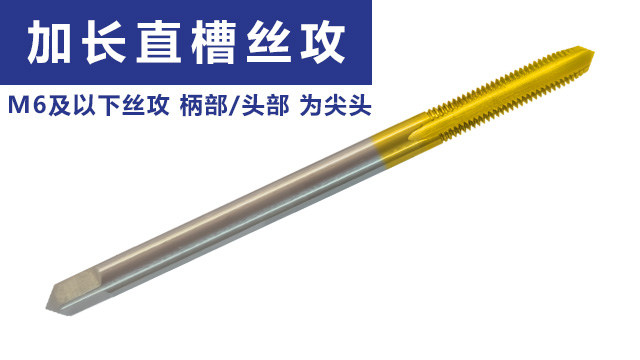
用于 2Cr13 不锈钢轴类零件的深孔螺纹加工,苏氏含钴镀钛加长直槽丝攻的能够展现出色的性能。含钴高速钢的高温硬度确保了苏氏含钴镀钛加长直槽丝攻能够在高速切削中不易变形,镀钛涂层降低丝攻的摩擦系数,使高速切削下产生的切削热温度低于普通丝攻。苏氏含钴镀钛加长直槽丝攻经过数控磨制的刃口,使得丝攻加工的直线度较高,进给平稳,加工出的螺纹光洁度达标。当加工深度超过 100mm 时,非加长丝攻需接长杆,易产生晃动,而苏氏含钴镀钛加长直槽丝攻的一体成型的加长设计能够减少振动,直槽设计在排屑在深孔中更直接,能够减少切屑堆积引发的断裂可能。高钴丝锥哪家好