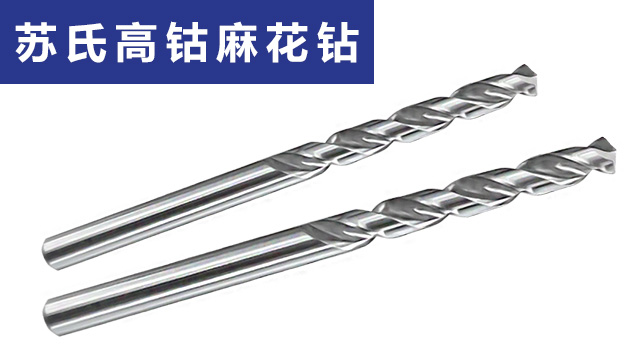
不锈钢器材生产对钻孔精度的要求较高,比如手术器材的连接孔、诊断设备的安装孔等,这些孔的孔径误差只要超过 0.1 毫米,就可能影响器材的组装和使用性能,甚至存在安全影响,无法通过质量检测。普通钻头在加工不锈钢器材时,很容易因为切削不稳定而出现孔径偏差,或者因为钻头晃动导致钻孔位置偏移,导致零件报废。苏氏高钴钻在加工这类高精度需求的不锈钢器材时,表现特别可靠,它的切削稳定性极强,能精确钻孔的孔径和位置,钻出来的孔孔径误差能在极小的范围内,而且孔位特别准确,不会出现偏移的情况。比如加工手术剪刀的连接孔时,用苏氏高钴钻能保证每一把剪刀的连接孔都完全一致,组装后剪刀能灵活开合,符合器材的严格标准。工厂师傅用它加工器材时,能严格把控产品质量,不用反复测量和调整,也减少了因精度不足导致的零件报废,降低了工作压力;采购员选择苏氏高钴钻,能确保器材的加工质量符合行业标准,顺利通过质量检测,避免因钻头精度问题导致的产品召回或返工,维护企业在器材行业的良好口碑,同时也减少了废品率带来的成本浪费。苏氏高钴钻头采用含钴高速钢材质,经热处理,硬度达 HRC67 - 70,使得苏氏高钴钻能够轻松切入高碳合金钢等,。西青区钻头批发
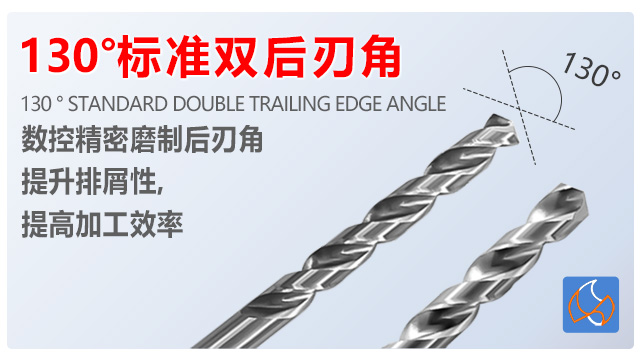
苏氏氮化钻在钻黄铜等软质合金时优势明显。软质合金塑性好,加工时易粘刀形成积屑,而氮化层的表面摩擦系数低至 0.15,能大幅减少切屑与刃口的粘连。其排屑槽采用大螺旋角设计,角度为 35°,可顺利排出带状切屑,避免切屑缠绕钻头影响加工。加工后,孔口无毛刺,经检测毛刺高度小于 0.05mm,无需额外去毛刺工序,每加工 100 个孔可节省 20 分钟工时。同时,氮化层的高耐磨性使苏氏氮化钻使用寿命比普通高速钢钻头提升 50%,降低了生产成本。河西区HSS 钻头按需定制苏氏高钴加长钻头采用的含钴高速钢材质,提高了钻头硬度和高温红硬性,在深孔加工中能够保持钻头的性能。
加长钻在加工大型工件时能带来不少便利,比如在机床的厚重底座、大型机械的框架这类工件上钻孔,由于工件体积大、重量沉,搬运和拆卸都很麻烦。普通钻头因为长度有限,要么无法触及需要钻孔的深度,要么就得通过拼接工具来延长,不*操作步骤变多,还容易在拼接处出现晃动,影响钻孔精度。而加长钻凭借自身足够的长度,不用对工件进行拆解或搬动,就能直接钻到较深的深度,整个过程更加顺畅。这不*减少了工件搬运过程中可能出现的损坏可能,也降低了工人的劳动强度,让加工过程更省力、更安全,对于需要处理大型工件的工厂来说,能够提升工作效率。
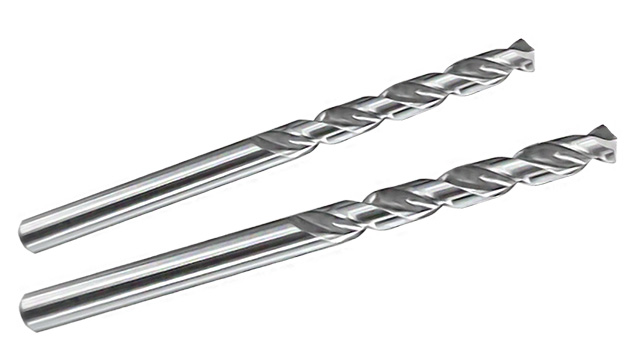
苏氏高钴钻含 8% 钴元素的高速钢基材,相比普通高速钢,硬性和耐磨性提升 40%,即便在 500℃的高温环境下,仍能保持 HRC60 以上的硬度和锋利的刃口,适合加工高温下易硬化的材料。钻 316 不锈钢时,刃口锋利且耐磨,能轻松应对材料的高韧性,大容量排屑槽设计可顺畅排出卷曲的切屑,避免因切屑堵塞导致的刃口崩裂;钻热合金材料时,钴元素的加入使得钻头能抵御高温对刃口的影响,保持稳定的切削性能,避免因高温软化而失效。同时,它也能轻松应对碳钢、合金钢等中等硬度材料的加工,实现 “一钻多用”,减少工具更换的频率,提高加工效率。凭借着数控技术与精选材料,苏氏钻头性能出众,能够加工作业提供有力支持,在制造、装修等领域广泛应用。
苏氏高钴钻是不锈钢加工的利器,苏氏高钴钻的含钴高速钢基材赋予其对抗硬料的耐磨性,苏氏高钴钻锋利刃口经数控精磨,能够在接触 304 不锈钢表面时切削快、轻松打孔。苏氏高钴钻在加工厨具行业的不锈钢锅体孔时,能轻松应对不锈钢材料的硬度,苏氏高钴钻的排屑槽设计让排屑顺畅不卡顿,能够避免积屑和摩擦过热导致的刃口崩裂,苏氏高钴钻的高钴材质韧性能够在长时间连续加工不锈钢材质作业时保持钻头稳定性,减少更换刃具数次,提高工作效率,因此苏氏高钴钻也是机床车间自动化加工的好帮手。锥柄钻的莫氏锥柄设计,在频繁使用和高负载作业下,柄部不易损坏,延长了钻头的使用寿命,降低使用成本 。密云区HSE 钻头销售价格
加工钢件时,苏氏钻头的切削速度一般在15-30m/min,进给量为0.1-0.3mm/r。西青区钻头批发
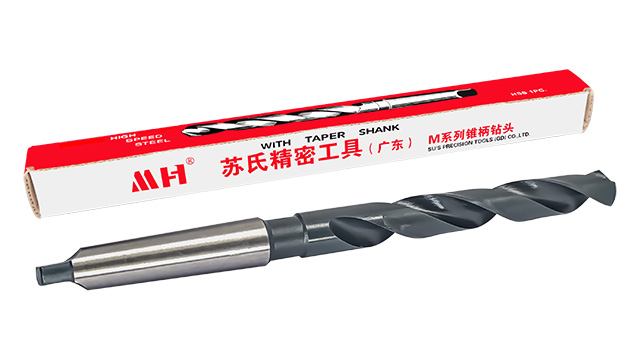
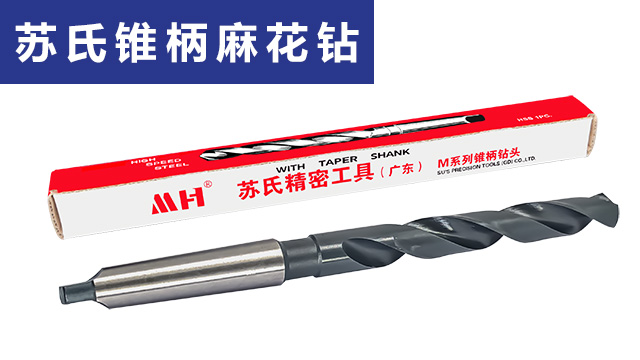
苏氏锥柄钻:采用高速钢材质,钻柄设计成锥度样式,和机床主轴贴合得特别紧密,能传递更大的力量,很适合重型钻孔作业。比如给大型机床底座钻孔,或者加工钢结构的厚钢板,这些活儿需要很大的力量。普通的直柄钻在这种重型加工时,很容易松动打滑,结果孔位钻不准,还容易损坏钻头。苏氏锥柄钻装夹牢固,就算承受很大的力量也不会晃,钻起孔来又快又准,还能减少钻头损坏的情况,完全能满足重型工业加工的需求,让高硬度钻孔作业更可靠。西青区钻头批发