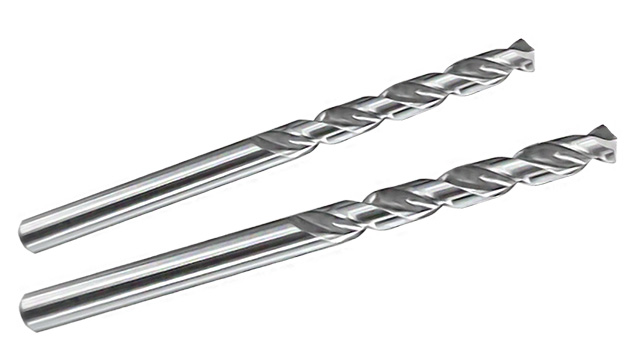
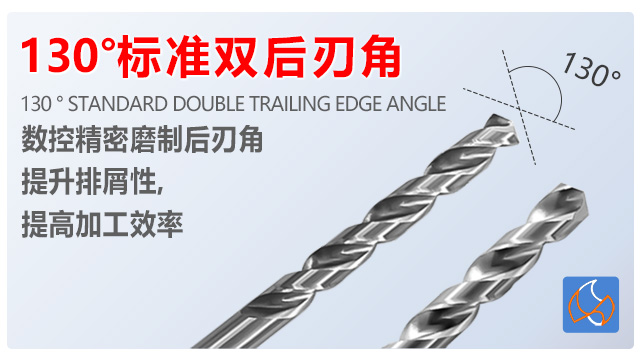
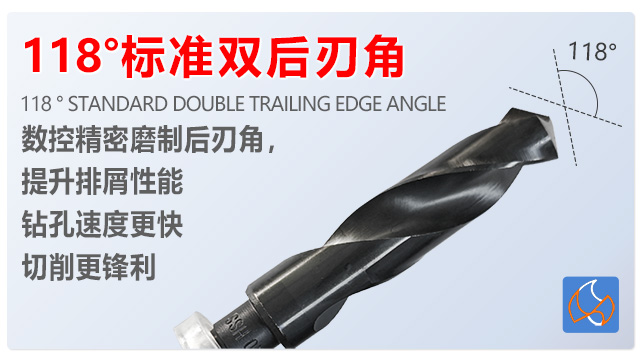
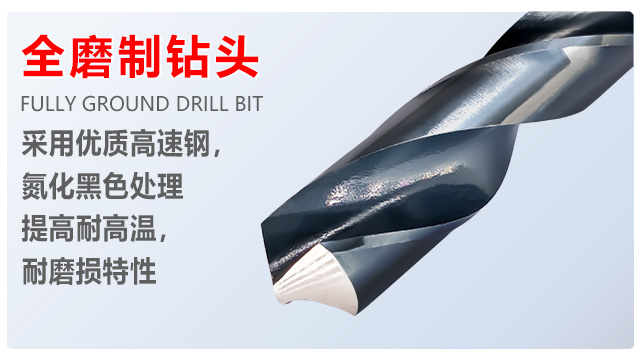
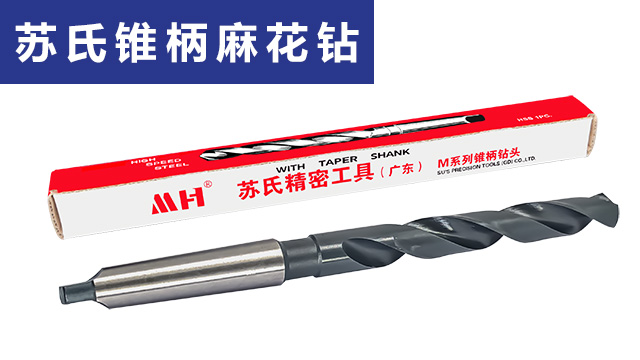
锥柄钻在加工大型模具时表现出色,大型模具如汽车覆盖件模具、家电外壳模具等,通常体积庞大、重量惊人,材质多为硬度较高的合金铸铁或模具钢,钻孔时需要较大的冲击力和较高的精度。普通钻头在加工这类模具时,往往因为柄部与钻机的连接不够牢固,传递的力量有限,导致钻速很慢,半天钻不透一个孔;要么就是在钻孔过程中出现晃动,影响孔的位置精度和垂直度,无法满足模具装配的要求。而锥柄钻的锥形柄部能与钻机的主轴紧密咬合,传递动力稳定且效率高,能提供足够的钻孔力量,同时保持良好的稳定性,钻出的孔位置精确、孔径一致,能很好地满足模具的加工质量要求,为模具制造行业提供了可靠的工具支持。镀钛工艺使得苏氏镀钛麻花钻具有低摩擦系数的特性,可防止切屑粘附在钻头上,减少孔径偏差,提高加工质量。怀柔区钨钢钻头厂家
苏氏直柄加长麻花钻:针对细孔深孔加工需求,如电路板深孔、小型模具细孔钻孔,规格齐全,钻身直径 1.0mm~16.0mm,加长设计可100mm~600mm,能够适用绝大部分使用场景,可在在狭窄空间内完成深层钻孔。普通细径加长钻易因刚性不足出现断裂问题,而苏氏这款钻头通过特殊的钻芯强化设计,在保证细径的同时提升钻芯强度,减少出现断裂的可能性。其刃口采用微刃研磨工艺,适合加工硬度较低但精度要求高的材料,如树脂、薄铝片等,钻孔后孔壁光滑无毛刺,无需后续抛光,提升精细加工效率。红桥区HSSE钻头大概价格苏氏 1/2 柄钻的通用柄部适配性强。数控磨制刃口锋利,切削阻力小。长时间作业不易断,满足批量加工的需求。
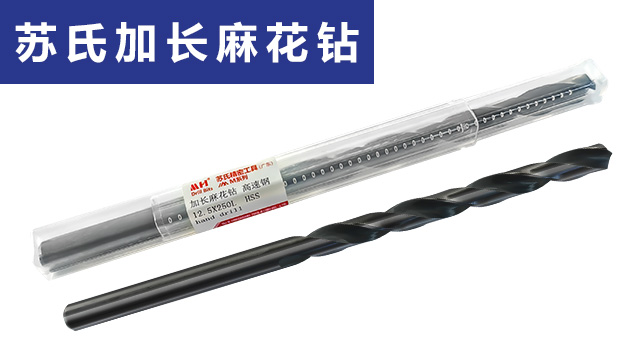
铁路配件制造厂在加工铁路道岔的连接夹板时,需要在夹板上钻多个深孔,夹板材质为高硬度耐磨钢,普通钻头长度不够,无法钻透深孔,而且容易磨损。苏氏加长钻不*长度满足深孔需求,还能应对耐磨钢的切削,磨损速度慢。工厂师傅用它加工夹板时,能持续钻孔,不用频繁更换钻头;采购员采购苏氏加长钻,能保证铁路道岔夹板的加工质量,避免因钻头问题导致的夹板报废,帮助企业生产出符合铁路安全标准的配件,增强在轨道交通装备领域的合作信任度。
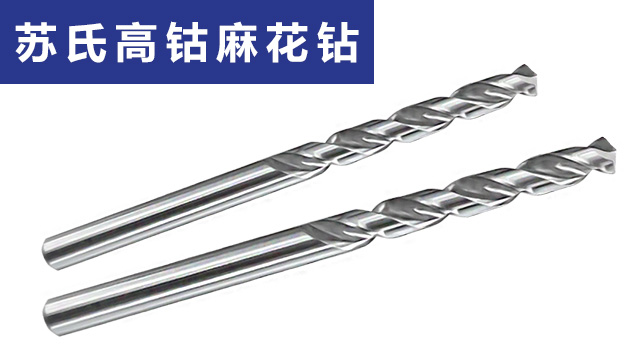
风电设备加工厂在加工风电塔筒的法兰时,需要在大型法兰盘上钻数十个深孔,法兰盘直径大、厚度厚,普通钻头长度不足,无法一次性钻透深孔,需要频繁调整法兰位置,不*效率低,还容易导致孔位偏差。苏氏加长钻的长度能覆盖法兰深孔的加工需求,一次钻透,而且钻孔过程中不用频繁移动法兰,孔位精度高。工厂师傅用它加工法兰时,能减少调整时间,提高钻孔效率;采购员采购苏氏加长钻,能保证风电法兰的安装精度,避免因孔位偏差导致的塔筒组装问题,帮助企业满足风电设备的高标准要求,增强在新能源装备领域的合作竞争力。加工铝合金时,选用苏氏高钴钻头,钻头本身的高钴高速钢材质能够提高孔表面质量和加工效率。
维修工厂每天要应对各种大型设备的维修任务,比如生产线的电机、重型卡车的发动机等,这些设备的维修时间往往很紧迫,一旦停工维修,就会影响企业的正常生产。维修过程中经常需要根据零件的损坏情况钻不同规格的孔,而维修用的钻床型号多样,有些钻床的夹头只能适配 1/2 柄径的钻头。普通不同柄径的钻头适配性差,往往需要准备多种钻头,还可能出现找不到合适钻头的情况,耽误维修时间。苏氏 1/2 柄钻的适配性强,大多数维修用钻床的夹头都能轻松适配,安装时不用额外调整,几秒钟就能安装好,能较快进行维修钻孔作业。比如维修生产线电机的端盖时,用苏氏 1/2 柄钻能较快完成钻孔,缩短电机的维修时间。维修师傅用它维修设备时,不用在钻头适配问题上浪费时间,能更快完成维修任务;采购员为维修工厂采购苏氏 1/2 柄钻,能提高设备维修效率,减少因设备故障导致的生产停滞时间,帮助合作企业降低停工损失,提升维修工厂的服务口碑,吸引更多客户。含钴高速钢赋予了苏氏高钴钻的耐磨性,在加工不锈钢等难加工材料时,能长时间维持刃口锋利状态。河北钨钢钻头
苏氏加长钻,在建筑工程中用于桥梁桩基检测孔等,能够钻普通钻达不到较深的孔底,进行检测,效率高。怀柔区钨钢钻头厂家
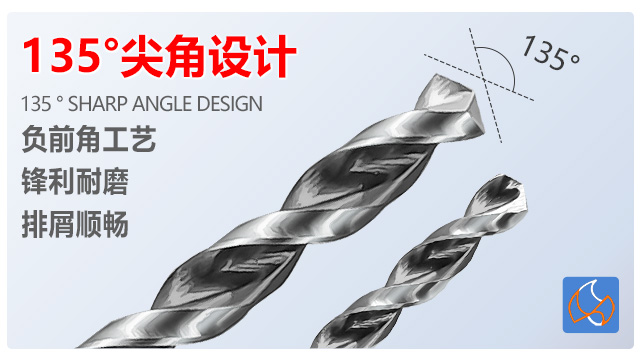
苏氏氮化钻选用高速钢作为基材,经氮化处理后,切削刃表面硬度可达 HRC65 以上,大幅提升了耐磨性。表面的氮化涂层工艺增加了润滑性,使切削过程中的摩擦系数降低 30%,减少了切削阻力。钻较为常见的加工料时,凭借锋利的刃口和良好的润滑性,可轻松切入材料且切削过程平稳,不会出现明显的振动;135° 刃角设计能够减少 40% 的轴向推力,避免钻头在加工过程中发生偏移,保证孔的位置精度。在自动化加工下,也能保持稳定的切削状态,综合性能远超同价位的其他钻头产品。怀柔区钨钢钻头厂家