麻花钻头的选购关键指标与参数匹配:选购时需关注①材料:根据工件材料选择高速钢(碳钢、铸铁)或硬质合金(不锈钢、淬火钢);②直径精度:IT11-IT13 级用于普通加工,IT8-IT10 级用于精密加工;③螺旋角:塑性材料选大螺旋角,脆性材料选小螺旋角;④涂层:高速切削或难加工材料需涂层钻头。例如,加工 45# 钢(HB200)时,应选 W6Mo5Cr4V2 高速钢钻头,直径 10mm,螺旋角 25°,顶角 118°,未涂层;加工 304 不锈钢时,需选整体硬质合金钻头,直径 8mm,螺旋角 30°,顶角 110°,TiAlN 涂层。3. 标准的麻花钻头由柄部、颈部和工作部分组成。深圳苏氏麻花钻头电话
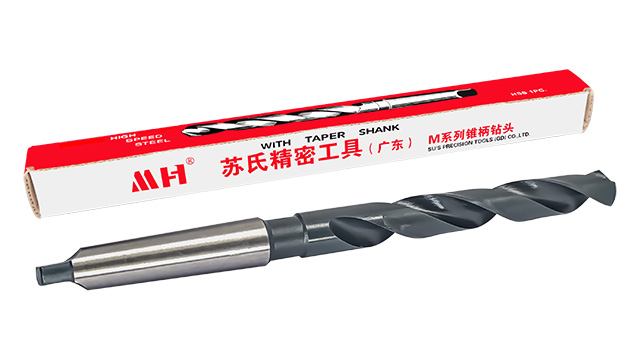
高速钢麻花钻头是应用极多的钻孔工具。它具有良好的韧性,这使得它在钻孔过程中不易折断,能够适应多种复杂的加工环境。从价格方面来看,相对较为亲民,是很多对成本较为敏感的加工场景必要考虑因素。在建筑装修领域,使用 φ13mm 直柄高速钢钻头配合手电钻,可在 PVC 管道上实现每分钟 1200 转的稳定钻孔,满足管道安装过程中的打孔需求。在机械维修场景中,φ8mm 锥柄高速钢钻头在钻床上加工 45# 钢时,配合皂化液冷却,可连续钻孔 200 次无磨损,展现出不错的耐用性,能够应对各类机械零部件的维修钻孔工作。深圳HSSE麻花钻头大概价格在工业加工中的苏氏高钴加长钻,耐磨且能深钻,能够满足对一些难加工材料进行深孔钻孔作业。
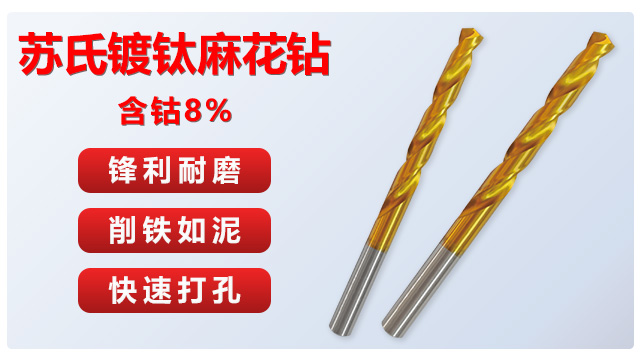
五金加工厂在加工不锈钢零件时,普通钻头的较快磨损成为制约生产的关键问题。不锈钢材料硬度较高,普通钻头往往钻不了几个孔,刃口就被严重磨损,不得不频繁更换。这一情况既增加了钻头采购成本,又严重影响加工效率。苏氏镀钛麻花钻在高钴钻的基础上,运用工业级镀钛工艺,在钻头表面形成一层耐磨的钛涂层。在钻削不锈钢零件时,该涂层能够较好的减小了钻头与零件之间的摩擦力,减缓了钻头的磨损速度。经实际使用验证,一支苏氏镀钛麻花钻的使用寿命,可达到普通钻头的数倍之多。加工厂因此无需频繁采购新钻头,加工效率得到大幅提升,能够更快地向客户交付订单,在激烈的市场竞争中占据优势地位。
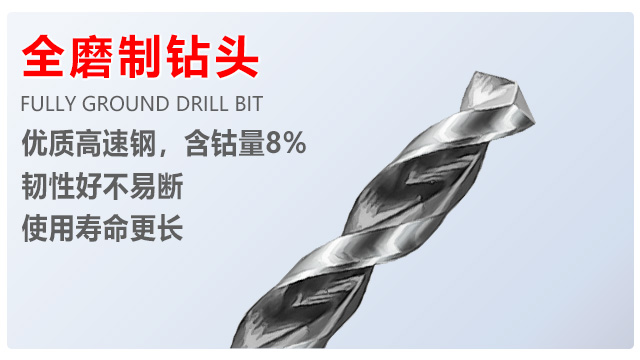
铝合金加工中麻花钻头的技术要点:铝合金(如 6061、7075)硬度低、塑性好,加工时易产生粘屑,导致孔表面粗糙度恶化。应选用大螺旋角(30°-35°)、大后角(12°-15°)的高速钢或硬质合金麻花钻头,切削速度可提高至 v=30-60m/min,进给量 f=0.2-0.5mm/r,以减少切削热和粘刀。切削液宜用煤油或切削用铝合金切削油,提高润滑性。对于薄壁铝合金零件,需采用**夹具减少振动,麻花钻头刃口应锋利,避免钝刃导致切削力增大引起变形。。苏氏高钴钻含 8% 的钴,在工业钻孔时特别抗磨损,钻不锈钢这些难弄的材料,还能保持好性能,效率高。
麻花钻头的未来技术展望随着智能制造和工业4.0的发展,麻花钻头可能会与数字化技术深度融合。例如,通过嵌入式传感器实时监测钻头的磨损状态和切削力,实现智能预警和自动调整加工参数。此外,人工智能技术可以优化钻头的几何设计,针对特定材料生成比较好切削方案。新材料(如纳米涂层或超硬合金)的研发也将进一步提升钻头的性能极限。这些创新将推动麻花钻技术不断进步,满足高级制造的严苛要求。未来,麻花钻头将不*是简单的切削工具,而是智能加工系统的重要组成部分。在工业上苏氏氮化钻,性能可靠且性价比高,适合工业大规模加工使用,为企业节省开支的同时确保生产质量。茂名高钴麻花钻头规格
苏氏 1/2 柄钻的12.7mm通用柄部,在工业设备上兼容性强,无需频繁更换配件,可较快进行钻孔作业,提升效率。深圳苏氏麻花钻头电话
航空配件厂在加工高硬度合金零件时,普通钻头显得力不从心。这类零件材质特殊,硬度较高,普通钻头要么根本无法钻动,要么在钻削过程中极易出现崩刃现象,一旦崩刃,零件就会报废,造成巨大损失。苏氏高钴麻花钻通过在高速钢中添加 8% 钴元素,明显提升了硬度和强度。面对高硬度合金零件,它能够轻松应对,钻削过程顺畅,不易发生崩刃情况。这使得航空配件厂在加工过程中,能够保证钻孔精度,极大地减少了零件报废率。不*降低了原材料浪费带来的成本损失,还能确保产品质量达到航空配件的严格标准,提升了客户对企业的信任度,为企业赢得更多合作机会。深圳苏氏麻花钻头电话








