高钴加长钻 —— 耐磨加长,难加工材料深孔加工克星:高钴加长钻采用含钴高速钢材质,这种材质使其在 200mm 深孔加工中,耐磨性比普通加长钻提升 60%,即使连续钻削 304 不锈钢,也能够达到 50 孔以上无需修磨的出色表现,减少了中途停机换刀的时间,提高了深孔加工的效率。刃口经过强化处理,使横刃宽度缩减至 0.5mm,进刀阻力降低 40%,在加工厚度 100-200mm 的合金钢板时,能够轻松切入,减少了设备的负荷。排屑槽内置螺旋导向筋,这种特殊的结构使切屑排出方向稳定性提升 70%,确保切屑能够沿着预定的轨迹顺利排出,避免了切屑在孔内缠绕或堆积,保证了深孔加工的连续性和稳定性。麻花钻头的直径大小不同,可根据实际钻孔需求选择合适的直径规格。浙江国产麻花钻头商家
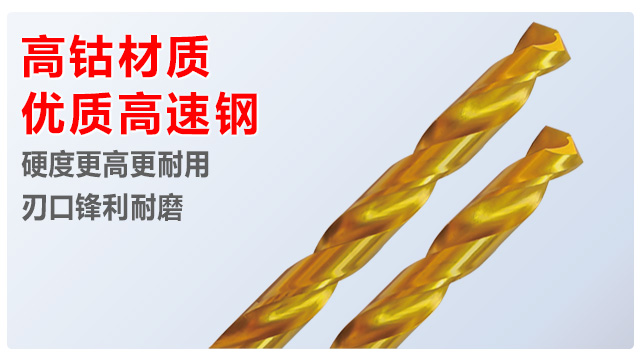
镀钛钻 —— 长寿命设计,降低成本:镀钛钻的 TiN 镀层使其使用寿命比未镀钛产品延长 2-3 倍,在批量加工生产中,能够减少换刀次数 60%,提高了生产效率,降低了因换刀导致的停机时间损失。涂层表面光滑度 Ra≤0.1μm,这种超高的光滑度使切屑附着力降低 70%,在加工密度板、刨花板等易产生碎屑的材料时,不易堵塞排屑槽,保证了钻孔过程的顺畅进行。可在 800rpm-2500rpm 转速范围内稳定工作,适配多种数控钻孔设备,无论是小型数控钻床还是大型自动化生产线,都能很好地融入其中,发挥稳定的性能。广州HSSE麻花钻头品牌推荐15. 硬质合金麻花钻头在加工硬度较高的合金钢时表现出色。
加长钻 —— 钢结构工程的深孔得力助手:钢结构厂房的建设中,经常需要钻深孔固定螺栓,苏氏加长钻的长度优势不可或缺。250mm 的加长钻体能轻松穿过 100mm 厚的 H 型钢腹板,高速钢材质的抗弯折性能确保钻孔过程不会 “跑偏”。其排屑槽的容积比普通加长钻大 40%,在钻削钢件时,能容纳更多切屑,减少退刀排屑的次数。对比市场上的同类产品,其柄部与钻体的过渡处采用圆弧设计,应力集中小,在长时间手持操作时不易疲劳。钢结构安装师傅们说,有了这款加长钻,给大型钢构件打连接孔再也不用 “分多次钻”,效率提高了一倍多。
1/2 柄钻 —— 便捷轻松不费力的钻孔能手:苏氏 1/2 柄钻专为追求便捷操作和高适配性的用户打造,在设计上充分考虑了实际使用需求。1/2 柄的12.7mm标准尺寸是经过市场长期验证的,能够与市面上绝大多数手电钻、台钻等钻孔设备实现完美适配,安装时只需轻轻一插,拆卸也十分轻松,节省了更换钻头的时间。高速钢材质赋予了苏氏 1/2 柄钻良好的硬度,配合数控精密磨制的刃口,在木材、塑料、薄金属等常见材料上钻孔时,能轻松不费力且较快切入,钻孔速度比普通 1/2 柄钻快 20% 以上,而且孔径误差极小。更重要的是,相较于普通 1/2 柄钻,苏氏产品的大容量排屑槽能让排屑更加顺畅,能够减少了因切屑堵塞而导致的卡钻现象,降低了钻头损坏和工件报废的可能性,提高钻头的使用寿命。苏氏高钴钻里加了 8% 的钴,在工业上用着特别耐磨,钻不锈钢这类难弄的材料也轻松,不用老换钻头。
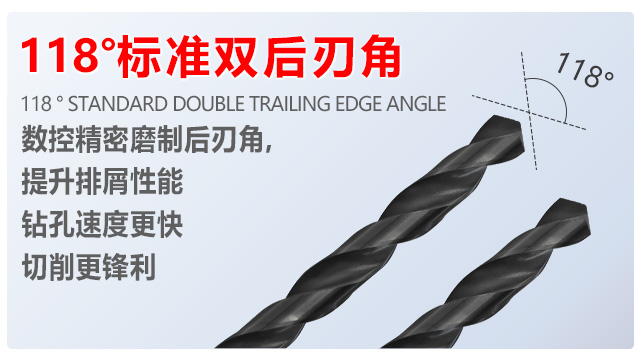
加长钻 —— 管道安装的灵活能手:在狭窄的管道井或天花板内作业,苏氏加长钻的长度优势立显。其钻体长度从 150mm 到 300mm 不等,比普通钻头长一倍以上,能轻松穿过龙骨间隙给墙体打深孔。加长的排屑槽采用变螺旋角设计,近柄端螺旋角增大至 35 度,增强排屑动力,在钻穿混凝土预制板时,能将碎石屑顺畅排出。高速钢材质经过调质处理,抗弯强度达 2500MPa,即便在钻孔时受力不均,也不易弯曲。对比普通加长钻,其柄部加粗至 10mm,夹持更稳固,在安装消防管道时,给金属支架钻深孔再也不用反复调整姿势。28. 可使用台虎钳、平口钳等工具来夹紧工件。深圳HSSE麻花钻头厂家
25. 钻削硬材料时,顶角应适当增大,以提高钻头的定心能力。浙江国产麻花钻头商家
锥柄钻 ——夹持牢固,精密钻孔:莫氏锥柄的设计使其与机床主轴形成多段贴合面,相比普通直柄,接触面积增加了 60%,这种结构在高速旋转时能够提供强大的夹持力,将径向跳动在 0.01mm 以内,为精密钻孔提供了坚实的基础。高速钢材质经过真空淬火处理,硬度达到了 HRC63-65,在钻削 45# 钢、灰铸铁等常见工业材料时,刃口保持性能够提升 50%,减少了频繁修磨的次数,提高了工作效率。118° 标准顶角设计配合 30° 螺旋角,经过精心计算和优化,能够使切削力分布均匀,在钻孔完成后,孔壁粗糙度可达 Ra3.2,满足了多数精密加工对表面质量的要求,无需进行额外的打磨处理,节省了后续工序的时间和成本。浙江国产麻花钻头商家








