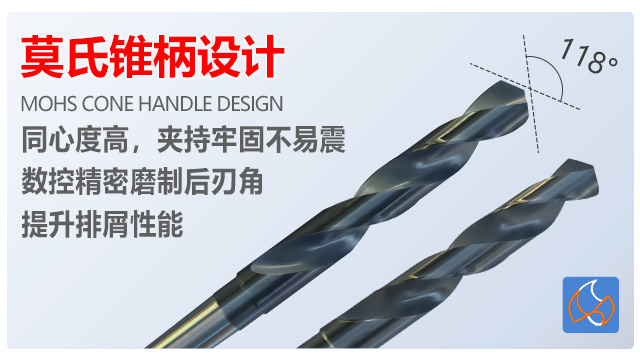
麻花钻头断裂的预防措施与解决方法:钻头断裂的主要原因有:①轴向力过大(如进给量过大、横刃未修磨);②切削速度过高导致过热软化;③钻头刚性不足(长径比过大、机床振动);④工件材料硬质点冲击。预防措施包括:①合理选择切削参数,加工钢件时 v≤25m/min,f≤0.3mm/r;②修磨横刃,减小轴向力;③使用刚性好的机床和夹具,避免振动;④加工前检查工件表面,去除硬皮和杂质;⑤对于深孔或高硬度材料,采用分级钻孔或深孔钻头。一旦发生断裂,需分析断口形貌(如疲劳断裂、过载断裂),调整加工参数或更换钻头类型。工业里钻大孔就找苏氏锥柄钻,莫氏锥柄接上设备很稳,能做不少大规格的,重型加工时用着特别顺手。比较好的麻花钻头现货
镀钛钻 —— 电子制造业的精密伙伴:电子元件的钻孔要求 “稳、准、轻”,苏氏镀钛钻的 TiAlN 涂层恰好满足需求。工业级 PVD 镀钛工艺让涂层厚度均匀在 3-5μm,表面光滑度 Ra≤0.2μm,在钻削电路板基材、铝合金外壳时,能减少材料粘连。涂层的低摩擦系数使钻头转速提升 20% 仍不打滑,在给手机中框打滑定点孔时,孔径误差可在 0.01mm 内。与未镀钛钻头相比,其散热性更好,连续钻 100 个 φ2mm 小孔后,温度仍低于 50℃,避免高温损坏电子元件。在精密仪器装配中,这种稳定性让它成为替代进口钻头的高性价比选择。1/2柄麻花钻头批发81. 因为航空航天零部件的加工质量直接关系到飞行安全。
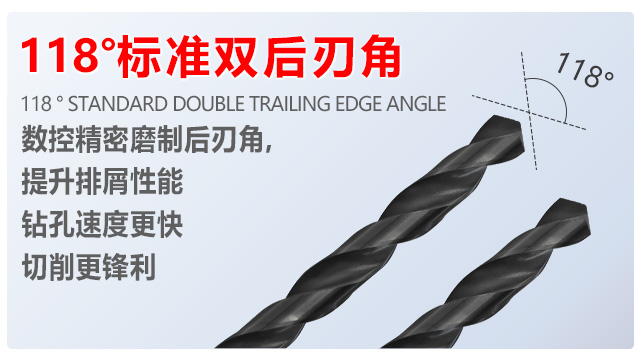
麻花钻头的分类与应用场景匹配:按用途可分为通用钻头(用于普通材料钻孔)、深孔钻头(长径比>5,需高压切削液排屑)、阶梯钻头(多段直径,一次加工出阶梯孔)、薄板钻头(三尖两刃设计,防止打滑);按材料分为高速钢钻头、硬质合金钻头、陶瓷钻头;按直径分为微型钻头(<1mm)、小直径钻头(1-6mm)、中等直径(6-20mm)和大直径钻头(>20mm)。例如,汽车发动机缸盖的喷油器孔加工需用长径比 10 以上的深孔硬质合金钻头,而电子电路板的微孔加工则依赖直径 0.1-0.5mm 的微型高速钢钻头。
麻花钻头的手工研磨技巧与设备要求:手工研磨时需准备砂轮(氧化铝砂轮用于高速钢,碳化硅砂轮用于硬质合金)、砂轮修整器和冷却液。研磨步骤:①修磨主切削刃,保证两刃对称,顶角符合要求;②修磨横刃,缩短长度并形成内刃;③修磨后刀面,保持后角一致;④研磨刃带,去除毛刺。研磨时需注意:①手持钻头要平稳,压力适中,避免砂轮与钻头剧烈碰撞;②经常用冷却液冲洗,防止钻头过热退火;③对于硬质合金钻头,研磨速度应低于高速钢钻头,避免刀片崩裂。专业研磨可使用钻头研磨机,保证精度和一致性。17. 常见的麻花钻头直径范围从 0.5 毫米到 50 毫米不等。
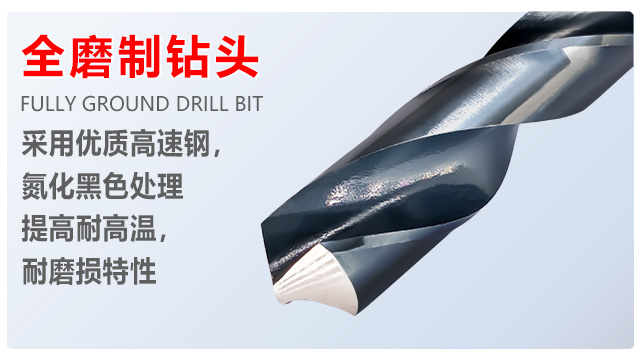
家具五金厂在加工金属连接件时,期望钻头既能具备良好的耐磨性,又能实现轻松不费力的钻孔,以保证生产节奏的顺畅。然而,普通钻头在这两方面表现不佳,钻削金属连接件时,要么磨损过快,需要频繁更换,影响生产效率;要么钻孔速度缓慢,导致生产节奏拖沓。苏氏镀钛麻花钻凭借其表面的镀钛涂层,具备出色的耐磨性和顺滑度。在钻削金属连接件时,磨损速度明显降低,同时钻孔速度相比普通钻头大幅提升。这使得家具五金厂能够出色的完成金属连接件的批量生产任务,无需频繁更换钻头,生产过程更加稳定。不*减少了钻头采购成本,还能及时满足下游家具厂的供货需求,增强了企业在产业链中的竞争力。78. 高精度麻花钻头的制造精度可达微米级。比较好的麻花钻头现货
84. 随着制造业的不断发展,麻花钻头的设计和制造技术也在持续创新。比较好的麻花钻头现货
汽车维修厂在为发动机缸体钻孔时,普通钻头面临的高温难题十分棘手。缸体钻孔过程中,由于摩擦剧烈,热量迅速积聚,普通钻头一旦受热,极易出现软化甚至断裂的情况。这不*导致钻孔工作无法顺利完成,还造成了钻头的大量浪费。苏氏高钴麻花钻在高速钢的基础上,添加了 8% 的钴元素,增强了钻头的抗高温性能。当面对发动机缸体这类高温钻孔场景时,它能够稳定抵御热量侵袭,不易发生软化和断裂现象,从而实现轻松不费力的钻孔操作。这意味着维修厂能够出色地完成汽车维修任务,缩短客户等待时间,提升客户满意度。并且,钻头损耗成本的降低,也为维修厂在经营过程中减少了成本消耗,助力维修业务提高收入。比较好的麻花钻头现货








