麻花钻头的分类与应用场景匹配:按用途可分为通用钻头(用于普通材料钻孔)、深孔钻头(长径比>5,需高压切削液排屑)、阶梯钻头(多段直径,一次加工出阶梯孔)、薄板钻头(三尖两刃设计,防止打滑);按材料分为高速钢钻头、硬质合金钻头、陶瓷钻头;按直径分为微型钻头(<1mm)、小直径钻头(1-6mm)、中等直径(6-20mm)和大直径钻头(>20mm)。例如,汽车发动机缸盖的喷油器孔加工需用长径比 10 以上的深孔硬质合金钻头,而电子电路板的微孔加工则依赖直径 0.1-0.5mm 的微型高速钢钻头。8. 麻花钻头的工作部分是实现钻孔的关键,上面有切削刃。浙江苏氏麻花钻头
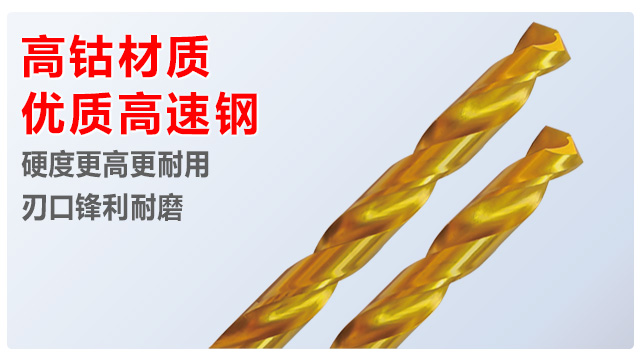
麻花钻头断裂的预防措施与解决方法:钻头断裂的主要原因有:①轴向力过大(如进给量过大、横刃未修磨);②切削速度过高导致过热软化;③钻头刚性不足(长径比过大、机床振动);④工件材料硬质点冲击。预防措施包括:①合理选择切削参数,加工钢件时 v≤25m/min,f≤0.3mm/r;②修磨横刃,减小轴向力;③使用刚性好的机床和夹具,避免振动;④加工前检查工件表面,去除硬皮和杂质;⑤对于深孔或高硬度材料,采用分级钻孔或深孔钻头。一旦发生断裂,需分析断口形貌(如疲劳断裂、过载断裂),调整加工参数或更换钻头类型。潮州本地附近麻花钻头规格90. 通过分析切削力,可以更好地了解麻花钻头的工作状态和优化设计。
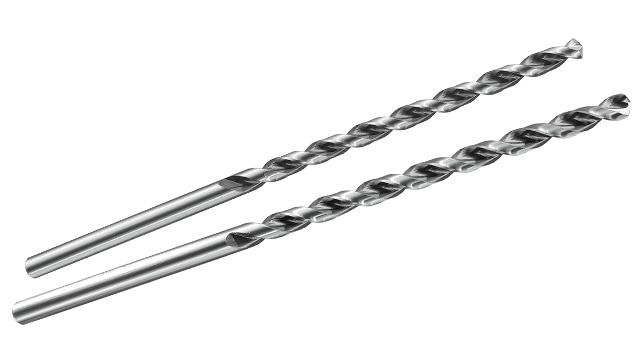
重型机械厂在加工大型齿轮零件时,对钻头性能提出了较高要求。 一方面需要钻头具备足够长度以钻削深孔,另一方面要能承受加工过程中产生的高温。 普通钻头在这两方面表现欠佳,要么长度无法满足需求,要么在高温下容易折断,严重影响加工质量和进度。 苏氏高钴加长麻花钻巧妙结合了高钴和加长的双重优势,8% 钴元素的添加赋予其出色的抗高温能力,150 - 300mm 的长度以及 4 - 13mm 的刃径,使其能够轻松深入大型齿轮内部进行深孔钻削。 在钻孔过程中,它既能抵御高温,保持钻头的稳定性,又不易损坏,从而确保钻孔质量能够满足对精度较高的要求,减少了因钻头问题导致的返工次数。重型机械厂采用苏氏高钴加长麻花钻后,加工效率大幅提高,零件报废率明显降低,能够避免了原材料的浪费,降低了工厂的生产成本。
螺旋角对麻花钻头切削性能的影响:螺旋槽用于排屑和输送切削液,外圆上的刃带起导向和修光作用。螺旋角是螺旋槽的切线与钻头轴线的夹角,常用范围 18°-30°,直接影响排屑性能和切削力。增大螺旋角可增加前角,使切削更轻快,同时增强排屑能力,适合加工铝、铜等塑性材料(螺旋角可选 25°-35°);但螺旋角过大(如>30°)会降低钻头刚性,导致钻孔偏斜,加工钢件时一般取 20°-25°,铸铁等脆性材料因切屑呈崩碎状,螺旋角可减小至 15°-20°,以提高钻头强度。
79. 麻花钻头在航空航天领域也扮演着重要角色,用于加工各种零部件。

深孔麻花钻头的结构改进与技术要点:深孔加工(孔深>5 倍直径)对钻头的排屑和冷却要求较高,深孔麻花钻头通常采用以下改进:①增大螺旋槽容积(加大螺旋角至 30°-35°),提高排屑能力;②采用内冷却结构,切削液通过钻芯通道直达切削区;③优化横刃修磨,减少轴向力;④在刃带表面涂覆减摩涂层,降低摩擦热。典型应用如硬管内膛加工,需用长径比 20 以上的深孔钻头,配合高压切削液(压力>3MPa),确保孔的直线度和表面粗糙度 Ra<1.6μm。28. 可使用台虎钳、平口钳等工具来夹紧工件。潮州本地附近麻花钻头规格
28 道检测工序铸就,苏氏镀钛麻花钻,品质可靠,是航空航天领域的信赖之选。浙江苏氏麻花钻头
1/2 柄钻 —— 电动工具的通用搭档:苏氏 1/2 柄钻的通用性让它成为电动工具用户的比较好的选择之一。无论是博世、得伟等品牌的手电钻,还是国产的冲击钻,都能完美适配,无需额外转接器。其柄部采用滚花处理,装卸时不易打滑,在高空作业时单手即可操作。高速钢材质经过低温回火,韧性更好,偶尔碰到钢筋等硬物也不易崩裂。对比市场上的劣质 1/2 柄钻,其刃口的同心度更高,在给铝合金门窗打安装孔时,不会出现 “喇叭口” 现象。尤其适合装修工人随身携带,一套钻头就能应对木材、金属、塑料等多种材料,减少工具包的负重。浙江苏氏麻花钻头







