高速钢麻花钻头的材料特性与应用:高速钢(HSS)是麻花钻头的传统材料,典型牌号如 W6Mo5Cr4V2,具有较高的硬度(63-66HRC)和耐磨性,同时还具备良好的韧性,能承受一定的冲击载荷。高速钢麻花钻头适合加工碳钢、合金钢、铸铁等中等硬度材料,切削速度一般在 15-30m/min。高速钢麻花钻头主要优势在于热处理后综合性能均衡,可通过刃磨多次重复使用,成本较低,一般应用于普通机床加工和小批量生产场景,如机械维修、模具制造中的孔加工。苏氏 1/2 柄钻,12.7mm 通用柄部让安装更省心,在各类工业钻孔设备上都能稳定运行,确保作业连续性。揭阳锥柄麻花钻头
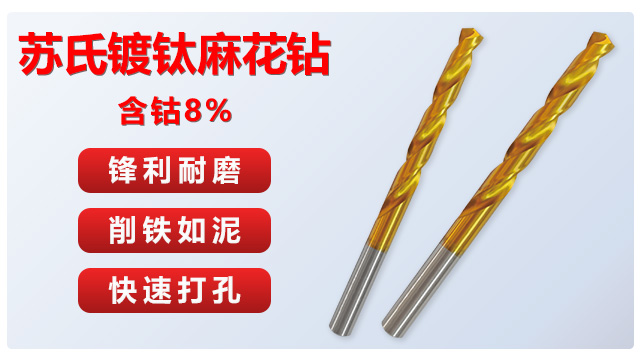
铸铁加工中麻花钻头的设计与使用技巧:铸铁(如 HT300)含石墨,切削时呈崩碎状切屑,对钻头磨损主要为磨粒磨损。应选用小螺旋角(15°-20°)、较大顶角(120°-130°)的高速钢或硬质合金钻头,增加钻头强度。切削速度 v=20-40m/min,进给量 f=0.2-0.4mm/r,可提高切削效率。由于铸铁切削热较低,可不用切削液或用乳化液,但加工高合金铸铁时需用极压切削液。钻头刃口应保持锋利,避免钝刃导致崩刃,同时注意铸铁表面的夹砂层,可先用中心钻定位再钻孔。浙江麻花钻头商家1. 麻花钻头是一种常见的钻孔工具,广泛应用于机械加工领域。
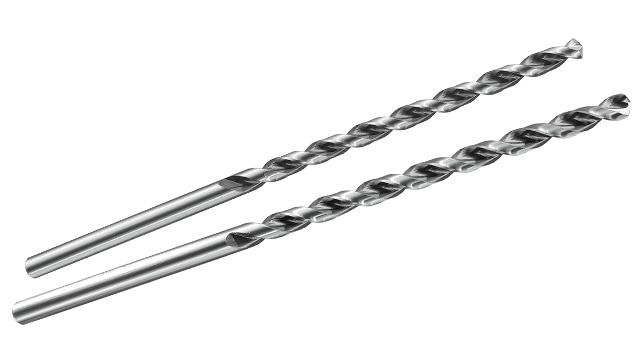
苏氏钻头 —— 全系列优势,品质如一:苏氏全系列钻头均采用精选高速钢基材,在原材料采购环节进行严格筛选,确保每一批次的材料都符合高标准要求,并且通过 3 道硬度检测工序(入库、加工中、成品),对材料的硬度进行全程监控,确保材质性能稳定可靠。数控磨削设备精度达 0.001mm,这种高精度的加工设备保证了刃口参数的一致性,使每一支钻头都具有相同的出色性能,用户无需担心不同批次产品的质量差异。排屑槽设计经过流体力学模拟优化,根据不同规格钻头的特点,设计出合理的排屑槽结构,使不同规格钻头的排屑效率均比行业平均水平高 30% 以上,实现了全场景下的轻松打孔不费力加工,无论是何种材料、何种孔径、何种深度的钻孔需求,苏氏钻头都能提供稳定可靠的解决方案。
麻花钻头的切削刃是其关键部分,直接影响钻孔的质量和效率。标准的麻花钻头通常有两个主切削刃和一个横刃。主切削刃负责材料的切除,而横刃则起到定心的作用。在使用过程中,切削刃会逐渐磨损,导致钻孔质量下降。因此,定期修磨钻头是必要的。修磨时需确保两个主切削刃的长度和角度完全对称,否则会导致钻孔偏斜或孔径扩大。专业的钻头磨床可以精确恢复切削刃的几何形状,延长钻头的使用寿命。对于高精度加工,建议使用显微镜或投影仪检查修磨后的刃口质量。苏氏 1/2 柄钻在工业上适配性强,12.7mm 的柄部接上设备很顺畅,不管哪种钻孔场景,用着都稳。
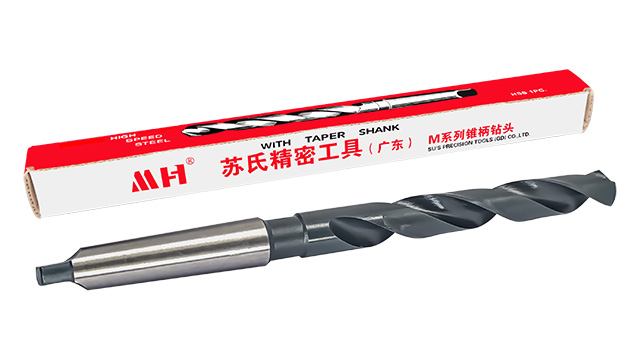
1/2 柄钻 —— 通用适配,稳定切削:1/2 标准柄径严格遵循行业规范,这一设计使其能够与各类主流手电钻、台钻实现无缝对接,适配性高,覆盖了市场上 90% 以上的手持钻孔设备,无论是工业级设备,还是家用的小型钻孔工具,都能轻松兼容。高速钢基材在出厂前经过了严格的硬度检测,确保其硬度达标,在加工木材、塑料及薄金属等多种材料时,刃口能够保持良好的状态,不易出现崩缺现象,延长了钻头的使用寿命。排屑槽内壁进行了镜面抛光处理,这种精细的加工工艺降低了切屑的附着力,在连续钻孔过程中,排屑效率能够提升 40%,从而避免了因排屑不畅导致的切削阻力增大问题,让钻孔过程更加顺畅轻松不费力,即使是长时间连续作业,也能保持稳定的性能。 100. 不断改进和创新的麻花钻头技术,将继续为制造业的发展提供有力支撑。深圳内冷麻花钻头批发
苏氏 1/2 柄钻的12.7mm通用柄部,在工业设备上兼容性强,无需频繁更换配件,可较快进行钻孔作业,提升效率。揭阳锥柄麻花钻头
电动车配件厂在加工电池外壳零件时,由于电池外壳需要钻的孔尺寸多样,且外壳材质具有一定硬度,普通钻头往往难以满足需求。一方面,普通钻头尺寸不全,无法适配多种孔的加工;另一方面,在钻削较硬的电池外壳材质时,表现不佳,钻孔困难。苏氏 1/2 柄钻的刃径范围为 13 - 36mm,能够满足电池外壳多种尺寸孔的加工需求。同时,其通用柄径设计,在更换设备时无需更换钻头,操作简便。在钻削电池外壳时,苏氏 1/2 柄钻能够轻松不费力、稳定地完成钻孔任务。这使得电动车配件厂能够出色的完成电池外壳加工,无需准备大量不同尺寸的钻头,能够减少了库存压力,降低了库存积压带来的周转占用问题,使企业生产周转更加灵活。揭阳锥柄麻花钻头








