五金加工厂在加工不锈钢零件时,普通钻头的较快磨损成为制约生产的关键问题。不锈钢材料硬度较高,普通钻头往往钻不了几个孔,刃口就被严重磨损,不得不频繁更换。这一情况既增加了钻头采购成本,又严重影响加工效率。苏氏镀钛麻花钻在高钴钻的基础上,运用工业级镀钛工艺,在钻头表面形成一层耐磨的钛涂层。在钻削不锈钢零件时,该涂层能够较好的减小了钻头与零件之间的摩擦力,减缓了钻头的磨损速度。经实际使用验证,一支苏氏镀钛麻花钻的使用寿命,可达到普通钻头的数倍之多。加工厂因此无需频繁采购新钻头,加工效率得到大幅提升,能够更快地向客户交付订单,在激烈的市场竞争中占据优势地位。苏氏氮化钻在工业批量加工中很划算,不用花太多钱,钻出来的孔质量也有保证,性价比特别高。江苏比较好的麻花钻头现货
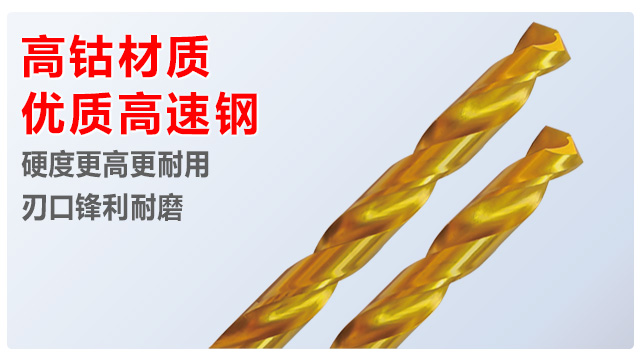
高钴钻、镀钛钻、加长钻、高钴加长钻 —— 多元选择,满足多样需求:苏氏麻花钻头拥有丰富的产品线,包括高钴钻、镀钛钻、加长钻、高钴加长钻等,能满足不同场景下的钻孔需求,为用户提供多元化的选择。高钴钻凭借含钴高速钢基材的优势,在加工不锈钢、高温合金等难切削材料时表现出色,解决了普通钻头在这些材料上钻孔效率低、易磨损的问题。镀钛钻的工业级镀钛涂层使其在各种材料上都能保持良好的切削性能,延长使用寿命,适合对钻孔质量和效率有较高要求的场景。加长钻的长柄设计能深入狭窄空间和进行深孔加工,弥补了普通钻头长度不足的缺陷。高钴加长钻则结合了高钴钻的耐磨性和加长钻的深孔加工能力,适用于需要深度钻孔且材料较硬的场合。相比那些产品种类单一的品牌,苏氏能让您根据具体的钻孔材料、深度和精度要求,选择合适的钻头,确保每一次钻孔作业都能出色的完成。上海合资麻花钻头批发麻花钻头的柄部设计符合人体工程学,握持舒适,便于操作人员使用。
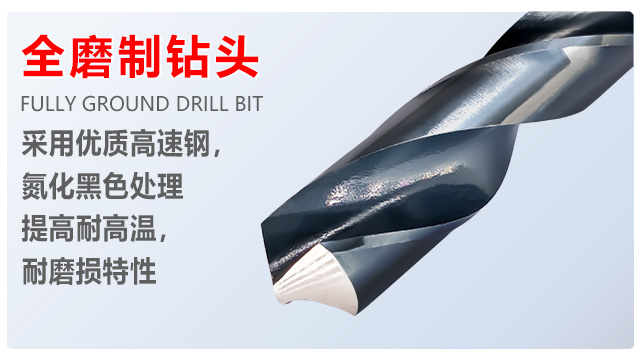
1/2 柄钻 —— 便捷轻松不费力的钻孔能手:苏氏 1/2 柄钻专为追求便捷操作和高适配性的用户打造,在设计上充分考虑了实际使用需求。1/2 柄的12.7mm标准尺寸是经过市场长期验证的,能够与市面上绝大多数手电钻、台钻等钻孔设备实现完美适配,安装时只需轻轻一插,拆卸也十分轻松,节省了更换钻头的时间。高速钢材质赋予了苏氏 1/2 柄钻良好的硬度,配合数控精密磨制的刃口,在木材、塑料、薄金属等常见材料上钻孔时,能轻松不费力且较快切入,钻孔速度比普通 1/2 柄钻快 20% 以上,而且孔径误差极小。更重要的是,相较于普通 1/2 柄钻,苏氏产品的大容量排屑槽能让排屑更加顺畅,能够减少了因切屑堵塞而导致的卡钻现象,降低了钻头损坏和工件报废的可能性,提高钻头的使用寿命。
在使用麻花钻头时,切削速度、进给量和冷却方式的选择至关重要。切削速度(Vc)通常以米/分钟(m/min)为单位,取决于钻头材质和工件材料。例如,高速钢钻头加工普通钢材时,切削速度约为20-30 m/min,而硬质合金钻头可达80-120 m/min。进给量(f)则影响切屑厚度和钻头负载,过大的进给会导致钻头断裂,过小则会降低效率。此外,充足的冷却液能够延长钻头寿命并改善表面质量,尤其是加工不锈钢或钛合金时。优化这些参数可以明显提升加工效率和经济性。39. 钻孔时,必须使用切削液来冷却麻花钻头和工件。
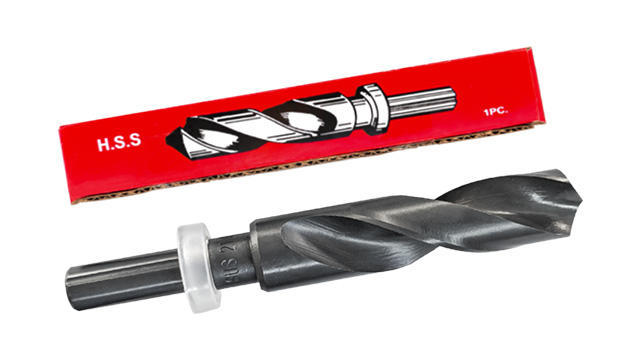
锥柄钻 —— 能够满足模具制造高精度需求的钻头:模具制造对孔径精度要求苛刻,苏氏锥柄钻的数控磨削技术堪称一绝。刃口的径向跳动在 0.005mm 内,在加工塑料模具的导柱孔时,能保证孔的圆柱度误差≤0.003mm。高速钢基材中添加了钒元素,形成细小的碳化物颗粒,增强耐磨性,在钻削 Cr12 模具钢时,寿命是普通锥柄钻的 2 倍。其排屑槽的螺旋升角经过计算机模拟优化,在钻深孔时能形成稳定的 “排屑流”,避免切屑划伤已加工表面。模具厂的师傅们都说,用这款钻头加工的定点孔,装配时几乎不需要打磨,直接就能实现精密配合。在工业领域的苏氏锥柄钻,莫氏锥柄优势,连接牢固,可支持较大规格的钻头,适用于重型工业大尺寸钻孔作业。汕头不锈钢麻花钻头电话
苏氏锥柄钻用的是莫氏锥柄,在工业大型设备上能装得很牢,还能做 13 到 40mm 的大尺寸,大孔也能轻松钻好。江苏比较好的麻花钻头现货
汽车维修厂在为发动机缸体钻孔时,普通钻头面临的高温难题十分棘手。缸体钻孔过程中,由于摩擦剧烈,热量迅速积聚,普通钻头一旦受热,极易出现软化甚至断裂的情况。这不*导致钻孔工作无法顺利完成,还造成了钻头的大量浪费。苏氏高钴麻花钻在高速钢的基础上,添加了 8% 的钴元素,增强了钻头的抗高温性能。当面对发动机缸体这类高温钻孔场景时,它能够稳定抵御热量侵袭,不易发生软化和断裂现象,从而实现轻松不费力的钻孔操作。这意味着维修厂能够出色地完成汽车维修任务,缩短客户等待时间,提升客户满意度。并且,钻头损耗成本的降低,也为维修厂在经营过程中减少了成本消耗,助力维修业务提高收入。江苏比较好的麻花钻头现货








