在大型机械制造工厂,经常需要加工一些长度较长的轴类零件,比如机床的主轴、电机的转子轴等,这些零件往往需要钻较深的通孔或盲孔,而普通钻头的长度根本不够,无法触及零件内部需要钻孔的位置。之前遇到这种情况,要么得把零件送到专门的深孔加工设备上处理,增加了运输成本和时间成本;要么就得用分段钻孔的方式,不*容易出现孔位偏移,还会影响零件的整体精度。苏氏加长钻的长度能轻松覆盖这类长轴零件的深孔加工需求,它的切削长度足够长,能直接从轴的一端钻到需要的位置,而且钻孔过程特别稳定,不会因为长度过长而出现晃动,能保证钻孔的精度,孔位准确、孔径均匀。工厂师傅不用再因为钻头长度不足而放弃在本车间加工,也不用寻找其他替代方案,能直接在自己的工位上顺利轻松完成长轴零件的深孔加工;采购员采购苏氏加长钻,能满足大型机械制造中长轴零件的加工需求,避免因为设备限制而增加额外成本,确保机械制造的顺利进行,让车间能自主完成更多复杂零件的加工。苏氏镀钛钻上的镀钛涂层具有耐热性,在连续长时间钻孔作业中,能够抵御切削热对钻头的软化,保持性能稳定。湖南铝用钻头商家

苏氏镀钛麻花钻:同样是高速钢材质,表面还镀了一层钛,这层钛能减少钻孔时的摩擦,不容易让铁屑粘在钻头上。像电子厂做设备零件、精密仪器厂加工小部件,对钻孔精度要求特别高,普通钻头因为摩擦生热快,用不了多久就坏了,还容易把孔位钻偏。但苏氏这款镀钛钻就没这些问题,不*防锈效果好,就算放在潮湿的地方也不怕生锈,使用寿命比普通钻头长不少。加工时能一直保持高精度的孔径,不管是批量加工电子元件,还是做精密零件,都能保证质量,特别省心。河南1/2柄钻头按需定制含钴高速钢赋予了苏氏高钴钻的耐磨性,在加工不锈钢等难加工材料时,能长时间维持刃口锋利状态。

苏氏直柄麻花钻:针对中小企业批量加工需求,在保证性能的同时优化成本,是性价比之选。 其采用标准化生产工艺,刃口角度经过反复调试,适配多种常见金属材料的钻孔需求,如铁板、钢筋、普通碳钢等。 在五金加工厂、机械维修车间等场景中,可批量使用且无需频繁调整加工参数。 普通经济型钻头常出现刃口不平整、钻孔毛刺多的问题,而苏氏直柄麻花钻通过严格的出厂质检,确保每支钻头刃口精度达标,减少钻孔后的毛刺清理工序。 同时,其直柄设计适配多数通用机床夹头,无需额外采购额外设备,降低企业初期成本。
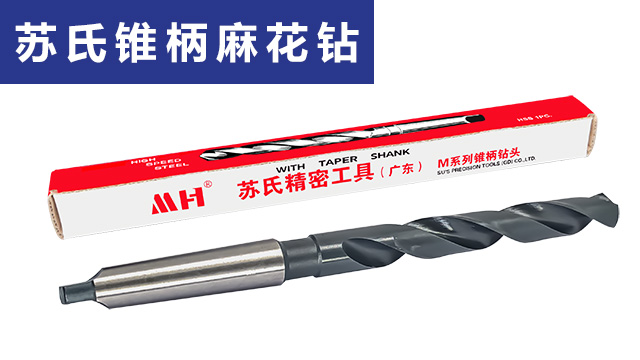
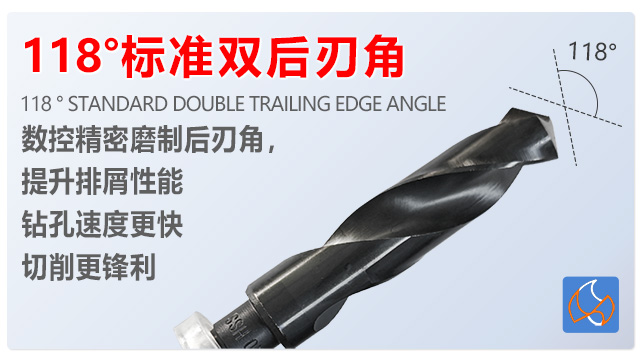
苏氏锥柄钻:苏氏锥柄钻的优势在于其强大的切削能力和稳定性。锥柄的特殊结构使钻头在工作时更加牢固,能承受更大的切削力。苏氏锥柄钻高速钢材质经过精心挑选和处理,具备出色的刚性和韧性。苏氏锥柄钻数控磨制的刃口锋利无比,能够在各类金属材料上较快钻孔。苏氏锥柄钻大容量排屑槽可应对大量切屑的排出,维持加工环境良好。在汽车制造中,苏氏锥柄钻用于加工发动机缸体、变速箱壳体等车床加工重要部件的孔,为汽车性能提供高质量的加工。
苏氏 1/2 柄钻,能够连续钻孔作业且刃口不易磨损,能够在保证加工精度下保持稳定性。
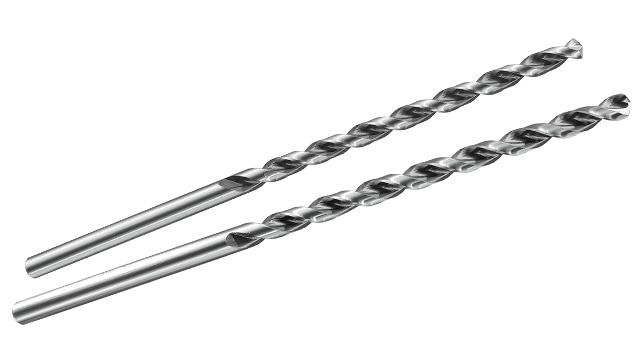
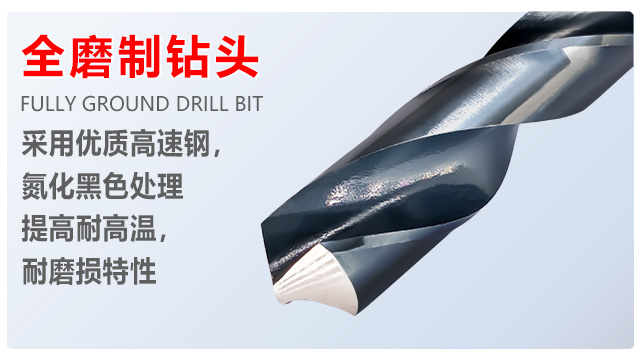
高钴加长钻在加工模具深孔时表现优异,模具在工业生产中应用广阔,像塑料模具、冲压模具等,上面常常需要加工一些深孔,比如冷却孔、顶针的孔,这些孔的深度往往能达到几十厘米,而且需要加工硬度很高的模具钢。普通钻头要么长度不够,钻到一半就再也伸不进去了;要么就是材质硬度不够,面对模具钢根本钻不动,钻不了几个孔就会严重磨损。高钴加长钻结合了高钴材质和加长设计的特点,长度能满足深孔加工的需求,材质硬度也足以应对模具钢,能一次性钻透这些深孔,不用中途更换钻头或拼接工具。而且它的钻孔精度很高,能保证孔的直线度和尺寸精度,让冷却孔能顺利流通冷却液,顶针的孔能精确安装顶针,满足模具冷却和装配的要求。在模具制造中,这种轻松不费力且精确的钻孔能力能缩短模具的生产周期,提高模具质量,让模具能更快完成加工出厂,为工厂创造更多良好的口碑。经过数控精密全磨制的苏氏直柄麻花钻头,其切削刃锋利耐磨,能够提高孔径加工的效率。顺义区TICN钻头品牌
苏氏加长钻的大容量排屑槽设计在深孔加工产生大量切屑时,排屑顺畅,能够避免切屑堆积导致钻头堵塞、折断。湖南铝用钻头商家
苏氏加长钻的加长设计使其能满足深孔加工需求,排屑槽采用大容量排屑槽设计,从刃口一直延伸至钻身中部,确保在深孔加工时,碎屑能顺利排出。钻厚壁钢材时,这种设计能将深孔底部的碎屑顺着螺旋槽顺畅排屑,避免因碎屑堆积造成的卡钻,保证钻孔过程的连续性;钻铸铁时,高速钢基材经热处理,可硬度达 HRC62,耐磨性强,能够抵抗铸铁中硬质点对刃口的磨损,延长钻头寿命。即便钻孔深度达到直径的 10 倍,也能保证孔的圆柱度,避免出现孔壁歪斜的情况,满足深孔加工对精度的要求。湖南铝用钻头商家