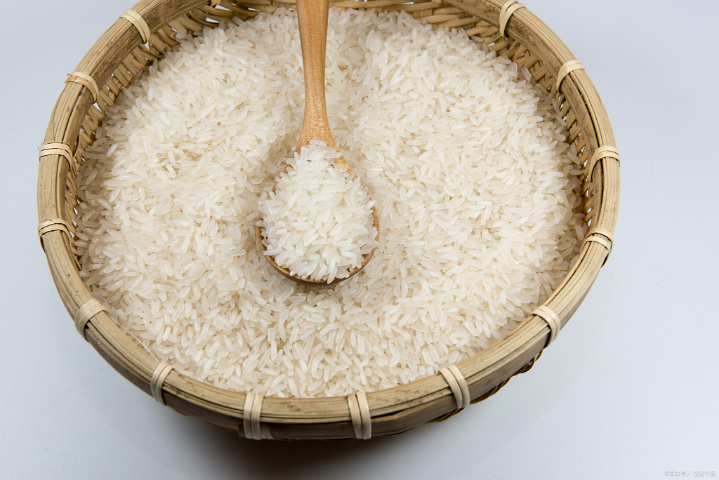
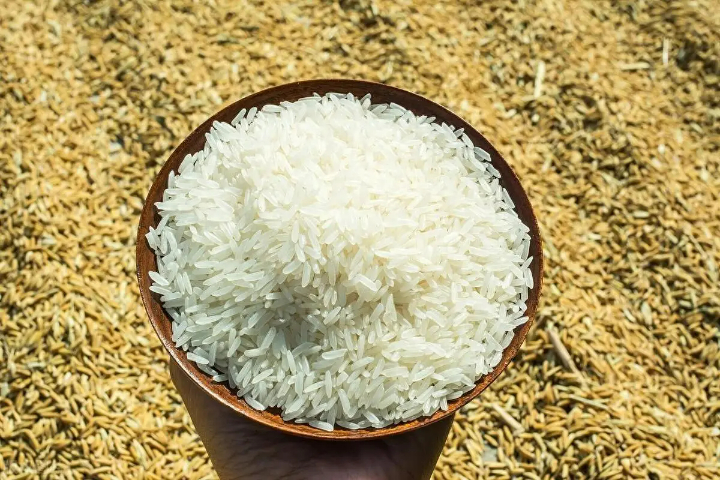
- 品牌
- 瑞福麟,北仔
- 品名
- 月牙米,中华龙丝苗米
- 特产
- 是
- 售卖方式
- 包装
- 生产厂家
- 滁州金弘安米业有限公司
- 产地
- 安徽滁州
- 厂家
- 滁州金弘安米业有限公司
【低温烘干+低温储藏,锁住稻谷鲜活营养】 好米不*是种出来的,更是“存”出来的。滁州金弘安米业深谙此道,斥巨资建成日处理600吨原粮的烘干线及智能化低温仓库。在新稻收割后,立即进行低温烘干,避免高温损伤米质;随后进入低温仓储,让稻谷始终处于休眠状态,延缓陈化。这种“双低”技术,确保了即使在非收割季,消费者吃到的大米依然如同新米般新鲜、营养、口感佳。对于经销商而言,这意味着更长的货架期和更稳定的产品品质。拒绝高毒农药,用物理和生物手段守护稻田的纯净。苏皖交界处特色绿色大米源头厂家
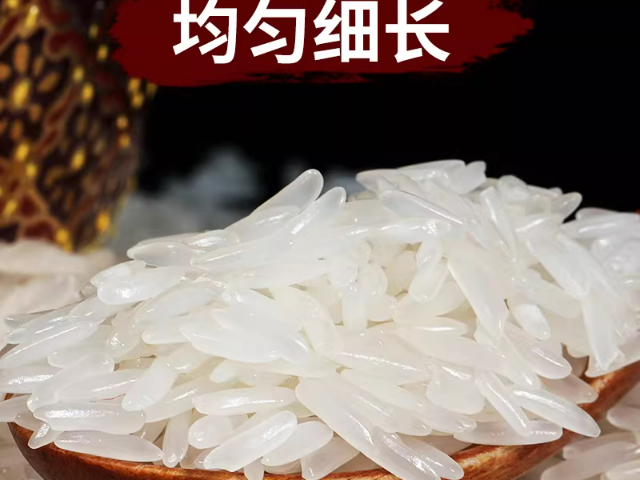
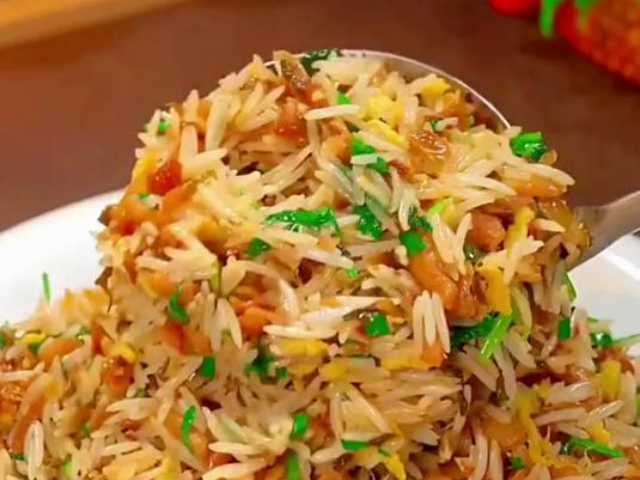
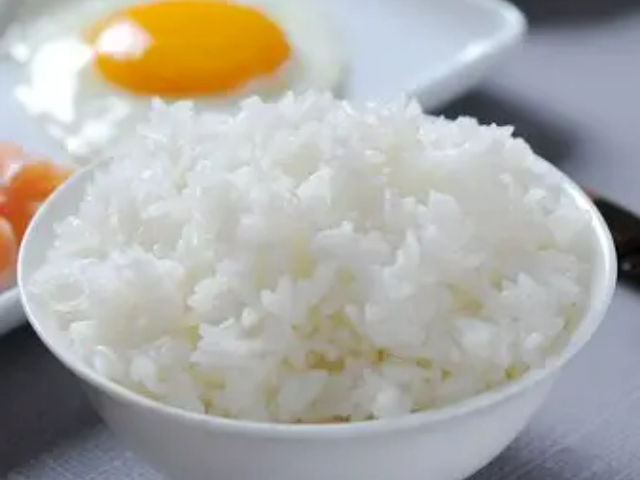
【中华龙丝苗米:软糯中带着韧劲,籼米中的佼佼者】 如果你偏爱长粒香米的口感,金弘安出品的中华龙丝苗米定不会让你失望。作为长粒型籼米,它含有较高的支链淀粉,蒸煮后能保持修长粒形,口感软糯中带着十足的韧劲,饭粒分明,清爽不粘连。出锅后米粒泛着诱人的油亮光泽,米香四溢,无论是做日常米饭、炒饭还是煲仔饭,都能呈现出色的表现。【瑞福麟月牙米:如艺术品般的不凡气质】 瑞福麟作为金弘安的品牌,其月牙米将视觉美学发挥到。颗颗饱满修长,形态匀整如一,色泽泛着温润的玉质光泽,细看有隐隐的透光感,宛如一弯弯细腻的月牙 。这种“高颜值”米种,完美契合了现代消费者对“品质生活”的追求,尤其适合作为礼品市场的主打产品。来安放心谷种绿色大米源头厂家日处理800吨原粮的加工能力,供货稳定有保障。
【一村一品,村企联建的共富样本】 在来安县大英镇,金弘安米业正书写着“以企带村、以村促企”的乡村振兴佳话-2。我们与广洋村及周边4个村开展深度“村企联建”,累计投入1170余万元项目资金,共同建设有机蔬菜大棚、粮食仓储用房、粮食烘干房等配套设施。这种深度融合的利益联结机制,不*延伸了产业链条,更让村集体有了稳定的收入来源。选择滁州金弘安米业,您合作的不只是一家企业,更是一个扎根乡土、与农民共同富裕的坚实平台。
【“中国好粮油”的滁州样板,实至名归】 当国家启动“中国好粮油”行动计划,为何滁州来安将示范企业的重任交给金弘安?答案藏在细节里。作为安徽省“中国好粮油”示范县确定的示范企业,金弘安不*拥有40多万亩订单种植基地,更在“五优联动”(优粮优产、优购、优储、优加、优销)上做出了教科书级的示范 -1。在这里,从田间到餐桌的每一个环节都被严格把控,我们不*是粮食的加工者,更是质量粮油供应链的整合者。选择金弘安,就是与国家标准同行,与行业榜样共赢。14道检验工序,每一粒米都经过严格筛选。
【肥料之别:有机滋养VS化学催长】金弘安绿色大米的营养来源,是经过充分腐熟的有机肥和生物菌肥。我们坚信,只有健康的土壤才能孕育健康的稻米。有机肥不*提供营养,更能改良土壤结构,增强水稻的抗逆性。而普通大米的种植,普遍依赖化肥“催长”——氮磷钾肥虽然能让水稻快速生长,却容易导致土壤板结、地力下降,米粒的营养成分也不够均衡。金弘安绿色大米,吸收的是大地自然的精华,而非化学物质的“拔苗助长”。【安全之别:58项严苛检测VS常规抽检】金弘安绿色大米在出厂前,要经过58项严苛的农残和重金属指标检测,确保每一项指标都远低于国家限定标准。这不*是法规要求,更是我们对自己的“超纲”要求。而普通大米通常只做常规的几项抽检,甚至有些小作坊根本没有任何检测环节,农残、重金属超标的情况时有发生。选择金弘安绿色大米,您买到的不只是米,更是一份详细到可以追溯的“安全体检报告”,让食品安全不再是盲区。连续多年通过有机产品认证,品质经得起时间考验。冲氮保鲜绿色大米销售价格
未煮时便已展现出不凡气质,宛如精心筛选的艺术品。苏皖交界处特色绿色大米源头厂家
【代餐米珍,让健康饮食更简单】 金弘安敏锐捕捉到现代消费者对健康饮食的需求,开发出代餐米珍产品-1。采用质量稻米精细加工而成,富含膳食纤维,低卡饱腹,是上班族、健身人群的理想代餐选择。这款创新产品不*丰富了金弘安的产品线,更为经销商开拓了新的利润增长点,抢占健康食品市场先机。【连续9年有机认证,品质经得起时间考验】 金弘安生产的有机稻米,已连续9年通过北京中绿华夏有机产品认证中心认证。这意味着我们的有机产品经得起严苛的年度复查和抽检,每年都有机构为我们的品质背书。9年如一日的坚守,是对消费者健康的承诺,也是金弘安作为行业的底气所在。苏皖交界处特色绿色大米源头厂家
滁州金弘安米业有限公司成立于2003年4月16日,是一家坐落于安徽省滁州市来安县汊河镇的其他有限责任公司。公司法定代表人为陈顺成,注册资本为4180万元。作为一家专注于食品制造业的企业,金弘安米业经过二十余年的发展,已从单纯的粮食加工企业,成长为集种植、加工、仓储、销售、科研及生态旅游于一体的农业产业化省级重点企业和“中国好粮油”示范企业。公司在来安汊河经济开发区拥有现代化的生产基地,总占地面积230亩,固定资产投入超过3.7亿元。公司具备强大的粮食处理能力,拥有年产20万吨质量大米的生产能力,并配备了日低温烘干能力1500吨的先进设备以及30万吨的仓储容量,确保了从收获到储存的粮食质量与安全。2021年,公司大力推进数字化转型,建设了数字化工厂,实现了智能自动化生产。目前,其大米加工车间已实现全自动化生产线运行,从上料、筛选到包装一气呵成,极大地提高了生产效率和产品稳定性。


- 苏皖交界处瑞福麟绿色大米品质保证 2026-11-01
- 苏皖交界处丝苗米绿色大米哪里卖 2026-10-31
- 苏皖交界处冲氮保鲜绿色大米源头厂家 2026-10-31
- 来安特色绿色大米推荐厂家 2026-10-31
- 来安丝苗米绿色大米营养丰富 2026-10-30
- 金弘安绿色大米批发团购 2026-10-30
- 长三角地区醇美口感绿色大米联系方式 2026-10-29
- 长三角地区颗粒饱满绿色大米口感糯香不粘牙 2026-10-29
- 滁州口感好绿色大米批发团购 2026-10-29
- 苏皖交界处特色绿色大米源头厂家 2026-10-29
- 生态营养绿色大米厂家现货 2026-10-27
- 滁州特色绿色大米发货迅速 2026-10-27